İçeriğe geç
ITR GmbH powered by Zippel
Talep gönderin
Menü
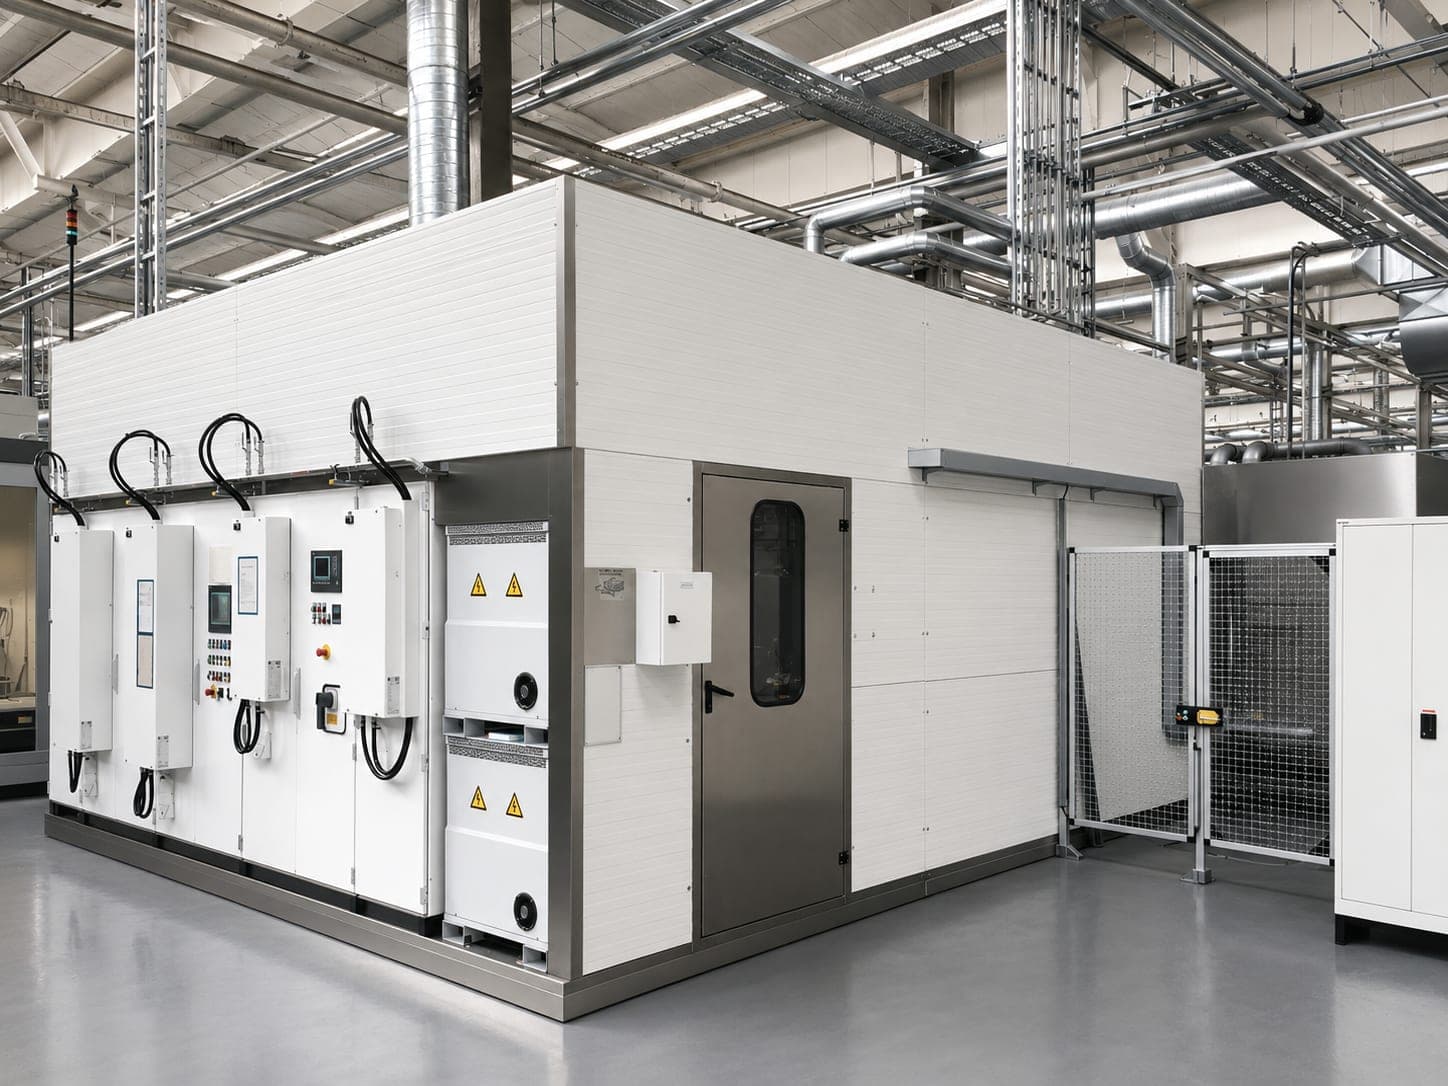
Bir üretim holünde kapalı çapak alma hücresi: tavana kadar uzanan açık renkli bir muhafaza; solda, önünde operatör panelleri, acil durdurma ve ana şalterleri olan bir sıra kumanda panosu; sağda emniyet şalterli bir koruma kafesi kapısı; üstte holün proses ortamı hatları

“Çapağı alamıyoruz.”

Yüksek Hassasiyetli Su Jeti ile Çapak Alma

Bunun arkasında nadiren bir yöntem sorunu durur — asıl neden, hiçbir takımın ulaşamadığı bir yerde oturan çapaktır: iki deliğin kesişiminde, dallanmış bir bileşenin içinde.

1 · Zorluk

Çapak, hiçbir takımın ulaşamadığı yerde oturur

Çapaklar, malzemenin ayrıldığı ya da şekillendirildiği yerlerde oluşur — delik çıkışlarında, çapraz ve kesişen deliklerin delik kesişimlerinde, frezelenmiş kenarlarda. Dış yüzeyde bu kontrol altında tutulabilir. Dallanmış bir bileşenin içinde ise hayır: Bir fırçanın ya da bir frezenin, iki kanalın kesiştiği yere kadar uzanması gerekirdi.

Yerinde kalan bir çapak nadiren bir biçim sapması olarak kalır. Sonradan kopar ve bileşenin çalıştığı yere gider — yağ ve hidrolik kanallarına, valflere, pompaların ve şanzımanların içine. Kanalda kopmuş bir çapak bu nedenle yalnızca bir çapak alma sorunu değil, aynı zamanda bir artık kirlilik sorunudur — her parça temizleme sisteminin de yanıtlaması gereken aynı soru.

Müşterilerin aradığı

  • Tekrarlanabilir biçimde güvenilir proses

    Elle çapak alma, üretim adedi küçük olduğu ve kimse bir doğrulama istemediği sürece işe yarar. İkisi de değiştiği anda kalite, günün formuna bağlı kalır.
  • Düşük artık kirlilik değerleri

    Kopan çapak bir temizlik sorunudur. Çapak alma ve artık kirlilik birbirine bağlıdır.
  • Otomatikleştirilebilir iş akışı

    Çevrim, el sayısına bağlı olmamalıdır.
  • İçte kalan çapakların güvenilir biçimde alınması

    Tam da mekanik olarak hiçbir takımın ulaşamadığı yerde.

Hangi bileşenler söz konusu

Bir sektör listesi değil, ortak bir özellik: Belirleyici olan, parçanın hangi sektörde monte edildiği değil, içinin nasıl göründüğüdür — çapraz delikleri ve delik kesişimleri olan dallanmış kanallar. Ortak olan çapak alma görevidir, yapı biçimi değil. En sık karşılaşılanlar şanzıman gövdeleri, pompa gövdeleri, motor blokları ve alüminyum gövdelerdir.

Valf bloklarıHidrolik bloklarŞanzıman gövdesiMotor bloklarıPompa gövdeleriTurboşarj gövdeleriDireksiyon kutusu gövdeleri

Neredeyse her zaman alüminyumdan ya da alüminyum basınçlı dökümden — talaşlı imalatta kolay işlenen ve bu sırada sünek biçimde kopan bir malzeme. Yine de malzeme bir sınır değildir; ağırlık noktası olmasının nedeni yöntemin bununla sınırlı olması değil, bileşenlerin alüminyumdan olmasıdır.

Hangi çapaklar kastediliyor

Delme çapaklarıÇapraz delik çapaklarıKesişen delik çapaklarıÇıkış çapaklarıFrezeleme çapaklarıDöküm çapaklarıİnce metal partikülleri

Yedisinden dördü deliklerin ağzında ya da içinde oturur. Sabit bir standart çapak tipi yoktur — belirleyici olan parça geometrisidir, çapağın adı değil.

2 · Ne zaman doğru yöntemdir

Nadiren tek bir nedenle

Projelerin çoğunda birkaç neden bir araya gelir — teknik temizlik, proses güvenilirliği ve ekonomiklik neredeyse her zaman bunların arasındadır.

Bu sayfa size ters yönü de söyler. Yöntemin doğru seçim olmadığı durumlar aşağıda 7. bölümde yer alır — bir dipnotta değil, aynı sayfada. Su jeti ile çapak almanın yüksek üretim adetlerinde karşılığını vermesi, çok küçük adetlerde ise vermemesi, aynı değerlendirmenin iki ucudur.

3 · İki adım yerine tek adım

Aynı jet çapağı hem alır hem de bileşenden dışarı taşır

Bu, ikinci bir teklife yapılan bir çapraz atıf değil, yöntemin bir özelliğidir — ve bu yüzden makine sorusundan önce gelir: Neyin karara bağlandığını değiştirir; tek bir proses adımı mı, yoksa iki mi.
  1. 01Çapağı almaYüksek basınçlı jet, çapağı kökünden ayırır.
  2. 02Dışarı taşımaAynı jet, çapağı kanaldan dışarı yıkar.
  3. 03TemizlemeArtık kirlilik, sistem tasarımına bağlı olarak aynı proseste giderilir.
  4. 04Kurutmasistem tasarımına bağlı olarakBileşenin kuru olarak devam ettiği yerde, projeye özel.

Su jeti ile çapak alma, bileşene ve proses tasarımına bağlı olarak, çapak almanın ve temizlemenin tek bir kombine imalat adımında yapılmasını mümkün kılar. Teknik temizliğe yönelik gereksinimler özellikle yüksekse, arkasına bir parça temizleme sistemi eklenebilir. Her iki teknolojiyi de kendimiz geliştiriyor ve aynı bileşene göre tasarlıyoruz.

4 · Hangi makine konsepti uyar

Önce gereksinim, sonra konsept

Seçim, projeye özel olarak birden çok kritere göre yapılır — üretim adedi, çevrim süresi, iş parçası boyutu, otomasyon derecesi, parça geometrisi, çapak alma noktalarının erişilebilirliği, proses gereksinimleri ve gerekli temizlik. Bütçe bilinçli olarak teknik kriterlerin arasında yer alır, altında değil: Teknik olarak ikna eden ama karşılığını vermeyen bir sistem, çözüm değildir.

Üç standart konsept

Sabit çapak alma makinesi

Özdeş parçalarda ekonomiklik — özdeş iş parçaları, sabit bağlama pozisyonu, sabit nozul sistemleri yeterlidir.

Tek Robotlu Hücre

Esneklik — farklı bileşenler, karmaşık geometriler, küçük ve orta seriler.

Çift Robotlu Hücre

İşleme performansı — çok kısa çevrim süreleri, yüksek üretim çıktısı, paralel işleme.

Üç konsept, birbiriyle örtüşmeyen üç argüman — seçimin nadiren net olmasının nedeni tam da budur. Bizde robotlu çözüm standarttır; sabit bağlama pozisyonu ve ekonomiklik bunu destekliyorsa robotsuz tasarlarız. Bu, gerekçeli bir karardır, bir tasarruf varyantı değil.
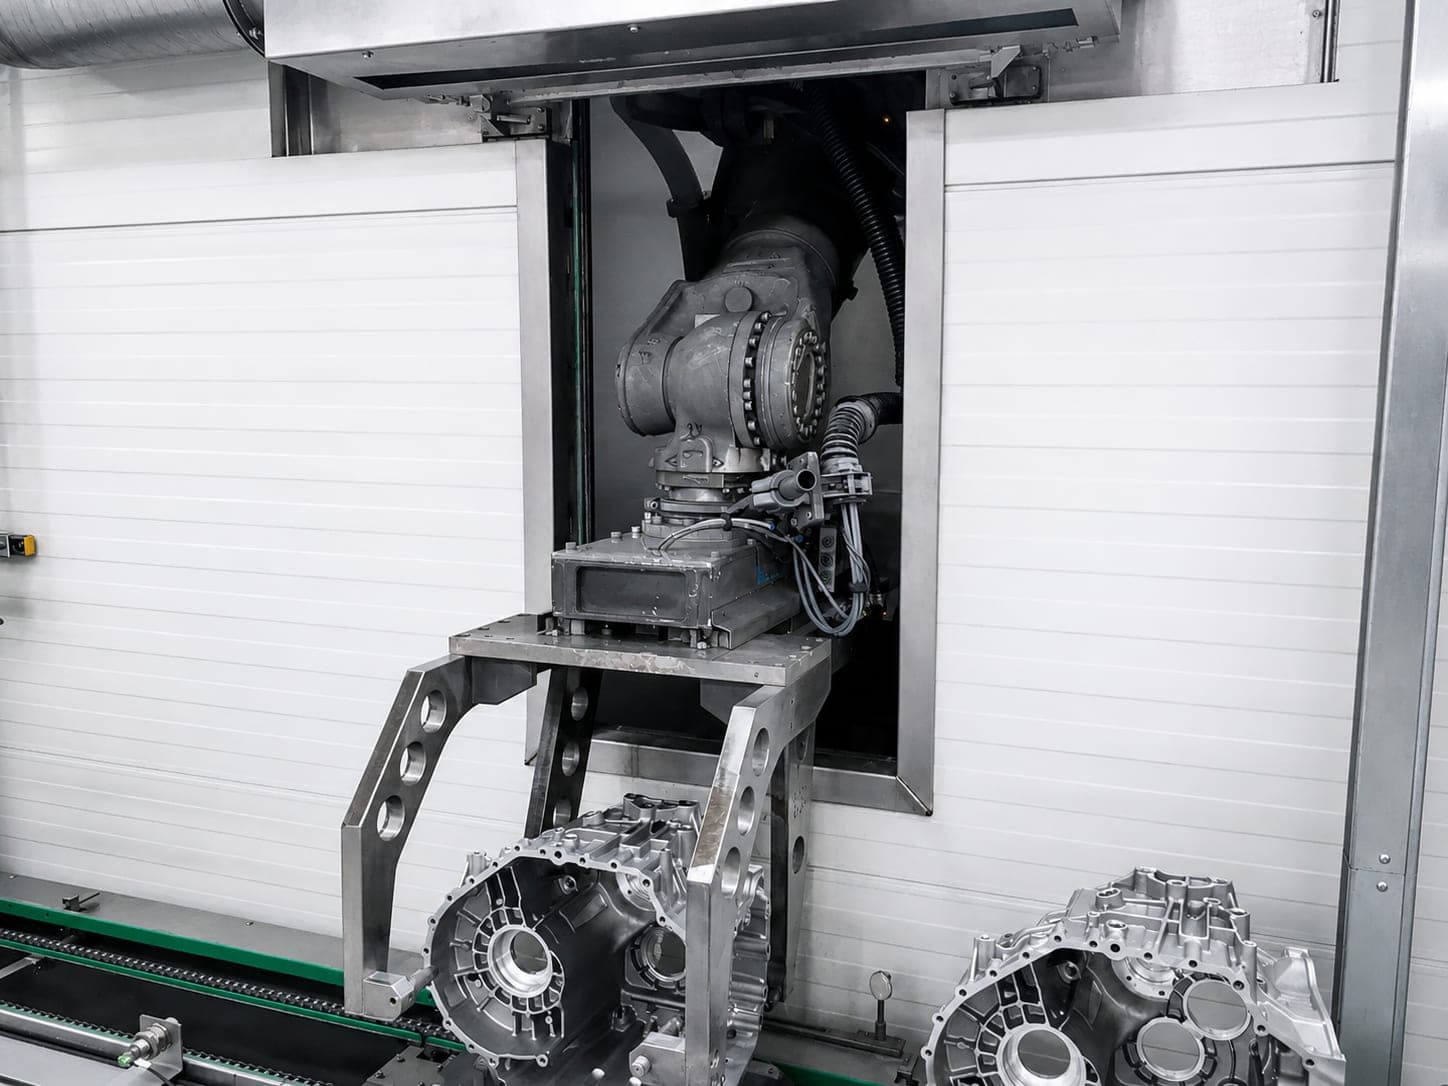
Bir çapak alma hücresinin çıkışı: Eklemli bir robot, bir bileşeni açık geçiş kilidinden dışarı taşıyor; önündeki bantlı konveyörde alüminyum dökümden iki şanzıman gövdesi duruyor
Robot, bileşeni geçiş kilidinden hücrenin dışına taşır. Bir parçanın böyle hareket ettirilmesi ya da sabit bağlı kalması, konseptin ortaya çıktığı büyüklüklerden biridir — karar hiçbir zaman bunlardan yalnızca birine göre verilmez.
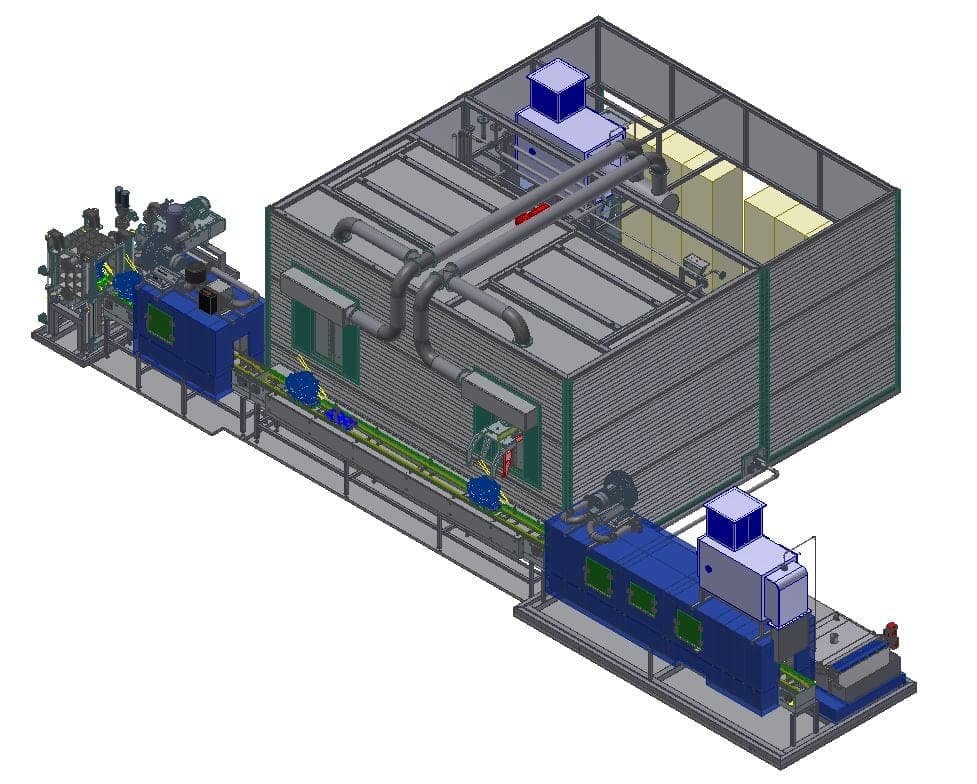
Bir su jeti ile çapak alma sisteminin CAD genel görünümü: sağda muhafazalı işleme hücresi, önünde solda kendi ana şasisi üzerinde yüksek basınç ve ortam tekniği, aralarında baştan sona geçen taşıma tekniği
Bir çapak alma sistemi hücreden ibaret değildir: Yüksek basınç ve ortam tekniği kendi ana şasisi üzerinde durur, taşıma tekniği baştan sona geçer. Bunlardan hangisinin nasıl tasarlanacağı, aşağıdaki sekiz büyüklükten çıkar.

Projeye özel olarak neyi tasarlıyoruz

Konsept belli olduktan sonra sistemi sekiz büyüklük belirler: parça geometrisi, malzeme, çapak kökü, çapak alma noktalarının erişilebilirliği, çevrim süresi, artık kirlilik gereksinimi, iş parçası bağlama aparatı ve otomasyon derecesi. Sistem tasarımının kararını veren ikisi çapak kökü ve erişilebilirliktir: Görev “çapak” değildir; görev, çapağın nerede başladığı, ne kadar sıkı oturduğu — ve bir jetin ona ulaşıp ulaşmadığıdır.

Basınç aralığı projeye bağlı olarak yaklaşık 300 ile 1.500 bar arasındadır; gereğinden yüksek basınçlardan kaçınırız. Proses ortamı da tasarlanır — kural olarak su, gereksinime göre korozyon koruması, temizleyici ya da katkı maddeleriyle. Diğer tüm değerler teklifte ortaya çıkar: Özel amaçlı sistemler için veri sayfası yoktur.

Sabit çapak alma makinesi

Şunun için tasarlanır
Özdeş iş parçaları, sabit bağlama pozisyonu
Argüman
Özdeş parçalarda ekonomiklik
Seri
Özdeş parçalar

Tek robot

Şunun için tasarlanır
Farklı bileşenler, karmaşık geometriler
Argüman
Esneklik
Seri
Küçük ve orta

Çift robot

Şunun için tasarlanır
Çok kısa çevrimler, yüksek çıktı
Argüman
İşleme performansı
Seri
Yüksek, paralel
Çapak alma yönteminin seçimi asla tek bir özelliğe göre değil, her zaman proses gereksiniminin bütününe göre yapılır. Bu seçim yardımı bir yön göstergesidir, konfigüratör değil — konsept, bir sistem tasarımının sonucudur, bir eşleştirme değil.

5 · Tipik uygulama örnekleri

Çapak nerede oturur ve bundan ne çıkar

Her gün karşılaşılan türden altı görev. Konsepte karar veren bileşen değil, çapak kökünün konumu ve çapak almadan sonra gelen adımdır.

Bir durumda neyin belirleyici olduğu, o durumun kendi sayfasında yer alır: tasarım faktörleri, olası sistem konseptleri ve yöntemler ayrıntılı olarak.

Silindir kapağı

Elle çapak alındığında her sonuç bir başkasıdır — bir deneme parçasında işe yarayan, bir seriyi taşımaz.

Şanzıman gövdesi

Çapak, şanzıman gövdesinin iç kanalında oturur — mekanik olarak hiçbir takımın ulaşamadığı yerde.

Hidrolik blok

Kanallar delinir, birbirini birkaç kez keser ve her delik kesişiminde bir çapak oluşur.

Valf bloğu

Çapak kökü delik kesişiminde oturur — oraya hiçbir takım ulaşamaz; çok büyük olduğu için değil, oraya giden bir yol olmadığı için.

Yoğun çapaklı bileşenler

Döküm çapakları ve ince metal partikülleri tek bir kenarda değil, dağınık hâlde bulunur — ve sonradan kendiliğinden kopar.

Yüksek teknik temizlik

Doğrulama zorunluluğu olan bir bileşenin çapağı alınırken çapağın yalnızca gitmiş olması yetmez — gittiğinin belgelenebilir olması gerekir.

Bu altı durum da yön göstergesidir, anahtar değil. Aynı çapak tipi; parça boyutuna, üretim adedine ve çevrim süresine bağlı olarak başka bir makine konsepti gerektirebilir — seçim hiçbir zaman tek bir özelliğe göre yapılmaz.

6 · Özel çözüm

Döner tabla — darboğaz işleme değil, hazırlık olduğunda

Döner tablalı su jeti ile çapak alma sistemlerini projeye bağlı olarak gerçekleştiriyoruz. Üç standart konseptin arasında yer almazlar, çünkü argümanları başkadır.

Döner tabla prensibinde yükleme ve boşaltma, işlemeyle paralel yürür — yardımcı zaman çevrimin dışına çıkar. Bu, hazırlık ve bağlama süresi işleme süresine oranla kayda değer olduğunda karşılığını verir.

Döner Tablalı Su Jeti ile Çapak Alma Sistemi

7 · Yöntemin sınırlarına dayandığı yer

Su jeti ile çapak alma kendiliğinden en iyi çözüm değildir

Şu koşullardan biri geçerliyse su jeti ile çapak alma en uygun seçim değildir:
  • Tanımlı pahlar ya da radyuslar isteniyor

    Yöntem çapakları alır, talaşlı imalatın yerini tutmaz — jet kenara biçim vermez.
  • Çok sıkı yapışmış veya masif çapaklar

    Bunların başka yoldan giderilmesi gerekir: konstrüksiyonla ya da imalat tekniğiyle.
  • Çapak alma noktasına hiçbir nozul konseptiyle ulaşılamıyor

    Ulaşılıp ulaşılamayacağına çapağın büyüklüğü değil, geometri karar verir.
  • Ekonomik olarak anlamlı değil

    Örneğin çok küçük üretim adetlerinde ya da daha basit bir çapak alma yöntemi yeterli olduğunda.
  • Başka bir yöntem gereksinimleri daha iyi karşılıyor

    Teknik ya da ekonomik olarak.

Birinci ve üçüncü madde, talepten önce kontrol edilmesi gereken ikisidir. Burada malzeme nadiren belirleyicidir: Alüminyum, çelik, paslanmaz çelik, pirinç, bakır, çinko basınçlı döküm ve plastik; hepsi işlenebilir. Ne yapmak istediğinizi bize erkenden söyleyin. Başka bir yöntem daha uygunsa, bunu söyleriz.

8 · Sonrasında ne gelir

Çapak alma hiçbir zaman tek başına durmaz

Çapak alma, bir proses zincirindeki bir adımdır. Öncesinde ve sonrasında olanlar — temizleme, kurutma, muayene, otomasyon — aynı sistem tasarımına aittir.

9 · Çapak alma sistemlerimizin bulunduğu yerler

Sektör, bileşeni izler

Şanzıman, pompa ve motor gövdeleri ile valf blokları dökümhanede ve basınçlı dökümde üretilir, otomotiv sektöründe ve makine imalatında monte edilir. Bu parçaların imal edildiği yerde iç kanallarda çapak oluşur — ve yöntem de orada bulunur.

Halihazırda gerçekleştirilmiş

OtomotivDökümhaneBasınçlı dökümMakine imalatıHavacılık ve uzay

Belirleyici olan yine bileşendir, ekonomi kolu değil. Yöntem hiçbir sektöre bağlı değildir: Bir bileşenin içi dallanmışsa ve çapağa mekanik olarak ulaşılamıyorsa, sistemi buna göre tasarlarız — bileşenin hangi sektörde monte edildiğinden bağımsız olarak.

10 · Teslimat kapsamı ve doğrulama

İki sonuç doğrulanır: artık çapak ve artık kirlilik

Çapak gitti mi — ve parça temiz mi? Her iki doğrulama da tek elden gelir. Münferit durumda hangi muayene yöntemlerinin kullanıldığı, makine konseptlerinin sayfalarında yer alır.

Teslimat kapsamı projeye özel olarak belirlenir. Gereksinime göre su jeti ile çapak alma sistemini, filtrasyonu, su arıtmayı, kurutmayı, otomasyonu, dokümantasyonu, CE uygunluğunu ve eğitimi kapsar. Kurutma standart olarak dahil değildir — bileşenin kuru olarak devam etmesi gereken yerde projeye özel olarak entegre edilir.

Sorular ve cevaplar

Su jeti ile çapak alma hakkında sıkça sorulan sorular

Su jeti ile çapak alma nedir?

Çapakları, hedefli biçimde yönlendirilen bir yüksek basınçlı su jeti ile alan bir yöntemdir — özellikle hiçbir takımın ulaşamadığı yerlerde. Çapak, iki deliğin kesişiminde oturur. Bir fırçanın ya da bir frezenin, iki kanalın kesiştiği yere kadar uzanması gerekirdi. Bu mümkün değildir. Jet tam olarak bu boşluğu kapatır.

Bileşendeki bir çapak neden sorun olur?

Yerinde kalan bir çapak nadiren bir biçim sapması olarak kalır. Sonradan kopar ve bileşenin çalıştığı yere gider — yağ ve hidrolik kanallarına, valflere, pompaların ve şanzımanların içine. Kanalda kopmuş bir çapak bu nedenle yalnızca bir çapak alma sorunu değil, aynı zamanda bir artık kirlilik sorunudur: her parça temizleme sisteminin de yanıtlaması gereken aynı soru.

Su jeti ile hangi çapaklar alınabilir?

Delme çapakları, çapraz delik çapakları, kesişen delik çapakları, çıkış çapakları, frezeleme çapakları, döküm çapakları ve ince metal partikülleri. Yedisinden dördü deliklerin ağzında ya da içinde oturur — tam da hiçbir takımın ulaşamadığı yerde. Sabit bir standart çapak tipi yoktur: Belirleyici olan parça geometrisidir, çapağın adı değil.

Tipik olarak hangi bileşenler söz konusu?

Valf blokları, hidrolik bloklar, şanzıman gövdeleri, motor blokları, pompa gövdeleri, turboşarj gövdeleri ve direksiyon kutusu gövdeleri. En sık karşılaşılanlar şanzıman gövdeleri, pompa gövdeleri, motor blokları ve alüminyum gövdelerdir. Hepsinin özelliği aynıdır: çapraz delikleri ve delik kesişimleri olan iç kanallar. Ortak olan çapak alma görevidir, yapı biçimi değil — bu bir sektör listesi değildir ve konstrüksiyon hakkında bir ifade de değildir.

Su jeti ile çapak alma yalnızca alüminyumda mı işe yarar?

Hayır. Alüminyum ağırlık noktasıdır, çünkü tipik bileşenler — şanzıman, pompa ve motor gövdeleri, valf blokları — ağırlıklı olarak alüminyumdan ya da alüminyum basınçlı dökümden imal edilir. Yöntem bununla sınırlı değildir: Çelik, paslanmaz çelik, pirinç, bakır, çinko basınçlı döküm ve plastik de aynı şekilde işlenebilir. Yöntemin uyup uymadığına parça geometrisi, çapak kökü, erişilebilirlik ve proses hedefi karar verir — nadiren malzeme.

Su jeti ile çapak alma ne zaman mekanik çapak almadan daha iyidir?

Çapak içeride oturduğunda. Dış yüzeyde mekanik çapak alma kontrol altında tutulabilir — dallanmış bir bileşenin içinde ise hayır. Buna ekonomiklik eklenir: Elle çapak alma, üretim adedi küçük olduğu ve kimse bir doğrulama istemediği sürece işe yarar. İkisi de değiştiği anda kalite günün formuna, çevrim ise el sayısına bağlı kalır.

Çapak alma ve temizleme tek adımda yapılabilir mi?

Evet — bileşene ve proses tasarımına bağlı olarak. Çapağı alan aynı jet, onu bileşenden dışarı da taşır; aksi halde kopan çapak kanalda kalırdı. Teknik temizliğe yönelik gereksinimler özellikle yüksekse, arkasına bir parça temizleme sistemi eklenebilir. Bu, neyin karara bağlandığını değiştirir: iki proses adımı yerine tek bir proses adımı.

Su jeti ile çapak alma ne zaman doğru yöntem değildir?

Tanımlı pahlar ya da radyuslar oluşturulacaksa, çok sıkı tutunan ya da masif çapaklar varsa, çapak alma noktasına uygun hiçbir nozul konseptiyle ulaşılamıyorsa, yöntem ekonomik olarak anlamlı değilse — örneğin çok küçük üretim adetlerinde — ya da başka bir yöntem gereksinimleri daha iyi karşılıyorsa, su jeti ile çapak alma en uygun çözüm değildir. Birinci ve üçüncü madde, talepten önce kontrol edilmesi gereken ikisidir.

Su jeti ile çapak alma tanımlı pahlar oluşturur mu?

Hayır. Yöntem çapakları alır, talaşlı imalatın yerini tutmaz. Şartnamesinde tanımlı bir pah yazan kişinin başka bir yönteme ihtiyacı vardır: Jet çapağı alır, kenara biçim vermez.

Bileşenime hangi sistem konsepti uyar?

Bu önceden eşleştirilemez. Genel geçer bir standart sistem tasarımı yoktur ve seçim asla tek bir özelliğe göre yapılmaz. Sistem tasarımının kararını veren iki büyüklük çapak kökü ve erişilebilirliktir: Görev “çapak” değildir; görev, çapağın nerede başladığı, ne kadar sıkı oturduğu — ve bir jetin ona ulaşıp ulaşmadığıdır.

Hangi makine konseptleri var?

Her birinin kendi argümanı olan üç standart konsept: sabit bağlama pozisyonlu özdeş parçalarda ekonomiklik için sabit çapak alma makinesi, değişen bileşenlerde ve karmaşık geometrilerde esneklik için tek robotlu hücre ve çok kısa çevrim sürelerinde işleme performansı için çift robotlu hücre. Birbiriyle örtüşmeyen üç argüman — bu yüzden seçim nadiren nettir.

Bir robot hücresi ne zaman karşılığını verir?

Esneklik gerektiğinde: farklı bileşenler, karmaşık geometriler, küçük ve orta seriler. Bizde robotlu çözüm standarttır. Sabit bağlama pozisyonu ve ekonomiklik bunu destekliyorsa robotsuz tasarlarız — bu gerekçeli bir karardır, bir tasarruf varyantı değil.

Tek robotlu hücre ile çift robotlu hücreyi ayıran nedir?

Sayı değil, argüman. Tek robot esnekliği temsil eder — farklı bileşenler, karmaşık geometriler, küçük ve orta seriler. Çift robot işleme performansını temsil eder: çok kısa çevrim süreleri, yüksek üretim çıktısı, paralel işleme. İkisine birden ihtiyacı olan, bir eşleştirme değil, bir sistem tasarımı alır.

Su jeti ile çapak almada hangi basınçlar kullanılır?

Sistemleri projeye bağlı olarak yaklaşık 300 ile 1.500 bar aralığında gerçekleştiriyoruz. Bileşeninizin neye ihtiyacı olduğuna malzeme, çapak geometrisi, çapak kökü, parça geometrisi ve istenen sonuç karar verir. Gereğinden yüksek basınçlardan kaçınırız — böyle bir basınç, çapağı daha iyi almadan bileşenlere zarar verir. Daha fazla basınç, daha fazla kalite değildir.

Neyle çalışılır — yalnızca suyla mı?

Kural olarak suyla çalışırız; gereksinime göre korozyon koruması, temizleyici ya da katkı maddeleri eklenir. Bunlardan hangisinin anlamlı olduğu malzemeden, ardıl prosesten ve gerekli temizlikten çıkar. Proses ortamının seçimi bu nedenle proses tasarımının bir parçasıdır, sistemin bir özelliği değil.

Kurutma teslimat kapsamına dahil mi?

Standart olarak değil. Teslimat kapsamı projeye özel olarak belirlenir ve su jeti ile çapak alma sistemini, filtrasyonu, su arıtmayı, kurutmayı, otomasyonu, dokümantasyonu, CE uygunluğunu ve eğitimi kapsayabilir. Bileşenin kuru olarak devam etmesi gereken yerde kurutmayı projeye özel olarak entegre ederiz — kurutma sistem tasarımının bir parçasıdır, kendiliğinden gelen bir unsur değil.

Elle yaptığım çapak almayı nasıl otomatikleştirebilirim?

Robot, su jeti ile çapak alma ve otomatik iş parçası elleçleme kombinasyonuyla. Neden neredeyse her zaman aynıdır: Elle çapak alma, üretim adedi küçük olduğu ve kimse bir doğrulama istemediği sürece işe yarar. Karşılığını verip vermeyeceğini size önceden söyleriz — çok küçük üretim adetlerinde su jeti ile çapak alma ekonomik olarak anlamlı değildir ve o zaman bunu söyleriz.

Hangi sektörler için çapak alma sistemleri üretiyorsunuz?

Halihazırda gerçekleştirilmiş: otomotiv, dökümhane, basınçlı döküm, makine imalatı ve havacılık ve uzay. Bu, müşteri kazanımının bir tesadüfü değil, bileşenlerin sonucudur: Şanzıman, pompa ve motor gövdeleri ile valf blokları dökümhanede ve basınçlı dökümde üretilir, otomotiv sektöründe ve makine imalatında monte edilir. Belirleyici olan yine bileşendir, ekonomi kolu değil.

Doğrudan iletişim

AdresITR GmbH powered by Zippel
Hauptstraße 31
93186 Pettendorf
Pettendorf bei Regensburg
Telefon+49 (0) 9409-777 3598
Faks +49 (0) 9409-777 3607

Bu sayfadan teknik olarak sorumlu: Kersten JohnTeknik Temizlik Kıdemli Danışmanı