
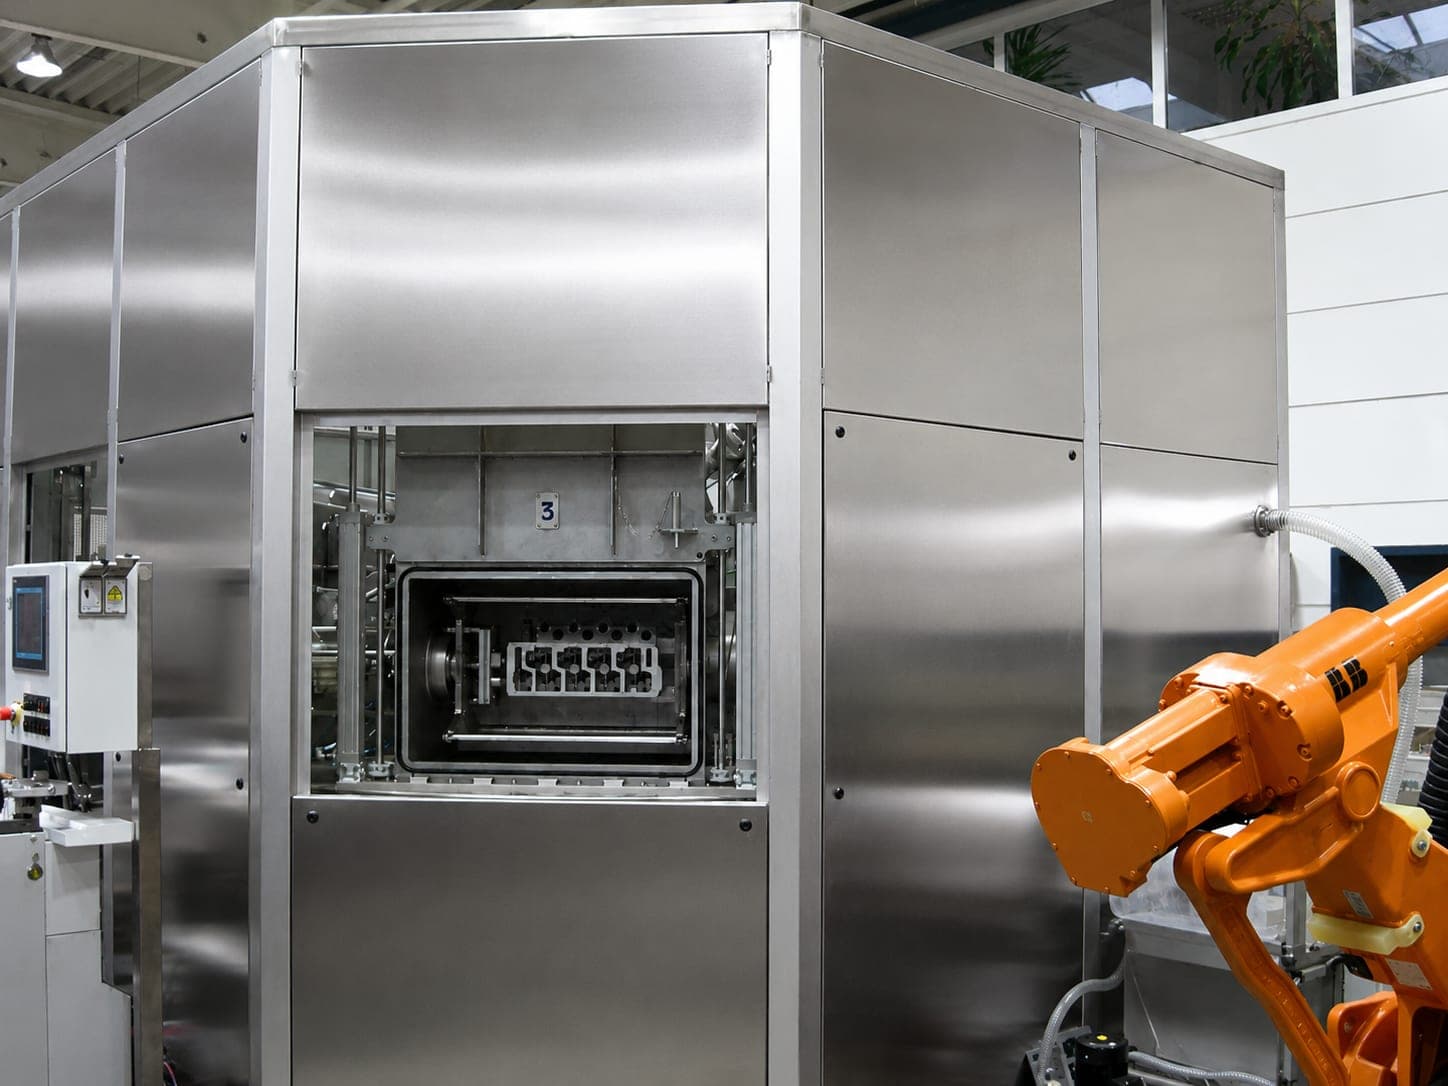
Temizleme prosesi yeterince hızlı. Yükleme ve boşaltma değil.
Döner Tablalı Temizleme Sistemleri
Ne için yapılmıştır
Temizleme performansı değil, eşzamanlılık meselesi
Kısa çevrim süreleri
Bu sistem tipinin asıl kaldıracı.Tanımlı seri proses
Değişmeyen proses sıralamasıyla.Azaltılmış yardımcı zamanlar
Paralel yükleme ve boşaltma sayesinde.
İstasyonlarda temizleme, durulama ve kurutma yürürken, siz yükleme ve boşaltma pozisyonunda bir sonraki parçayı çoktan hazırlıyorsunuz. Hazırlık süresi artık çevrimin içinde akmaz — çevrimden çıkar. Yükleme ve boşaltma aynı noktada yapıldığı için, döner tablalı temizleme sistemi robotlu yüklemeye özellikle uygundur: robot iki değil, yalnızca tek bir pozisyona gider.
Tipik iş parçaları
Proses sıralaması değişmeyen seri parçalar
Seri halinde, proses sıralaması değişmeyen alüminyum basınçlı döküm parçaları ve çelik parçalar. Tipik kirlilik: yağ, emülsiyon, talaş, toz.
Yapı ve çalışma prensibi
Tek bir döner tabla üzerinde birden fazla proses istasyonu
- 01YüklemeTek bir pozisyonda.
- 02TemizlemeÇok kademeli olarak tasarlanmıştır.
- 03DurulamaProses ortamı bakımı entegredir.
- 04KurutmaVakum, soğuk veya sıcak hava.
- 05BoşaltmaYükleme ile aynı pozisyonda.
- 06İkinci durulama veya kurutmasistem tasarımına bağlı olarakGereksinime göre.
- 07Hava ile üfleme veya vakumlu kurutmasistem tasarımına bağlı olarakYüksek kurutma gereksinimlerinde.
Prosesler çok kademeli olarak tasarlanmıştır, proses ortamı bakımı entegredir, sistem büyük ölçüde atık hava olmadan çalışır.
Bu sistem tipinde bilmeniz gereken iki nokta var: istasyon sayısı yapısal olarak sabittir — proses sıralaması sonradan istenildiği gibi genişletilemez. Ve en yavaş istasyon, diğer tüm istasyonların çevrimini belirler. Tam da bu nedenle proses adımlarının dağıtılması burada sistem tasarımının belirleyici noktasıdır.
Konstrüksiyon olarak yüksek konumlandırma hassasiyeti, az yer ihtiyacı olan kompakt yapı, düşük su tüketimi ve dönmeye karşı emniyetli hızlı kilitler için tasarlanmıştır.
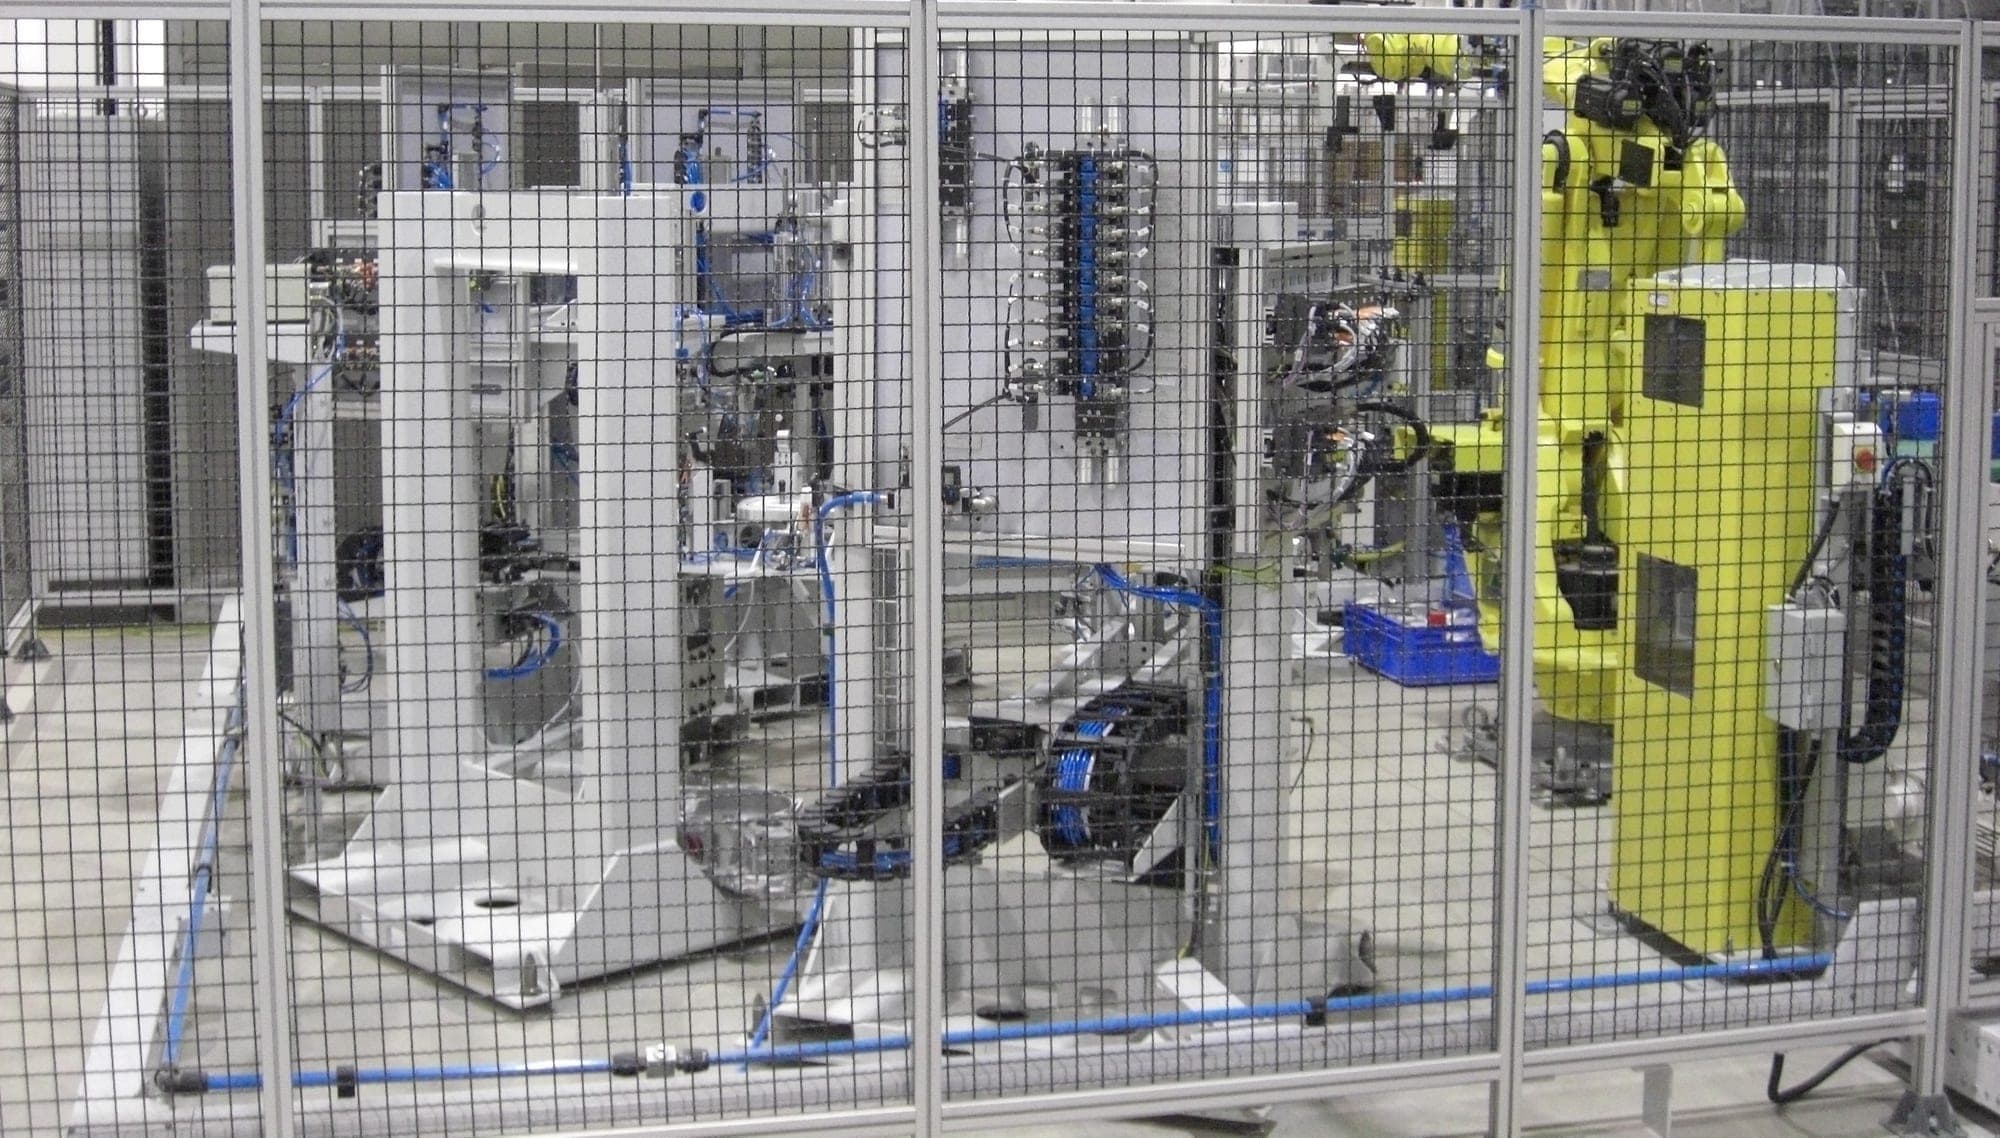
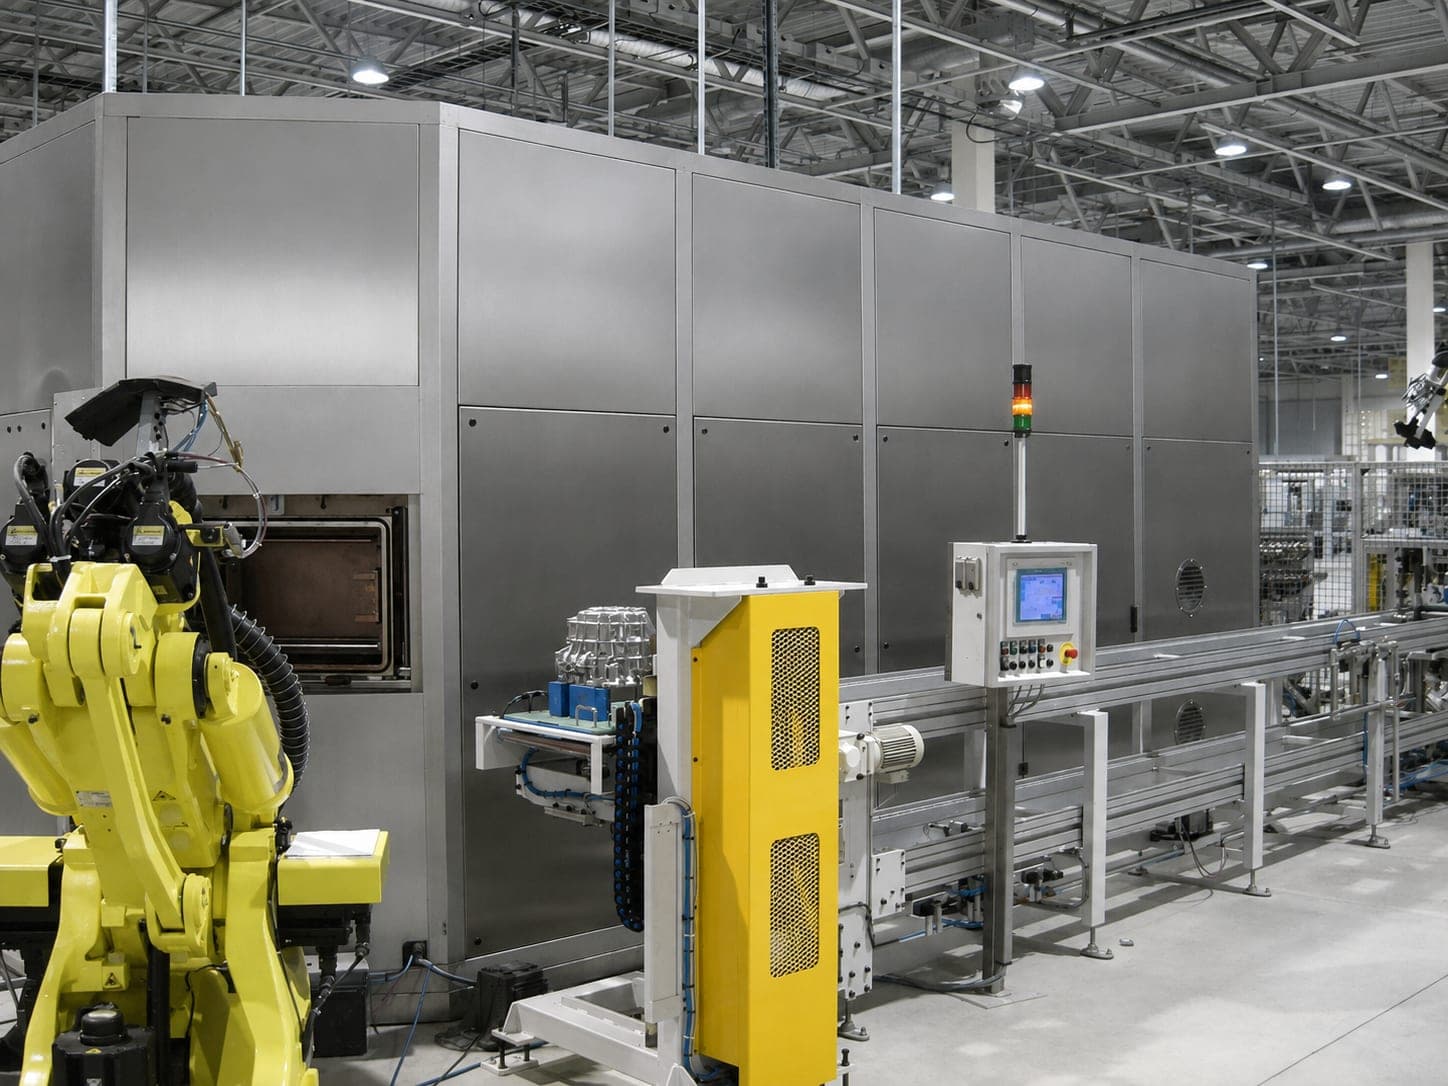
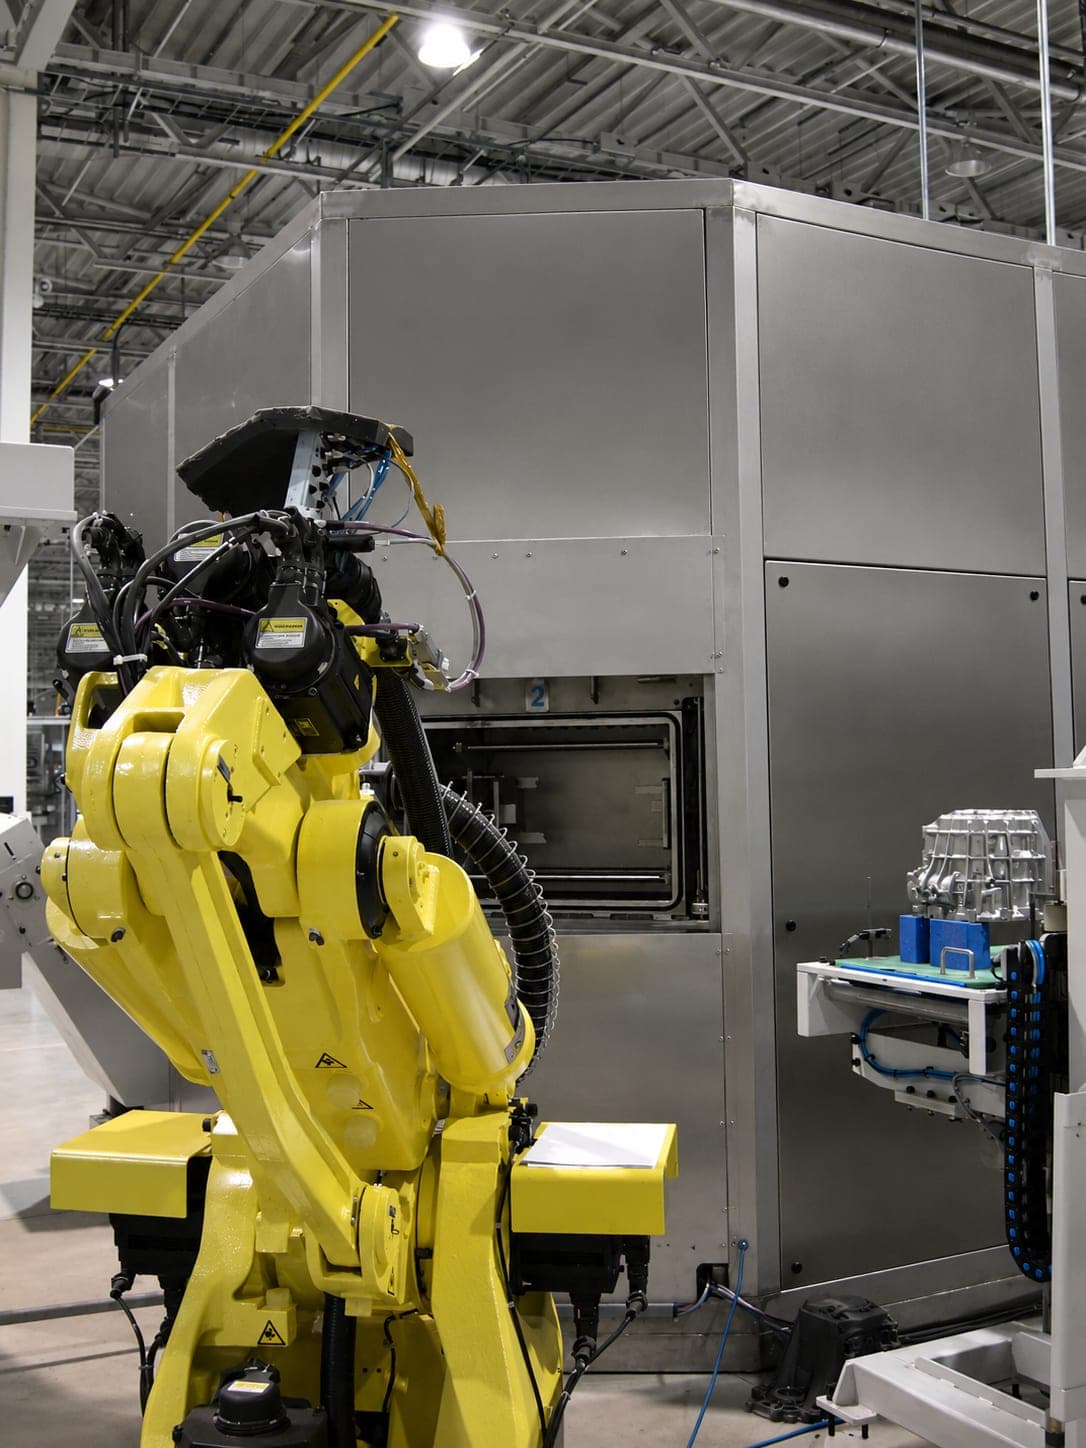
Opsiyonel alt gruplar
- 01
Kurutma
Vakum, soğuk veya sıcak hava. - 02
Su arıtma sistemi
- 03
Otomasyon ve taşıma tekniği
Karıştırmayın
Döner tablalı temizleme ≠ döner tablalı çapak alma
Döner tablalı temizleme sistemiRT
- İşleme prosesi
- Temizleme
- Proses prensibi
- İş parçası istasyondan istasyona ilerler
Döner Tablalı Su Jeti ile Çapak Alma SistemiRT
- İşleme prosesi
- Su jeti ile çapak alma
- Proses prensibi
- İş parçası kapalı bir işleme kabininde kalır, robot hücrenin içinde çalışır
Sizin için neyi tasarlıyoruz
Standart bir döner tablalı temizleme sistemi yoktur
Bileşeniniz
Geometri, karmaşıklık, boyut, kör delikler ve geçiş delikleri, malzeme.Kirlilik
Türü, miktarı, istenen artık kirlilik değerleri.Üretiminiz
Çevrim süresi, istasyon sayısı ve istasyon başına yöntem, yükleme ve boşaltma konsepti, otomasyon derecesi, kurutma.Su ve ortamlar
Kimya spesifikasyonları, pasivasyon, su kalitesi, arıtma, devreler.
Otomasyon
Robotlu yükleme ve boşaltma için yapılmıştır
Başka bir sistem tipinin daha uygun olduğu durumlar
Sistem tipi, sistem tasarımının sonucudur
- 01
Sürekli akışlı temizleme sistemi
Temizleme bir üretim hattına entegre edildiğinde ve parçaların sistemden geçmesi istendiğinde ya da çok sayıda proses adımı gerektiğinde. Orada bölge sayısı daha serbest seçilebilir. - 02
Kabin tipi temizleme sistemi
Parça yelpazeniz sık değiştiğinde ya da daha uzun çevrim sürelerine izin verildiğinde. - 03
Daldırmalı temizleme sistemi
Bileşenin tamamen daldırılması gerektiğinde. - 04
Su jeti ile çapak alma
Ayrıca çapak da alınması gerektiğinde.
Teslimat kapsamı
Dikey entegrasyon ve dijital sistem yaşam döngüsü
Sorular ve cevaplar
Döner tablalı temizleme sistemi hakkında sıkça sorulan sorular
Döner tablalı temizleme sistemi nedir?
Sürekli akış mı, döner tabla mı — fark nedir?
Uygulamalar
Bu sistem tasarımının belirleyici olduğu bileşenler
Her durum; tasarım faktörlerini, olası sistem konseptlerini ve yöntemleri ayrıntılı olarak ele alır — burada yalnızca konunun ne olduğu yer alır.
Silindir kapağı
Püskürtme jeti gördüğüne çarpar — görmediği şey ise ancak artık kirlilik doğrulamasında ortaya çıkar.
Şanzıman gövdesi
Şanzıman gövdesinde yöntemi iç kanallar ve çapraz delik kesişimleri belirler: püskürtmede püskürtme gölgesi oluşur, her yüzeye ulaşılamaz. Geometri ne kadar karmaşıksa, püskürtme yerine daldırma ve taşırma o kadar gündeme gelir.
Hidrolik blok
Bir hidrolik blok yalnızca monte edilmez, içinden akış geçer — kanalda kalan, sistemde kalır.
Valf bloğu
Kör delikler ve dallanan kanallar tam olarak bir püskürtme jetinin ulaşamadığı yerlerdir: jet, gördüğüne çarpar.
Döner tablalı temizleme sisteminin yine olası bir konsept olduğu durumlar: Krank miliYüksek teknik temizlikBirden fazla parça varyantıÇok kademeli temizleme prosesi
Bu durumların hiçbiri kaçınılmaz olarak döner tablalı temizleme sistemine götürmez. Hangi konseptin seçileceği, tasarım faktörlerinin etkileşiminden doğar — sistem tipi, sistem tasarımının sonucudur, başlangıç noktası değil.
Doğrudan iletişim
Hauptstraße 31
93186 Pettendorf
Pettendorf bei Regensburg
Faks +49 (0) 9409-777 3607