
İçeriğe geç
ITR GmbH powered by Zippel
Talep gönderin
Menü
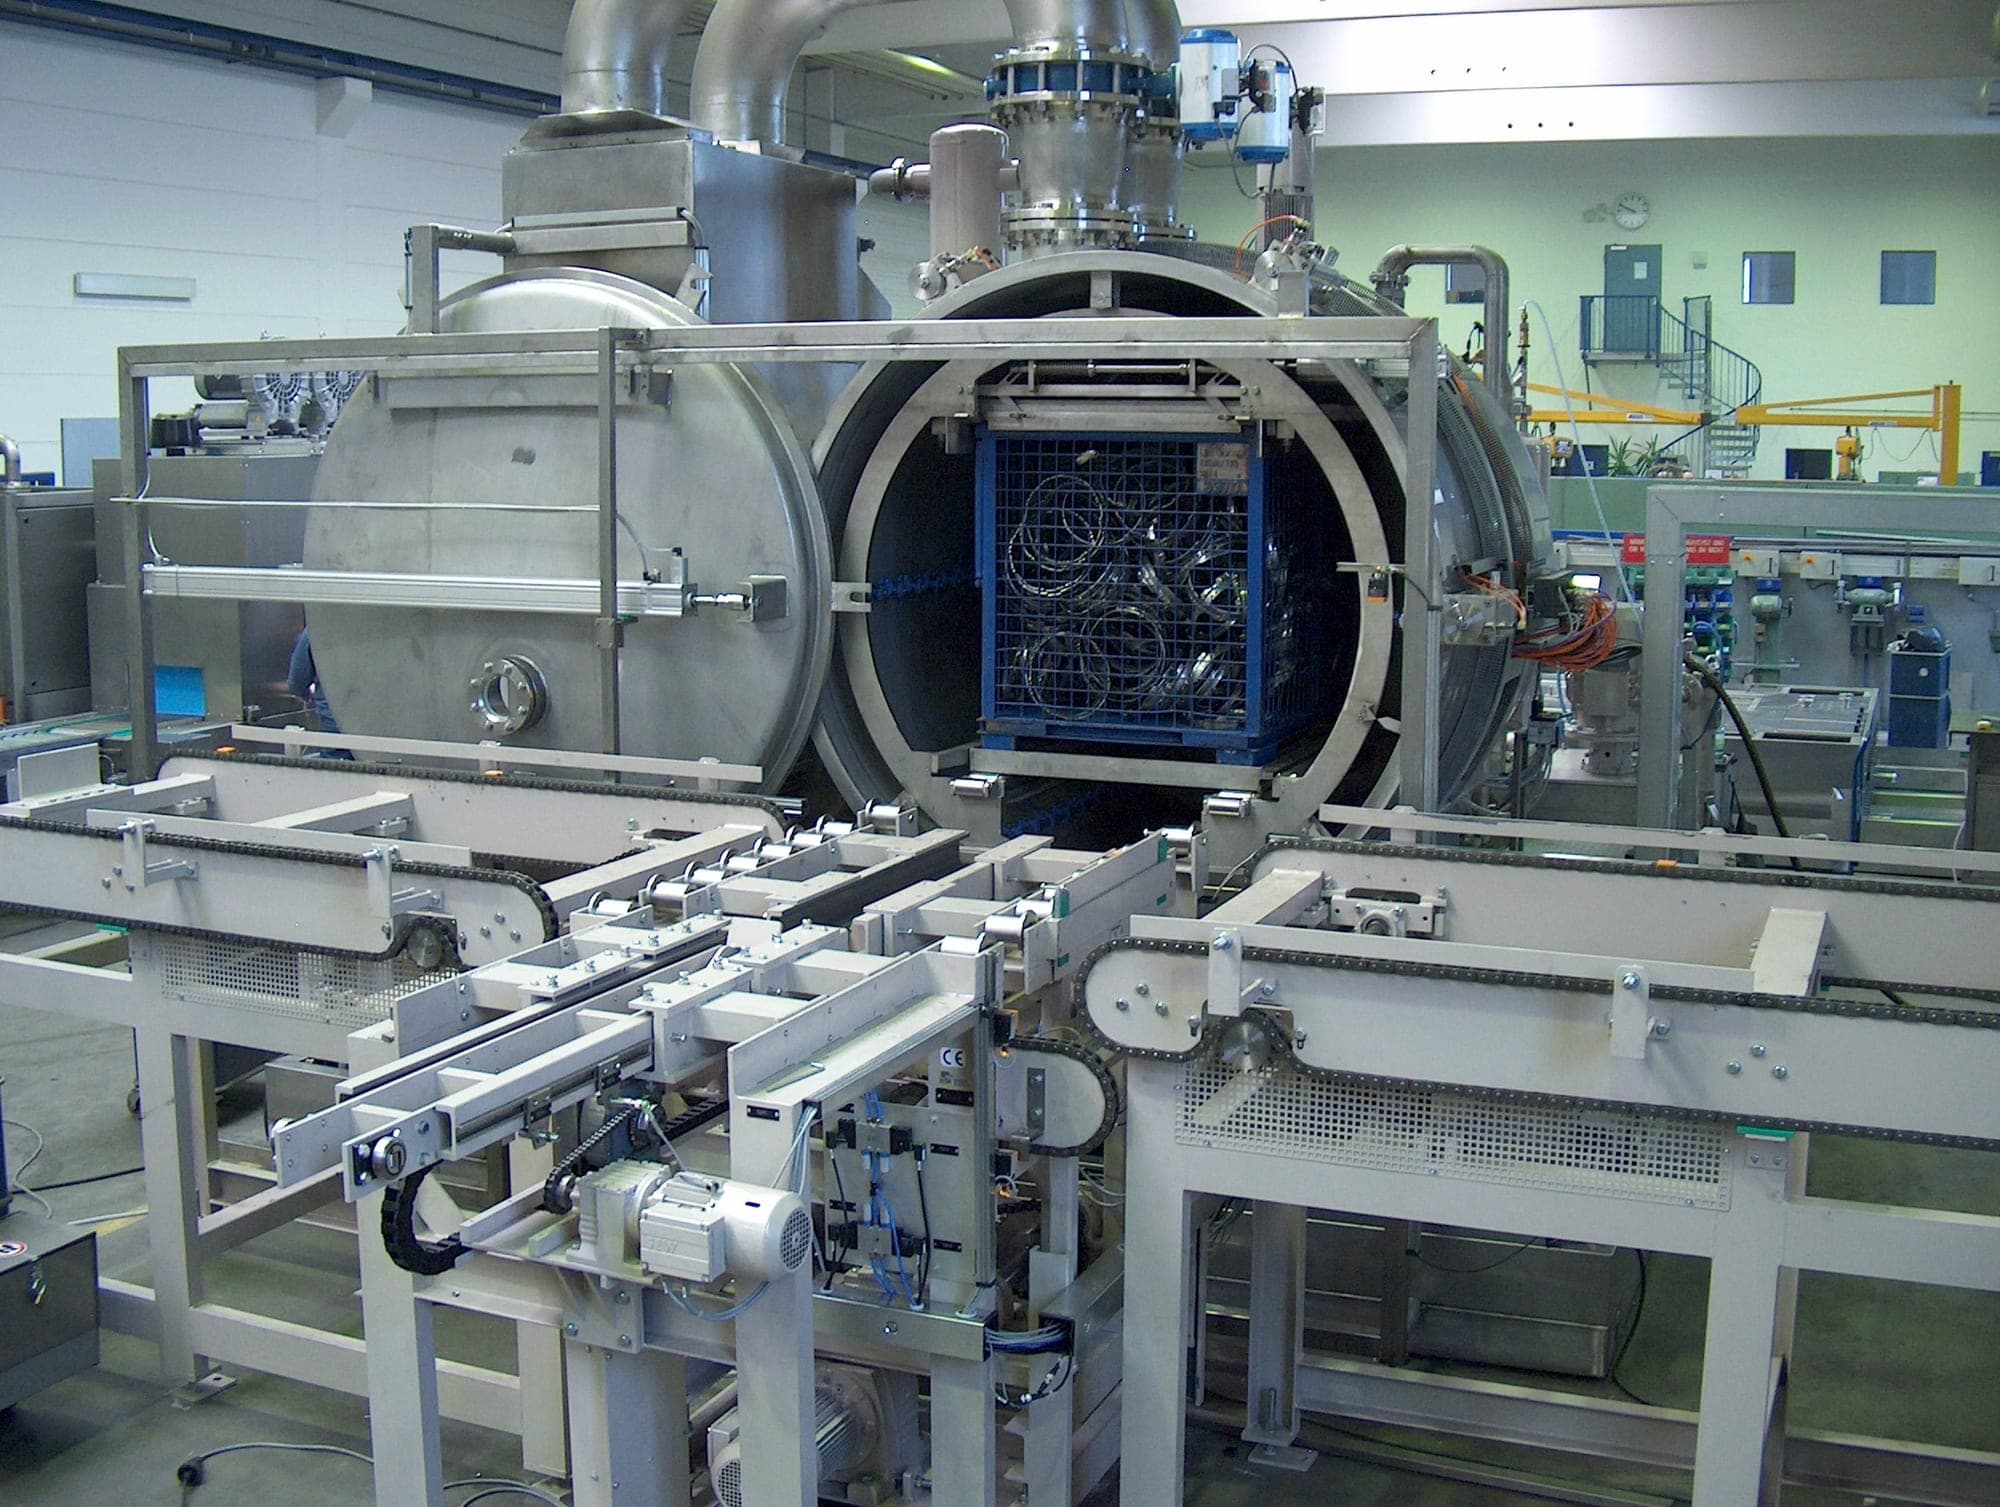
Kapağı açık, içinde yüklü bir sepet bulunan büyük silindirik temizleme kabini; önünde zincirli konveyörler üzerinde besleme ve boşaltma

Kirliliğe basınçla değil, bileşenin çevresine hacimle.

Taşırmalı Yıkama

Taşırmada proses ortamı, yüksek hacimle iş parçasının üzerinden ve çevresinden geçirilir. Taşırmalı yıkamanın püskürtme ya da daldırmadan ne zaman daha uygun olduğu — ve neden çoğunlukla bir kabin tipi temizleme sisteminin parçası olduğu.

1 · Zorluk

Yönlendirilmiş bir jetin temiz biçimde giremediği yer

Bazı bileşenlerde, yönlendirilmiş bir jetin temiz biçimde ulaşamadığı bölgeler vardır — gizli yüzeyler, geçişler, dallanmış konturlar — ve bunun için tam daldırma prosesinin gerekli olması şart değildir. İstenen şey, proses ortamını bileşene geniş bir alanda ve hareket halinde getirecek bir yoldur.

2 · Mühendislik değerlendirmeleri

Proses ortamı, yüksek hacimle iş parçasının üzerinden ve çevresinden geçirilir

Temizleme etkisi öncelikle bir jetin çarpmasından değil, çevreden akan sıvının miktarından doğar — bu sayede püskürtmeyle ulaşılması zor olan bölgelere de ulaşılır.

Taşırma her şeyden önce bir kabin tipi temizleme sistemi içindeki bir prosestir, kendi başına bir sistem tipi değil. Proses ortamının kabin içinde nasıl yönlendirildiğini tarif eder.

Opsiyon olarak ultrasonik

Daldırmada olduğu gibi burada da ultrasonik bir opsiyondur, kendi başına bir yöntem değil — ağırlıklı olarak daldırma ve taşırma proseslerinde kullanılır.
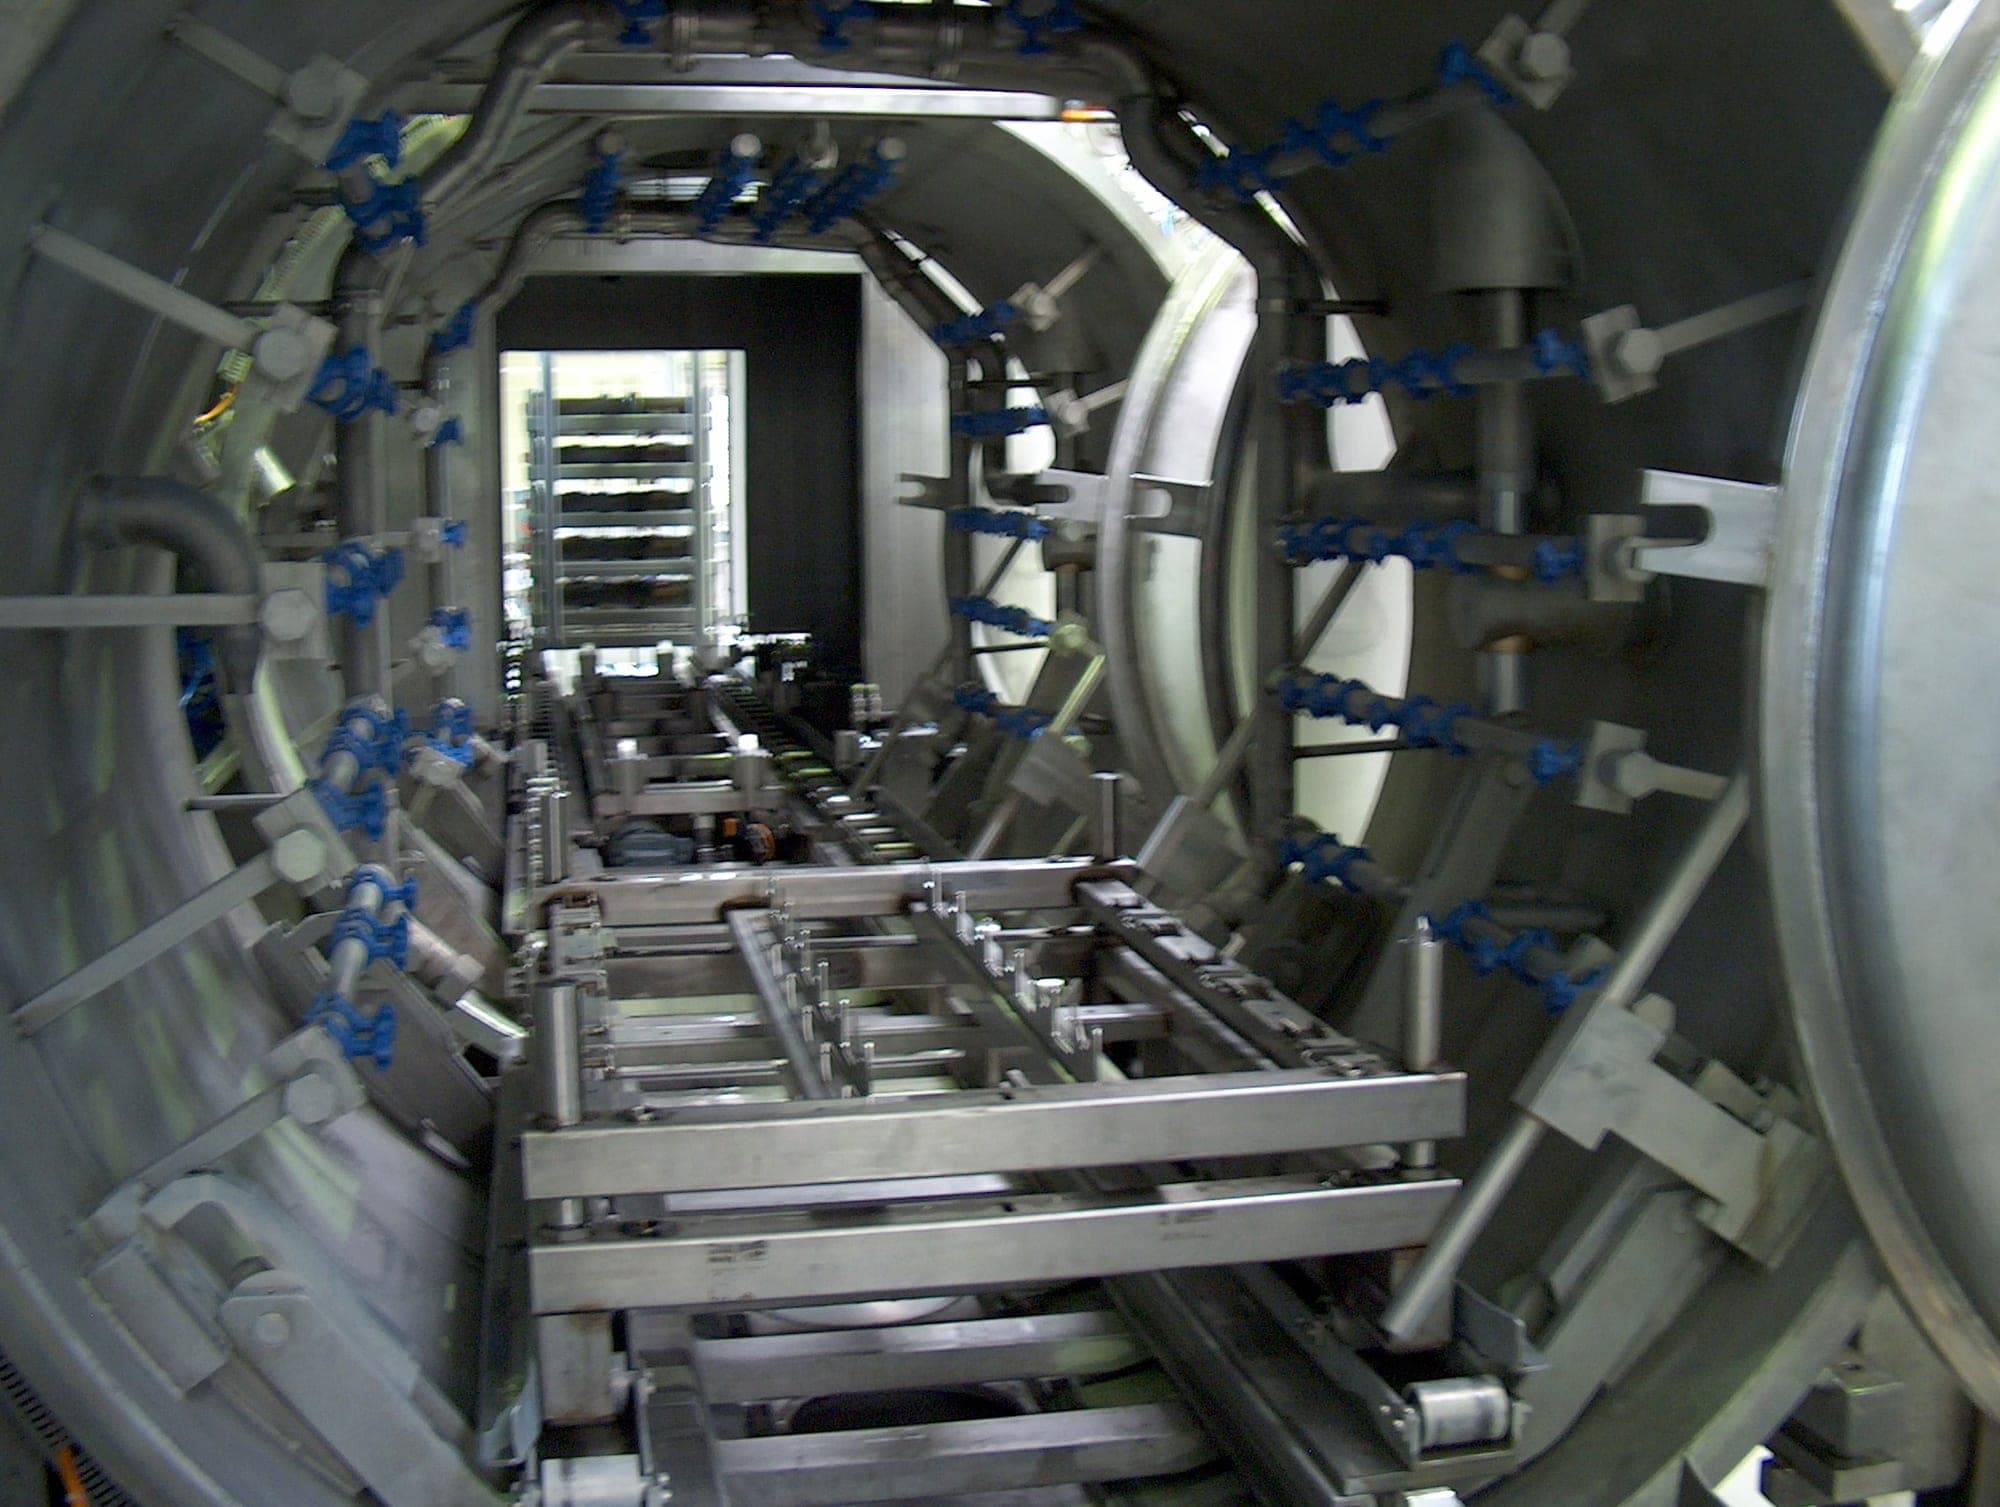
Silindirik bir işlem kabininin açık kapısından görünüm: nozul valfleri kabin duvarının çevresinde her yerde bulunur, ortada iş parçası taşıyıcı çerçeveler raylar üzerinde derinliğe doğru ilerler
Nozullar yalnızca üstte değil, kabin duvarının çevresinde her yerde bulunur. Proses ortamı böylece bileşene her yönden gelir — püskürtme sırasında püskürtme gölgesinde kalan gizli bölgelere de ulaşılmasının nedeni budur.

3 · Taşırma mı, daldırma mı?

Karar veren parça tipi değil, proses tasarımıdır

Taşırma

Belirleyici
Proses ortamı yüksek hacimle iş parçasının üzerinden ve çevresinden geçirilebilir

Daldırma

Belirleyici
İş parçası tamamen proses ortamına girmelidir
Dökme parça bir ayırt edici özellik değildir. Her iki prosese de girebilir — dökme parçalarda kural olarak bir kabin tipi temizleme sistemi içindeki taşırma sistemi kullanılır. Belirleyici olan proses gereksinimi ve iş parçası bağlama aparatıdır.

4 · Yöntemin kullanıldığı yerler

Ağırlıklı olarak kabin tipi temizleme sisteminde

Taşırma prosesleri ağırlıklı olarak kabin tipi temizleme sistemlerinde çalışır. Ayrıca münferit deliklerin içinden hedefe yönelik akış geçirilmesi gerektiğinde lans teknolojisi eklenir.

Sorular ve cevaplar

Taşırmalı yıkama hakkında sıkça sorulan sorular

Taşırmalı yıkama nedir?

Taşırmada proses ortamı, yüksek hacimle iş parçasının üzerinden ve çevresinden geçirilir. Temizleme etkisi öncelikle bir jetin çarpmasından değil, çevreden akan sıvının miktarından doğar. Kirliliğe basınçla değil, bileşenin çevresine hacimle — bu sayede püskürtmeyle ulaşılması zor olan bölgelere de ulaşılır.

Taşırma ne zaman püskürtmeden daha iyidir?

Yönlendirilmiş bir jet temiz biçimde giremediğinde. Püskürtme bir püskürtme gölgesi oluşturur; taşırmada etki, çevreden akan sıvının miktarından doğar ve böylece gizli bölgelere de ulaşır. Taşırma ağırlıklı olarak bir kabin tipi temizleme sistemi içinde kullanılır — bir yöntemdir, kendi başına bir sistem tipi değil.

Taşırmalı yıkama dökme parçalar için uygun mu?

Evet. Dökme parçalarda kural olarak bir kabin tipi temizleme sistemi içindeki taşırma sistemi kullanılır. Dökme parça, taşırma ile daldırma arasında ayırt edici bir özellik değildir — her iki prosese de girebilir. Belirleyici olan proses gereksinimi ve iş parçası bağlama aparatıdır; parçanın münferit olarak mı yoksa toplu halde mi geldiği sorusu değil.

Uygulamalar

Bu yöntemin belirleyici olduğu bileşenler

Ayrıntılı olarak ele alınmış 3 görev, taşırmalı yıkamayı olası bir yöntem olarak anıyor. Her birinde neyin belirleyici olduğu kendi sayfasında yer alır.

Her durum; tasarım faktörlerini, olası sistem konseptlerini ve yöntemleri ayrıntılı olarak ele alır — burada yalnızca konunun ne olduğu yer alır.

Silindir kapağı

Püskürtme jeti gördüğüne çarpar — görmediği şey ise ancak artık kirlilik doğrulamasında ortaya çıkar.

Çapraz delikler ve kör delikler

Kör delikler ve çapraz delikler tam olarak bir püskürtme jetinin ulaşamadığı yerlerdir: jet, gördüğüne çarpar.

Alüminyum basınçlı döküm parçası

Alüminyum basınçlı döküm parçasındaki kirlilik, bir soğutma sıvısından farklı tutunur — ve boşluktan çıkması gereken şey, tam da erişilemez olmak üzere yapılmış bir geometrinin içindedir.

Bu durumların hiçbiri kaçınılmaz olarak taşırmalı yıkamaya götürmez. Hangi yöntemin seçileceği, tasarım faktörlerinin etkileşiminden doğar — yöntem, sistem tasarımının sonucudur, başlangıç noktası değil.

Doğrudan iletişim

AdresITR GmbH powered by Zippel
Hauptstraße 31
93186 Pettendorf
Pettendorf bei Regensburg
Telefon+49 (0) 9409-777 3598
Faks +49 (0) 9409-777 3607