
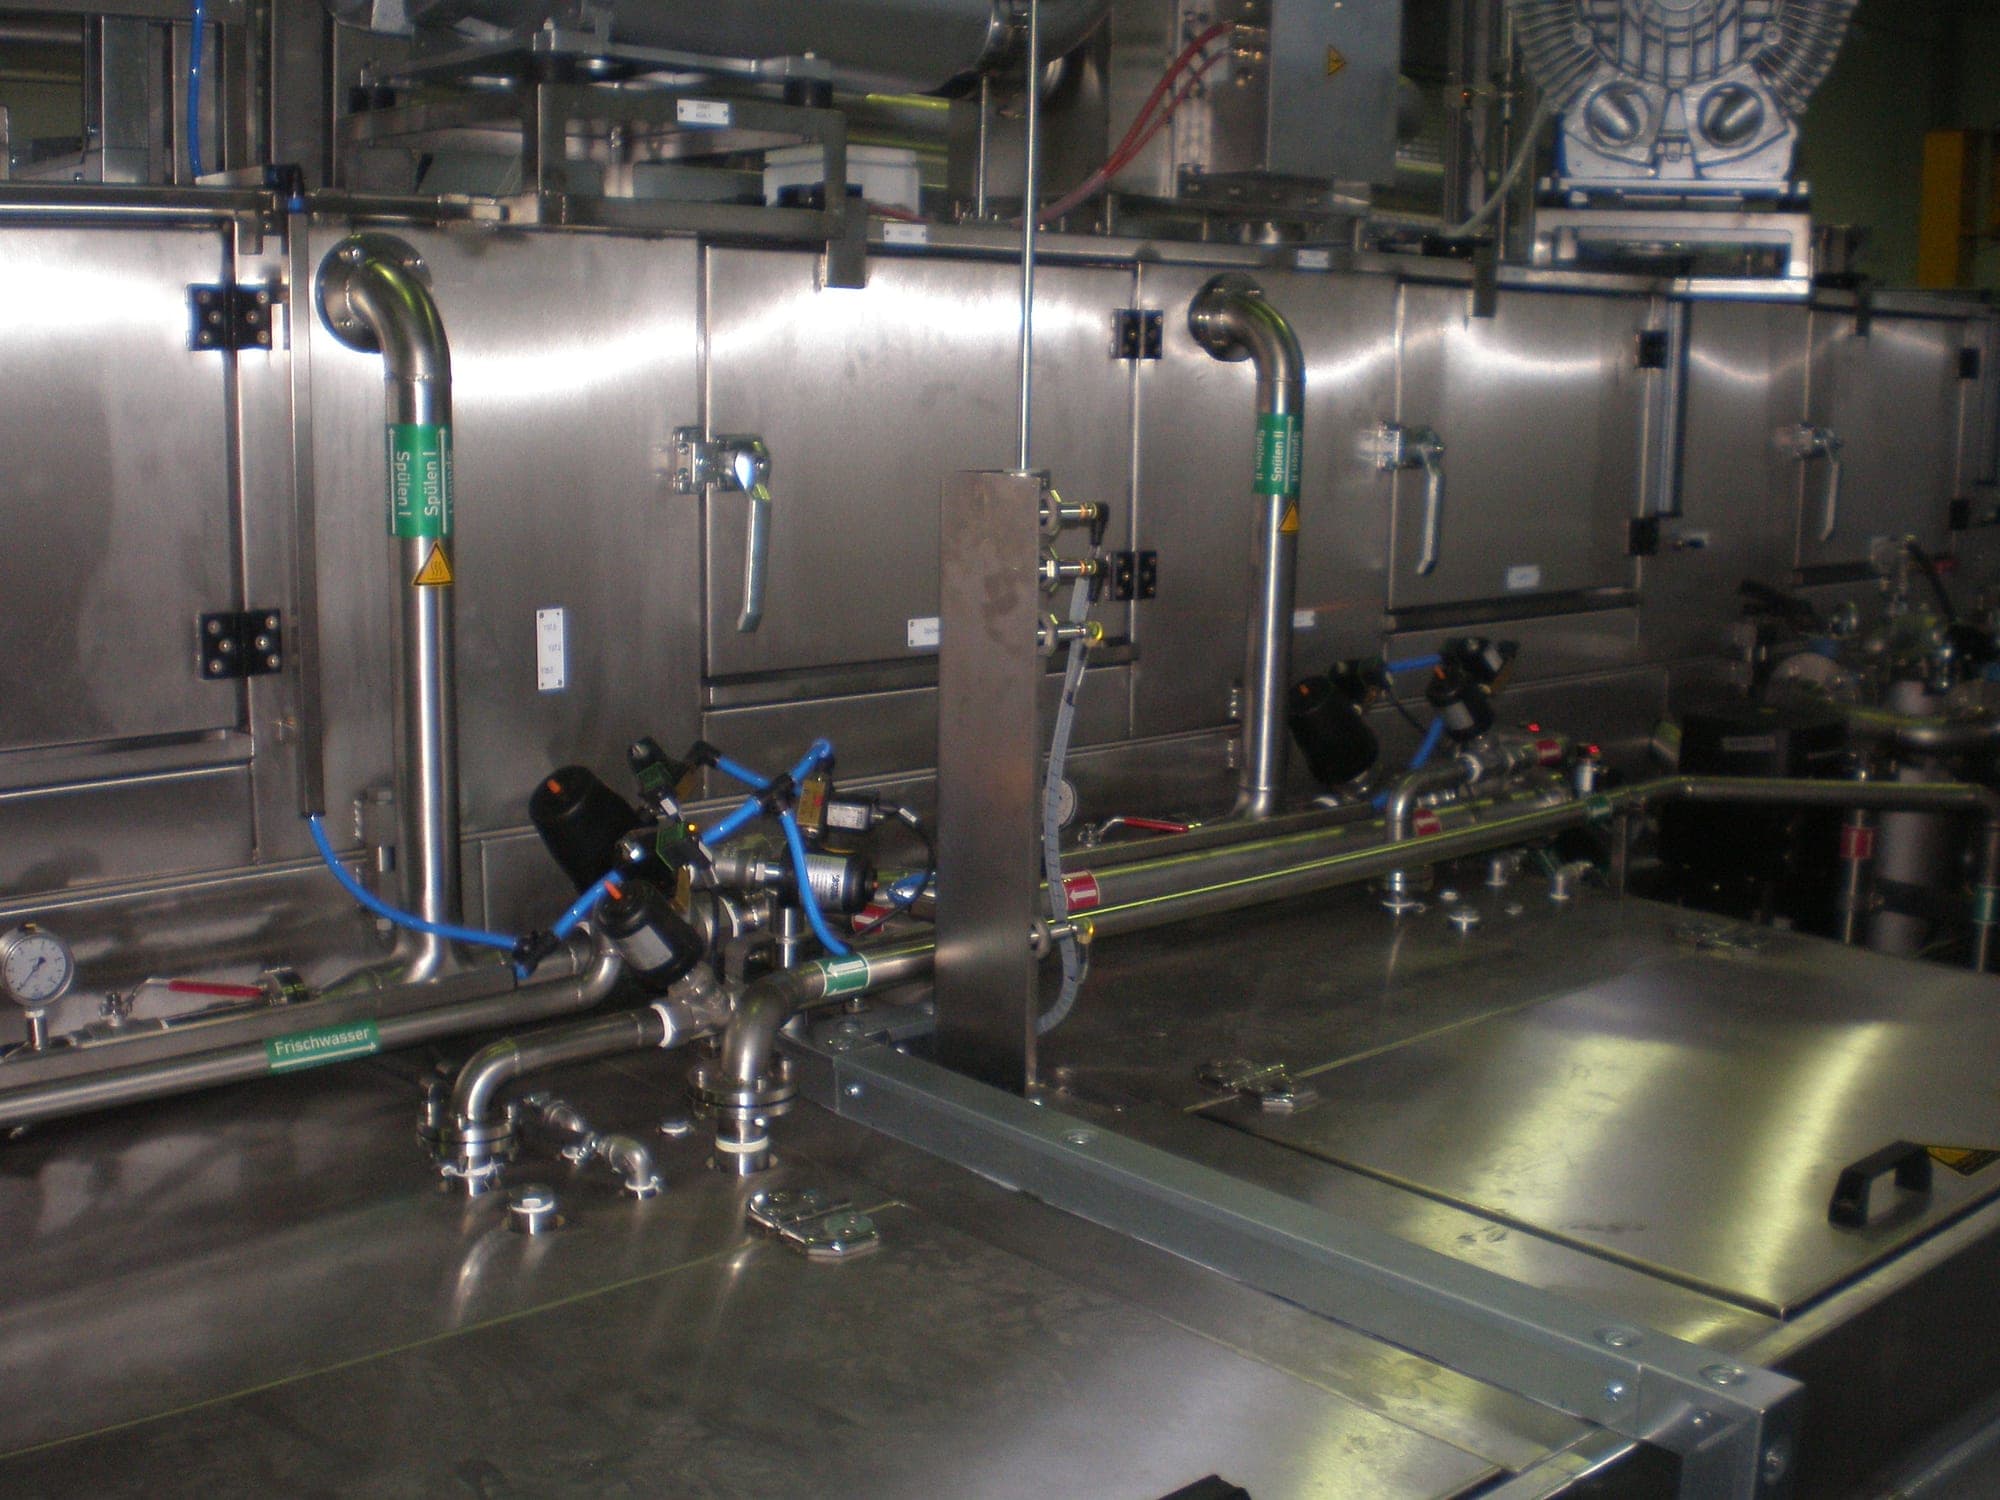
Temiz ama nemli bir bileşen, bitmiş bir bileşen değildir.
Kurutma
1 · Zorluk
Kurutma sonda yer alır — ve bu yüzden hafife alınır
Bileşenin ne kadar kuru olması gerektiğini sistem değil, ondan sonraki adım belirler: yapıştırma, kaplama, boyama ya da montaj yapılacaksa, bu gereksinimi temelden değiştirir.
2 · Mühendislik değerlendirmeleri
Sona eklenen bir ilave değil, başlı başına bir tasarım parametresi
- 01Temizleme
- 02Durulama
- 03Kurutma
- 04İkinci durulama veya kurutmasistem tasarımına bağlı olarak
- 05Hava ile üflemesistem tasarımına bağlı olarak
Kurutma gereksinimi; parça geometrisi, artık kirlilik gereksinimi ve çevrim süresiyle birlikte karara girer — ve su kalitesiyle yakından bağlantılıdır: kalıntısızlığın istendiği yerde, şebeke suyuyla mı, yumuşatılmış suyla mı yoksa deiyonize suyla mı çalışılacağını o da belirler.
Kurutmaya ne kadar sıvının girdiği ise daha önce belli olur — iş parçası bağlama aparatında. Kör delikleri olan ve iş parçası taşıyıcı üzerinde yatay duran bir bileşenden su akıp gidemez: su delikte kalır ve tamamıyla kurutmaya girer. Başka bir bağlama aparatı — eğilmiş ya da döndürülmüş — tam da bunu değiştirir. Sıvı miktarı bu nedenle bir girdi değeri değil, geometrinin ve konumun bir sonucudur. Böylece iş parçası bağlama aparatı, çevrim süresi ve artık kirlilik gereksinimi gibi kurutma tasarımının bir parçasıdır.
3 · Opsiyon olarak vakumlu kurutma
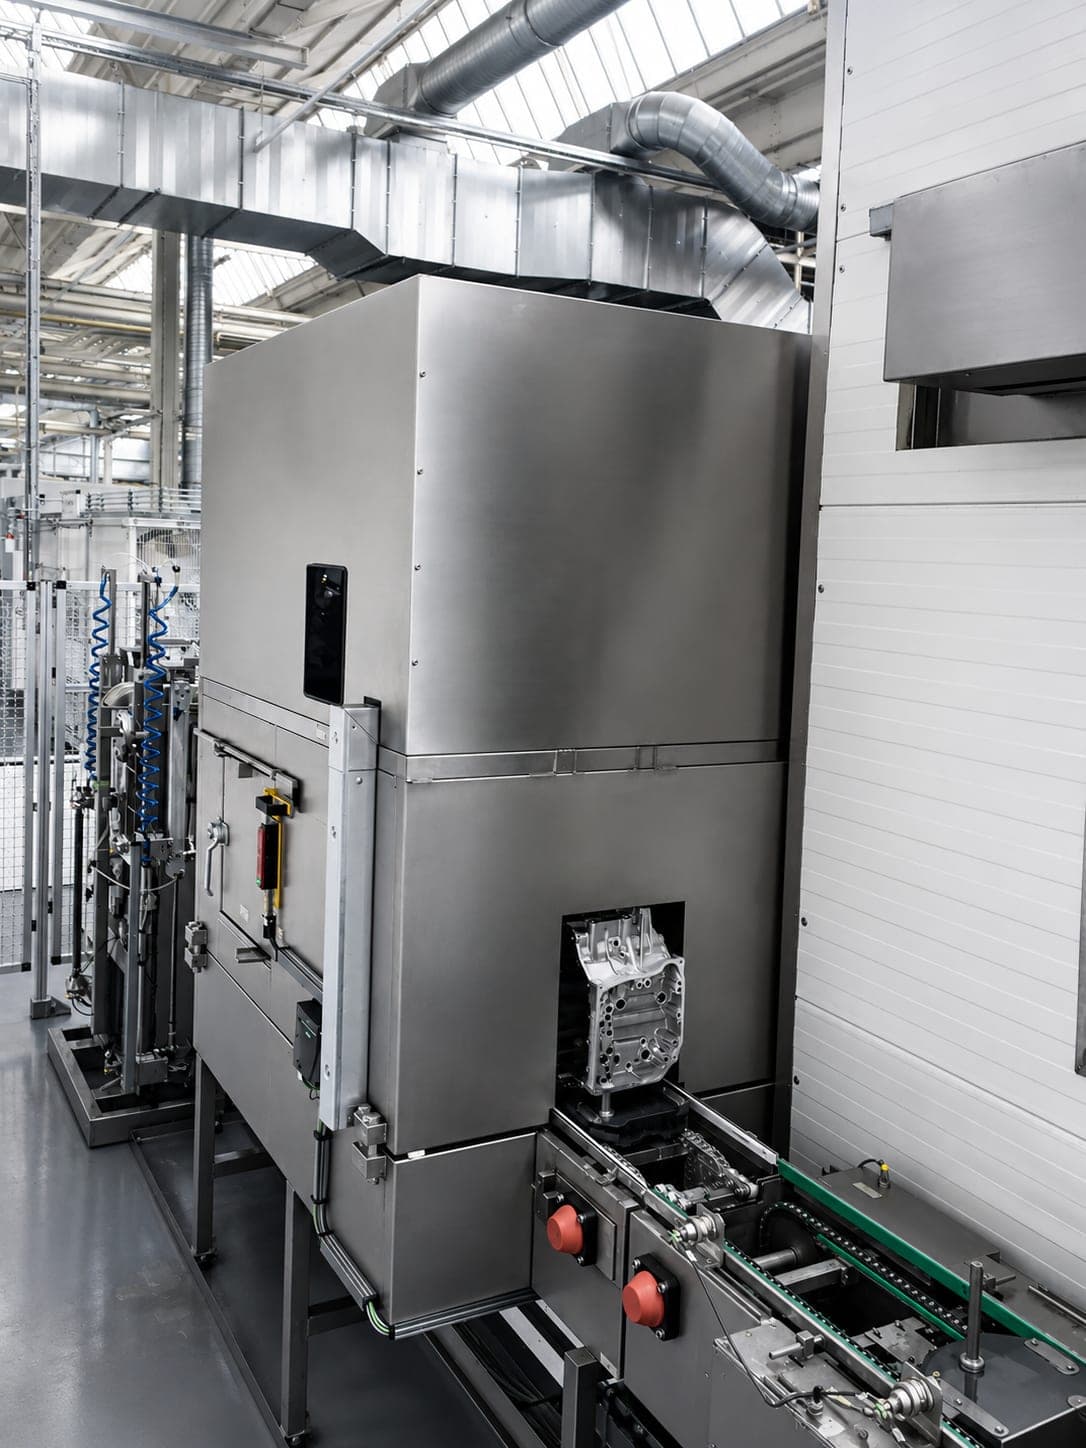
Bir opsiyon, başlı başına bir yöntem değil
Somut durumda gerekli olup olmadığına sistem tasarımı karar verir — genel geçer bir kural yoktur.
4 · Kurutmanın kullanıldığı yerler
Pratikte her parça temizleme sisteminin bir parçası
Sorular ve cevaplar
Kurutma hakkında sıkça sorulan sorular
Bileşenler temizlemeden sonra neden kurutulmalıdır?
Hangi kurutma yöntemleri vardır?
Vakumlu kurutma ne zaman gereklidir?
Kör delikler ve iç delikler nasıl kurutulur?
Kurutmanın su kalitesiyle ne ilgisi vardır?
Bileşenlerim yıkamadan sonra neden hâlâ ıslak?
Uygulamalar
Bu yöntemin belirleyici olduğu bileşenler
Her durum; tasarım faktörlerini, olası sistem konseptlerini ve yöntemleri ayrıntılı olarak ele alır — burada yalnızca konunun ne olduğu yer alır.
Çapraz delikler ve kör delikler
Kör delikler ve çapraz delikler tam olarak bir püskürtme jetinin ulaşamadığı yerlerdir: jet, gördüğüne çarpar.
Krank mili
Bir krank mili uzundur, balanssızlığa duyarlıdır ve erişilmesi zor delikleri vardır — işlemeden kalan yağ, soğutma sıvısı ve talaş tam da oralarda bulunur.
Yüksek teknik temizlik
Zor olan temizliğin kendisi değil, doğrulanmasıdır: temiz olan ama temiz olduğu belgelenmemiş bir bileşen, doğrulama zorunluluğu olan bir üretimde kullanılamaz.
Tanımlı parça sıcaklığı
Bileşen temiz ve kuru — ama yine de devir için hazır değil: fazla sıcak bir parça, sızdırmazlık testi için işe yaramaz.
Kurutmanın yine olası bir yöntem olduğu durum: Çok kademeli temizleme prosesi
Bu durumların hiçbiri kaçınılmaz olarak kurutmaya götürmez. Hangi yöntemin seçileceği, tasarım faktörlerinin etkileşiminden doğar — yöntem, sistem tasarımının sonucudur, başlangıç noktası değil.
Doğrudan iletişim
Hauptstraße 31
93186 Pettendorf
Pettendorf bei Regensburg
Faks +49 (0) 9409-777 3607