Stationäre Anlage
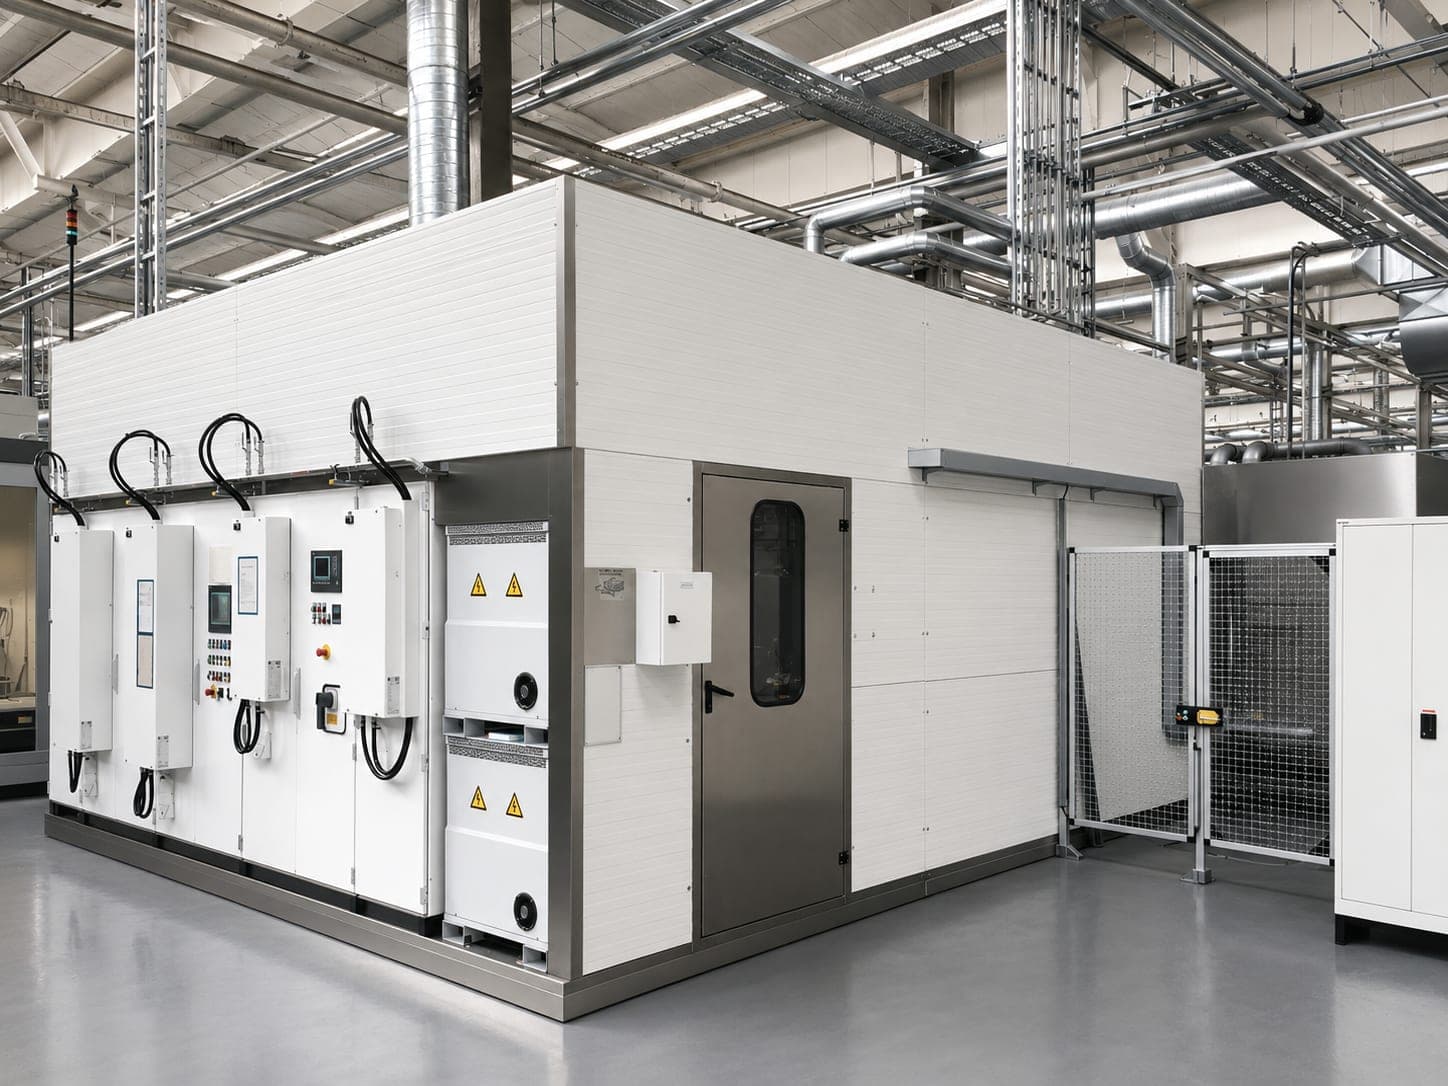
Wirtschaftlichkeit bei Gleichteilen — identische Werkstücke, feste Spannlage, feste Düsensysteme genügen.
„Wir bekommen den Grat nicht weg.“
1 · Die Herausforderung
Ein Grat, der bleibt, bleibt selten ein Formfehler. Er löst sich später und wandert dorthin, wo das Bauteil arbeitet — in Öl- und Hydraulikkanäle, an Ventile, in Pumpen und Getriebe. Ein abgelöster Grat im Kanal ist damit nicht nur ein Entgrat-, sondern ein Restschmutzproblem — dieselbe Frage, die auch jede Reinigungsanlage beantworten muss.
Keine Branchenliste, sondern ein gemeinsames Merkmal: Entscheidend ist nicht, in welcher Industrie das Teil verbaut wird, sondern wie es innen aussieht — verzweigte Kanäle mit Querbohrungen und Verschneidungen. Gemeinsam ist die Entgrataufgabe, nicht die Bauform. Am häufigsten sind Getriebegehäuse, Pumpengehäuse, Motorblöcke und Aluminiumgehäuse.
Fast immer aus Aluminium oder Aluminium-Druckguss — ein Werkstoff, der leicht zerspant und dabei zäh ausbricht. Der Werkstoff ist trotzdem keine Grenze; er ist der Schwerpunkt, weil die Bauteile aus Aluminium sind, nicht weil das Verfahren darauf beschränkt wäre.
Vier der sieben sitzen an oder in Bohrungen. Eine feste Standard-Gratart gibt es nicht — maßgeblich ist die Bauteilgeometrie, nicht die Bezeichnung des Grats.
2 · Wann es das richtige Verfahren ist
Diese Seite sagt Ihnen auch die Gegenrichtung. Wo das Verfahren nicht die richtige Wahl ist, steht weiter unten in Abschnitt 7 — auf derselben Seite, nicht in einer Fußnote. Dass sich Wasserstrahlentgraten bei hohen Stückzahlen rechnet und bei sehr kleinen nicht, ist dieselbe Überlegung von beiden Enden.
3 · Ein Schritt statt zwei
Wasserstrahlentgraten ermöglicht es, je nach Bauteil und Prozessauslegung, Entgraten und Reinigen in einem kombinierten Fertigungsschritt auszuführen. Bei besonders hohen Anforderungen an die technische Sauberkeit lässt sich anschließend eine Reinigungsanlage nachschalten. Beide Technologien entwickeln wir selbst und legen sie auf dasselbe Bauteil aus.
4 · Welches Maschinenkonzept passt
Wirtschaftlichkeit bei Gleichteilen — identische Werkstücke, feste Spannlage, feste Düsensysteme genügen.
Flexibilität — unterschiedliche Bauteile, komplexe Geometrien, kleine bis mittlere Serien.
Bearbeitungsleistung — sehr kurze Taktzeiten, hohe Produktionsleistung, parallele Bearbeitung.
Drei Konzepte, drei Argumente, die sich nicht überschneiden — genau deshalb ist die Wahl selten eindeutig. Bei uns ist die Roboterlösung der Standard; ohne Roboter legen wir aus, wenn feste Spannlage und Wirtschaftlichkeit dafür sprechen. Das ist eine begründete Entscheidung, keine Sparvariante.
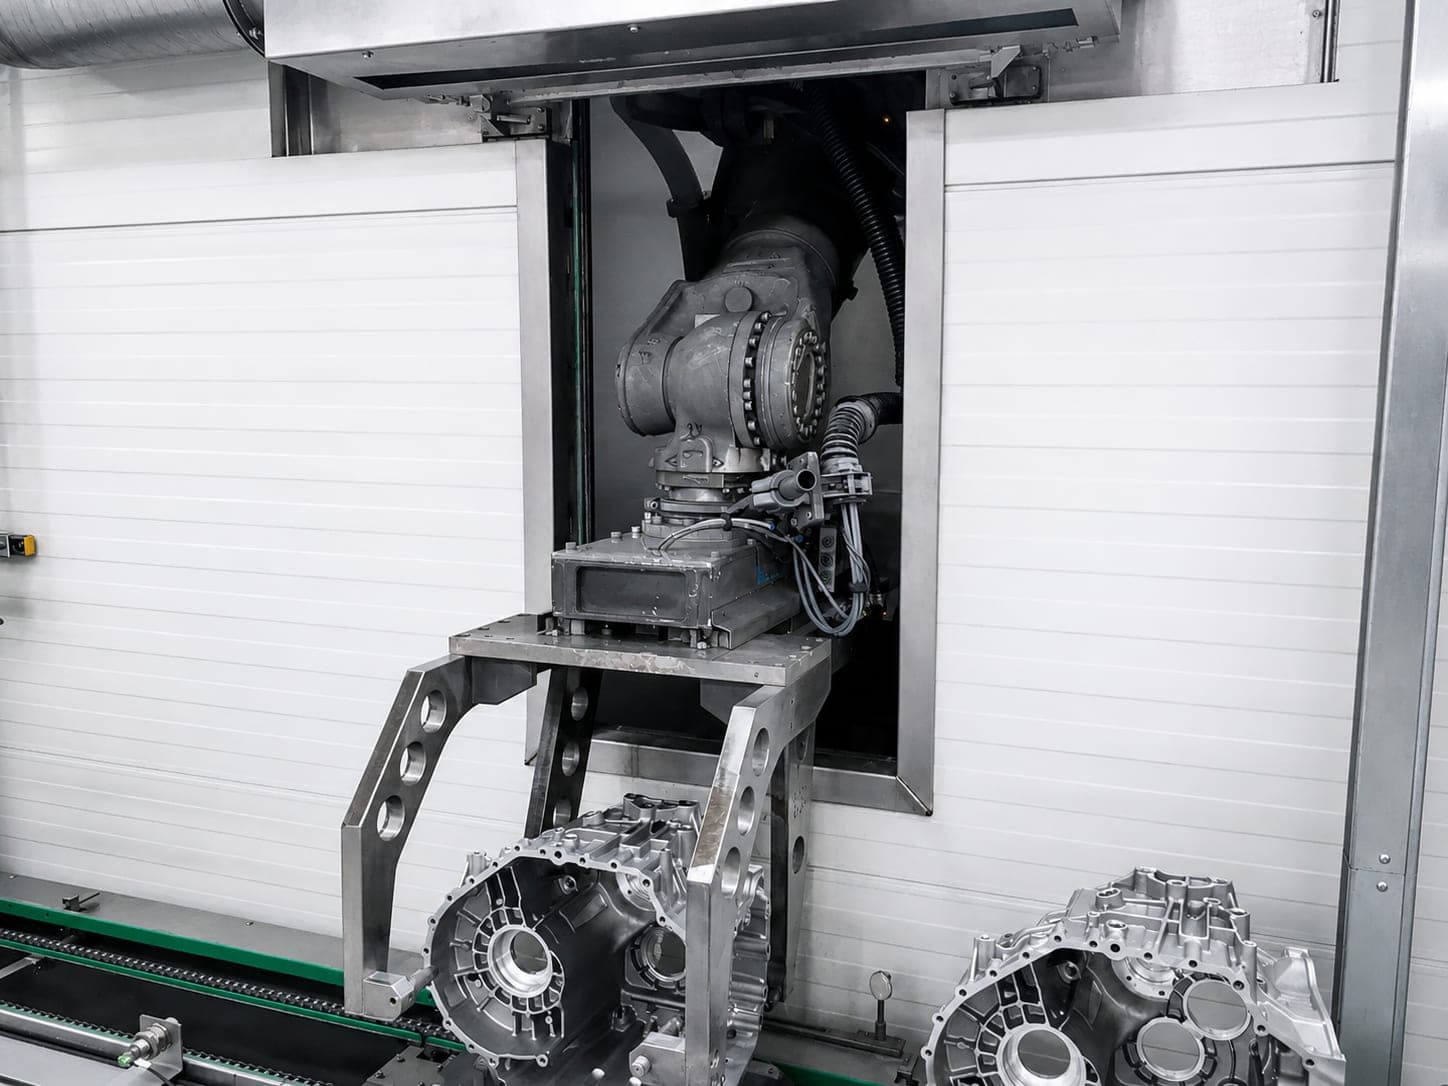
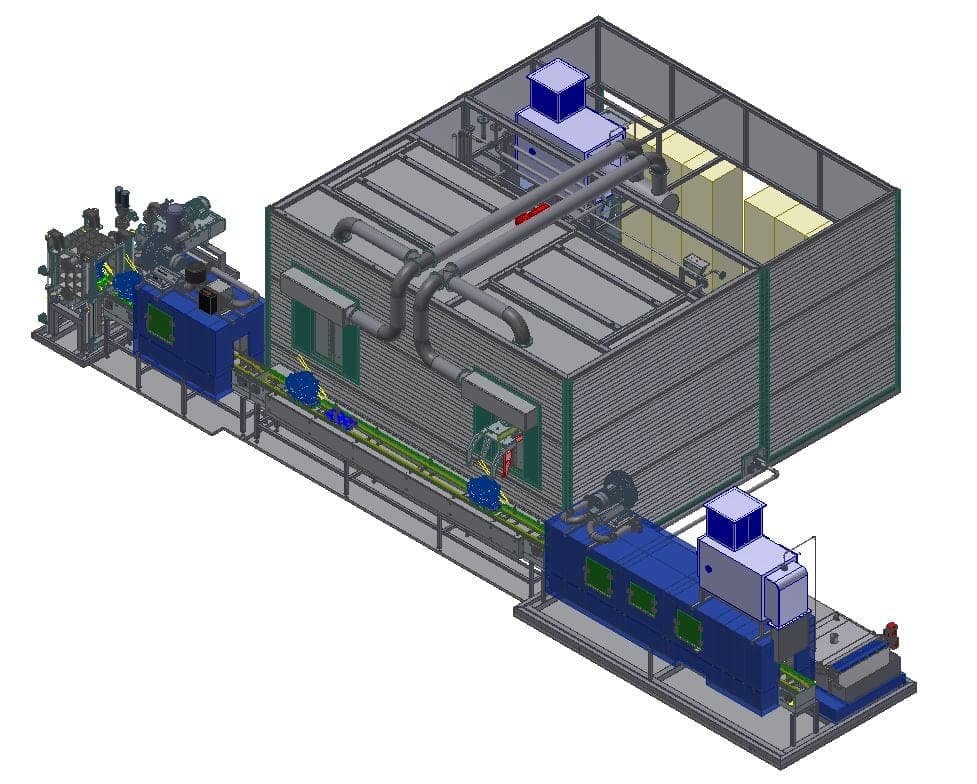
Steht das Konzept, bestimmen acht Größen die Anlage: Bauteilgeometrie, Werkstoff, Gratwurzel, Zugänglichkeit der Entgratstellen, Taktzeit, Restschmutzanforderung, Werkstückaufnahme und Automatisierungsgrad. Gratwurzel und Zugänglichkeit sind die beiden, an denen sich die Auslegung entscheidet: Nicht „der Grat“ ist die Aufgabe, sondern wo er ansetzt, wie fest er sitzt — und ob ein Strahl ihn erreicht.
Der Druckbereich liegt projektabhängig etwa zwischen 300 und 1.500 bar; unnötig hoher Druck wird vermieden. Auch das Medium wird ausgelegt — im Regelfall Wasser, je nach Anforderung mit Korrosionsschutz, Reiniger oder Additiven. Alle übrigen Werte entstehen im Angebot: Für Sonderanlagen gibt es keine Datenblätter.
5 · Typische Anwendungsfälle
Was an einem Fall den Ausschlag gibt, steht auf seiner eigenen Seite: die Auslegungsfaktoren, die möglichen Anlagenkonzepte und die Verfahren im Einzelnen.
Von Hand entgratet ist jedes Ergebnis ein anderes — was bei einem Prüfteil funktioniert, trägt keine Serie.
Der Grat sitzt im Innenkanal des Getriebegehäuses — dort, wo mechanisch kein Werkzeug hinkommt.
Die Kanäle werden gebohrt, sie schneiden sich mehrfach, und an jeder Verschneidung entsteht ein Grat.
An der Verschneidung zweier Bohrungen sitzt die Gratwurzel — dorthin kommt kein Werkzeug, nicht weil es zu groß wäre, sondern weil kein Weg hinführt.
Gussgrate und Flitter sitzen nicht an einer Kante, sondern verteilt — und sie lösen sich später von selbst.
Beim Entgraten eines Bauteils mit Nachweispflicht muss der Grat nicht nur weg sein — es muss belegbar sein, dass er weg ist.
Auch diese sechs Fälle sind Orientierung, kein Schlüssel. Dieselbe Gratart kann je nach Bauteilgröße, Stückzahl und Taktzeit ein anderes Maschinenkonzept verlangen — die Auswahl erfolgt nie anhand eines einzelnen Merkmals.
6 · Sonderlösung
Beim Rundtaktprinzip laufen Be- und Entladen parallel zur Bearbeitung — die Nebenzeit fällt aus dem Takt. Das lohnt sich, wenn Rüst- und Spannzeit im Verhältnis zur Bearbeitungszeit erheblich sind.
7 · Wo das Verfahren an Grenzen stößt
Der erste und der dritte Punkt sind die beiden, die man vor der Anfrage prüfen sollte. Der Werkstoff ist dabei selten das Entscheidende: Aluminium, Stahl, Edelstahl, Messing, Kupfer, Zinkdruckguss und Kunststoff sind alle bearbeitbar. Sagen Sie uns früh, was Sie vorhaben. Wenn ein anderes Verfahren besser passt, sagen wir das.
8 · Was danach kommt
9 · Wo unsere Entgratanlagen stehen
Bereits realisiert
Maßgeblich bleibt das Bauteil, nicht der Wirtschaftszweig. Das Verfahren ist auf keine Branche festgelegt: Wo ein Bauteil innen verzweigt ist und der Grat mechanisch nicht erreichbar, legen wir es aus — unabhängig davon, in welcher Industrie es verbaut wird.
10 · Lieferumfang und Nachweis
Der Lieferumfang wird projektspezifisch festgelegt. Je nach Anforderung umfasst er Wasserstrahlentgratanlage, Filtration, Wasseraufbereitung, Trocknung, Automatisierung, Dokumentation, CE-Konformität und Schulung. Die Trocknung gehört nicht standardmäßig dazu — wo das Bauteil trocken weitergehen muss, wird sie projektspezifisch integriert.
Fragen und Antworten
Fachlich verantwortlich für diese Seite: Kersten John — Senior Consultant Technische Sauberkeit