
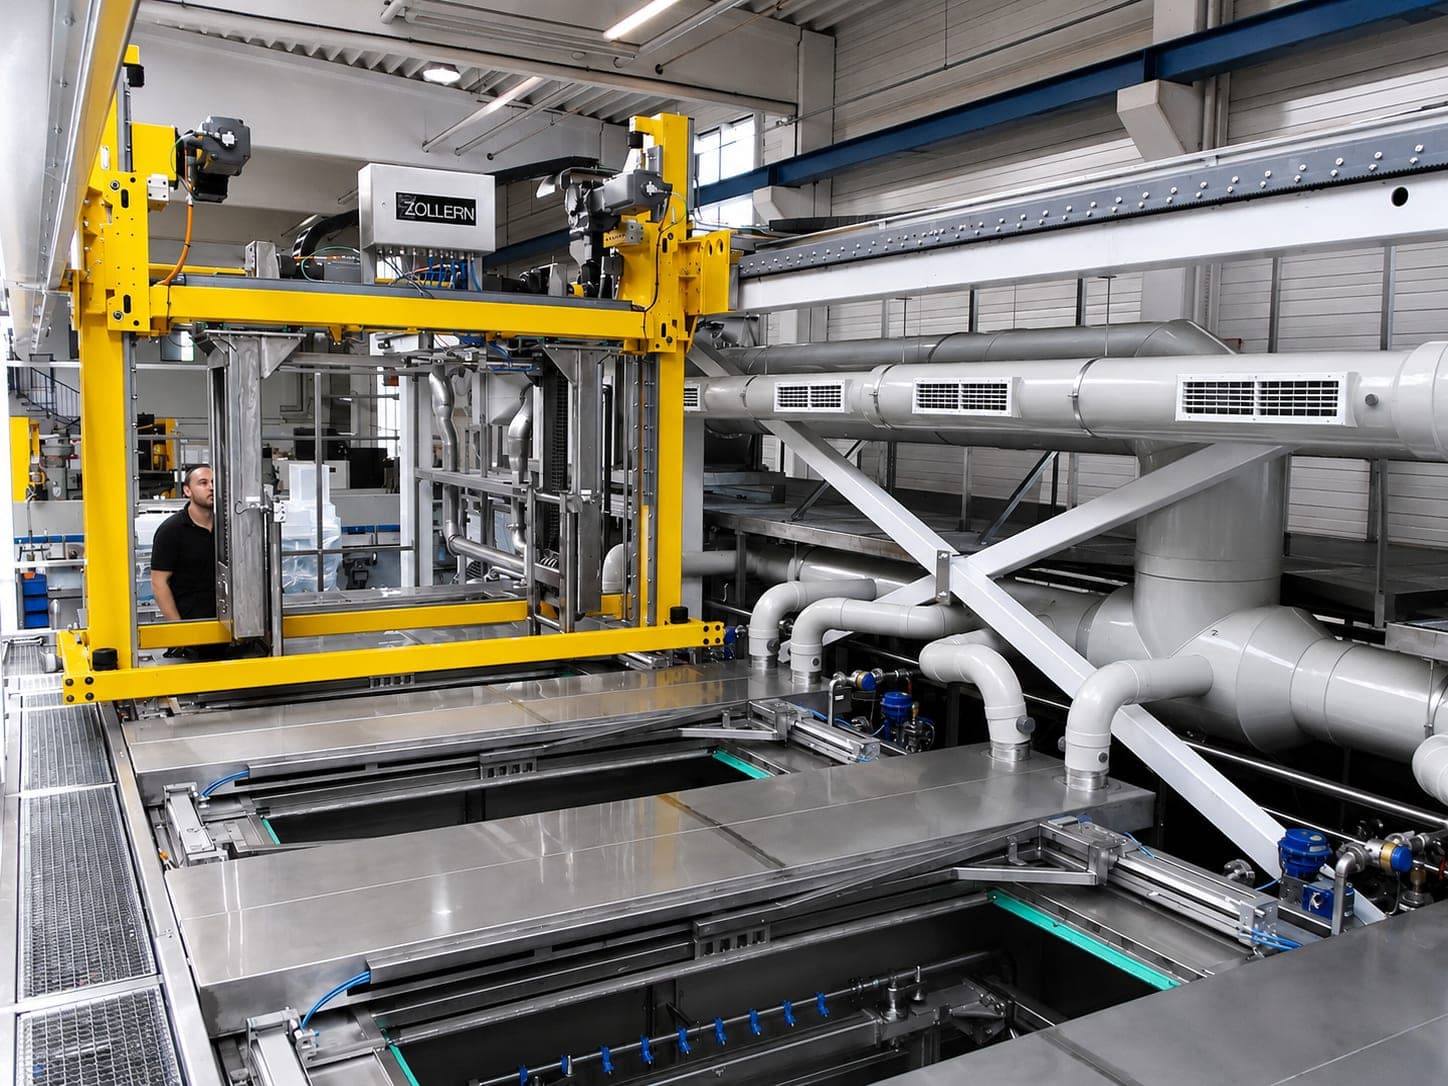
Jet, asıl önemli olan noktaya ulaşmıyor.
Daldırmalı Temizleme Sistemleri
Ne için yapılmıştır
Her noktaya ulaşılması gerektiğinde tam daldırma
Karmaşık geometriler
Kritik bölgenin yüzeyde olmadığı bileşenler.Çok sayıda delik ve kör delik
Püskürtmede püskürtme gölgesinde kalan çapraz delikler ve iç kanallar.Proses ortamı her bölgeye ulaşır
Püskürtmede jetin ulaşamadığı yüzeyler vardır — daldırmada yoktur.
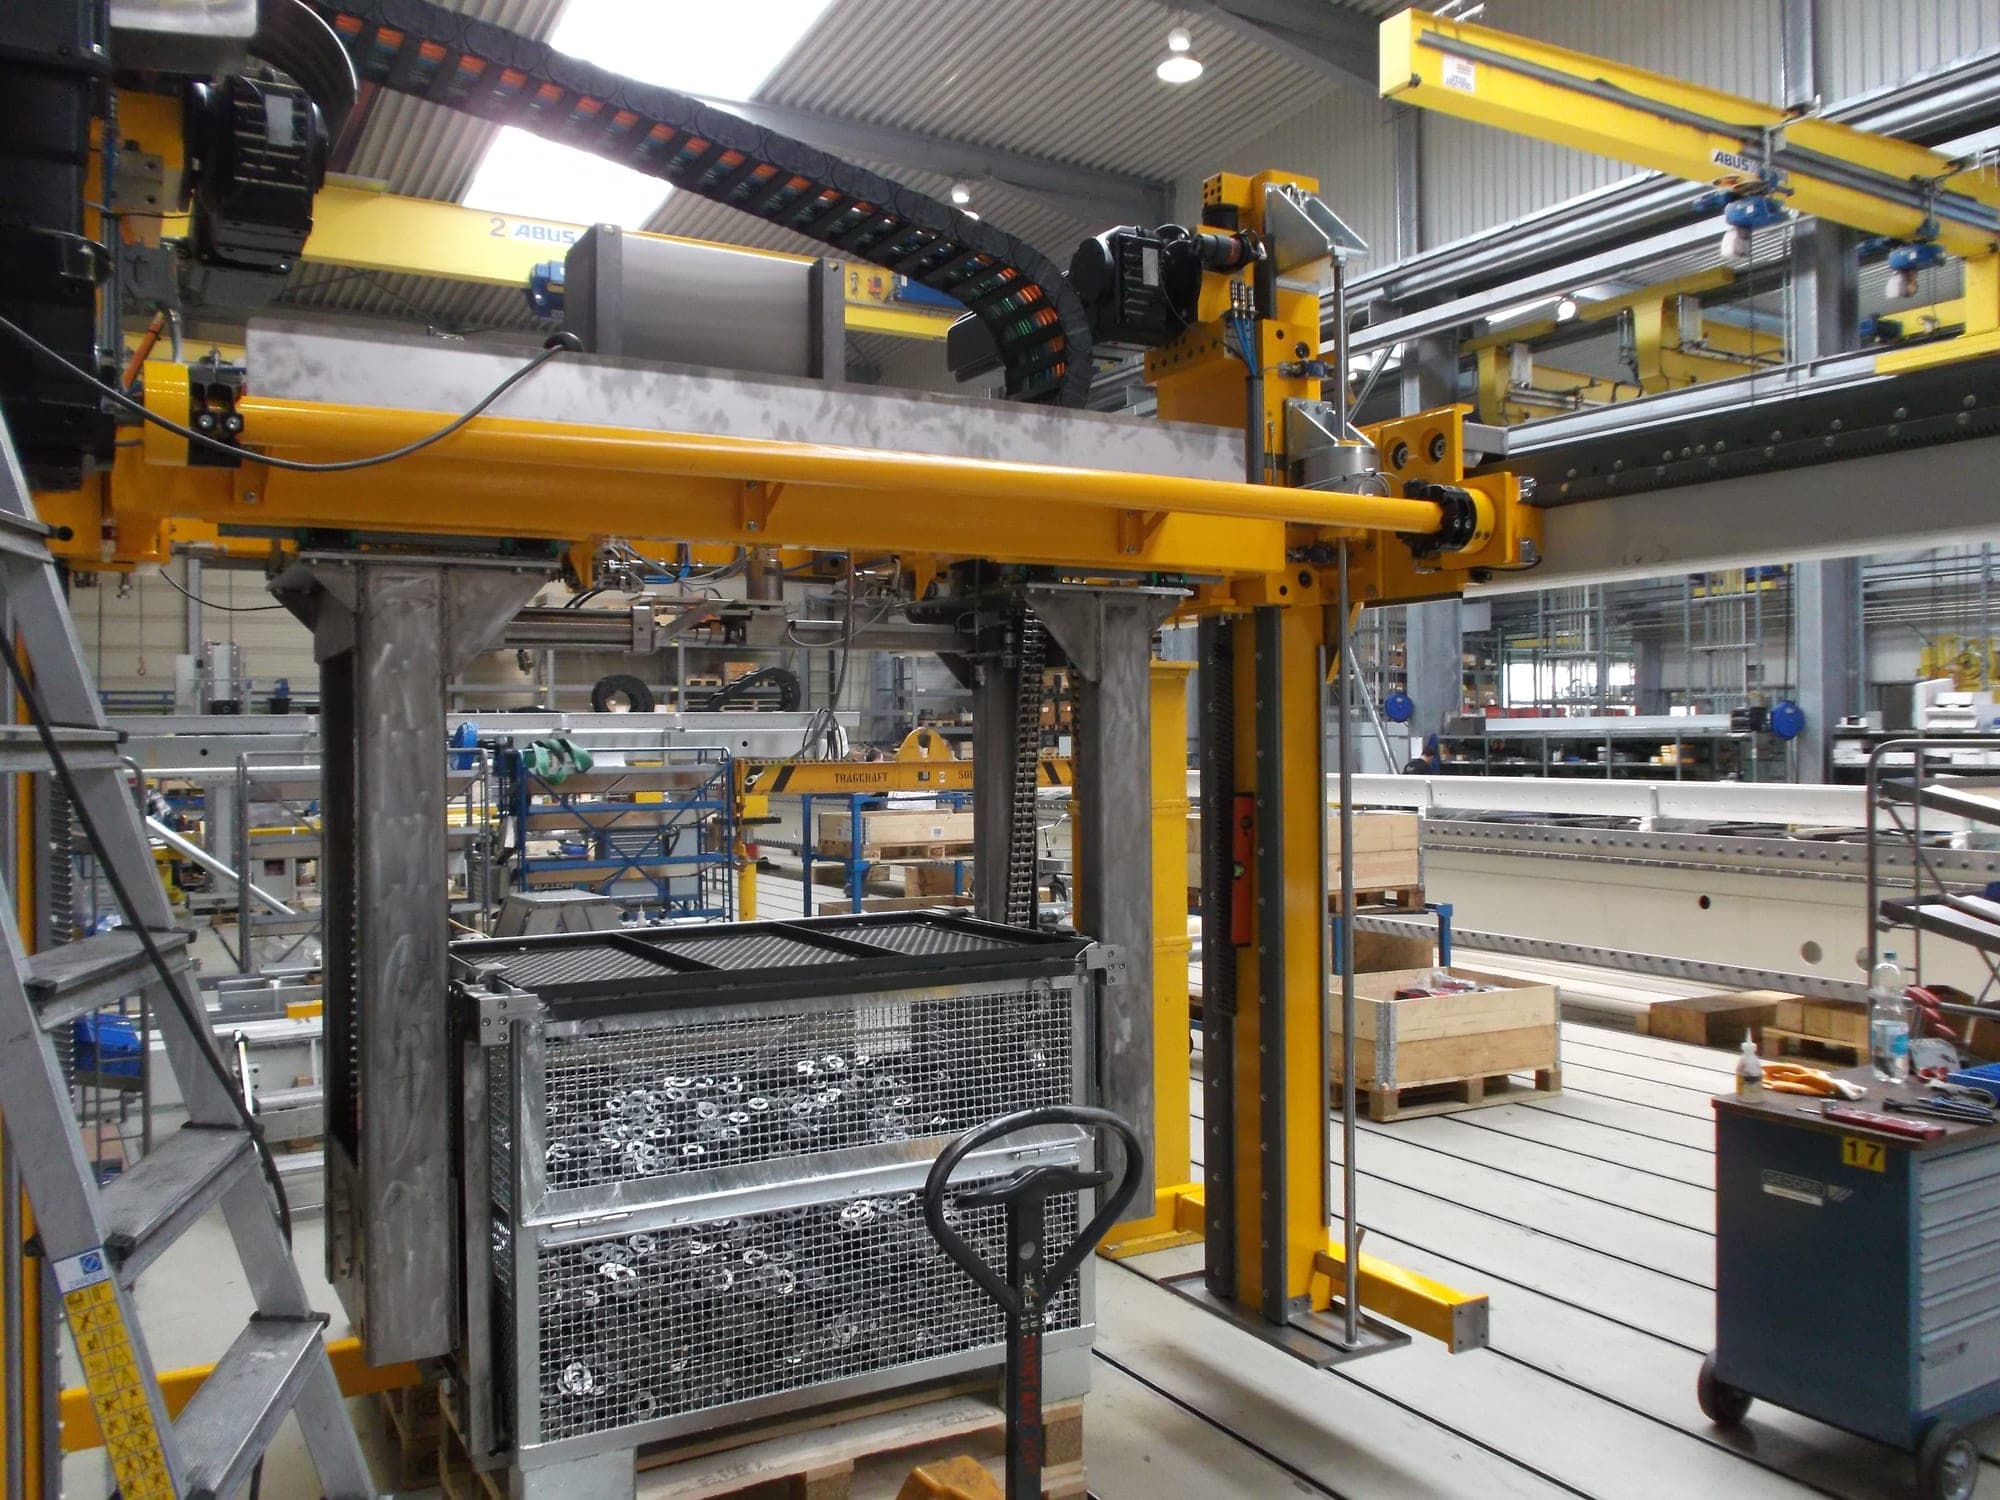
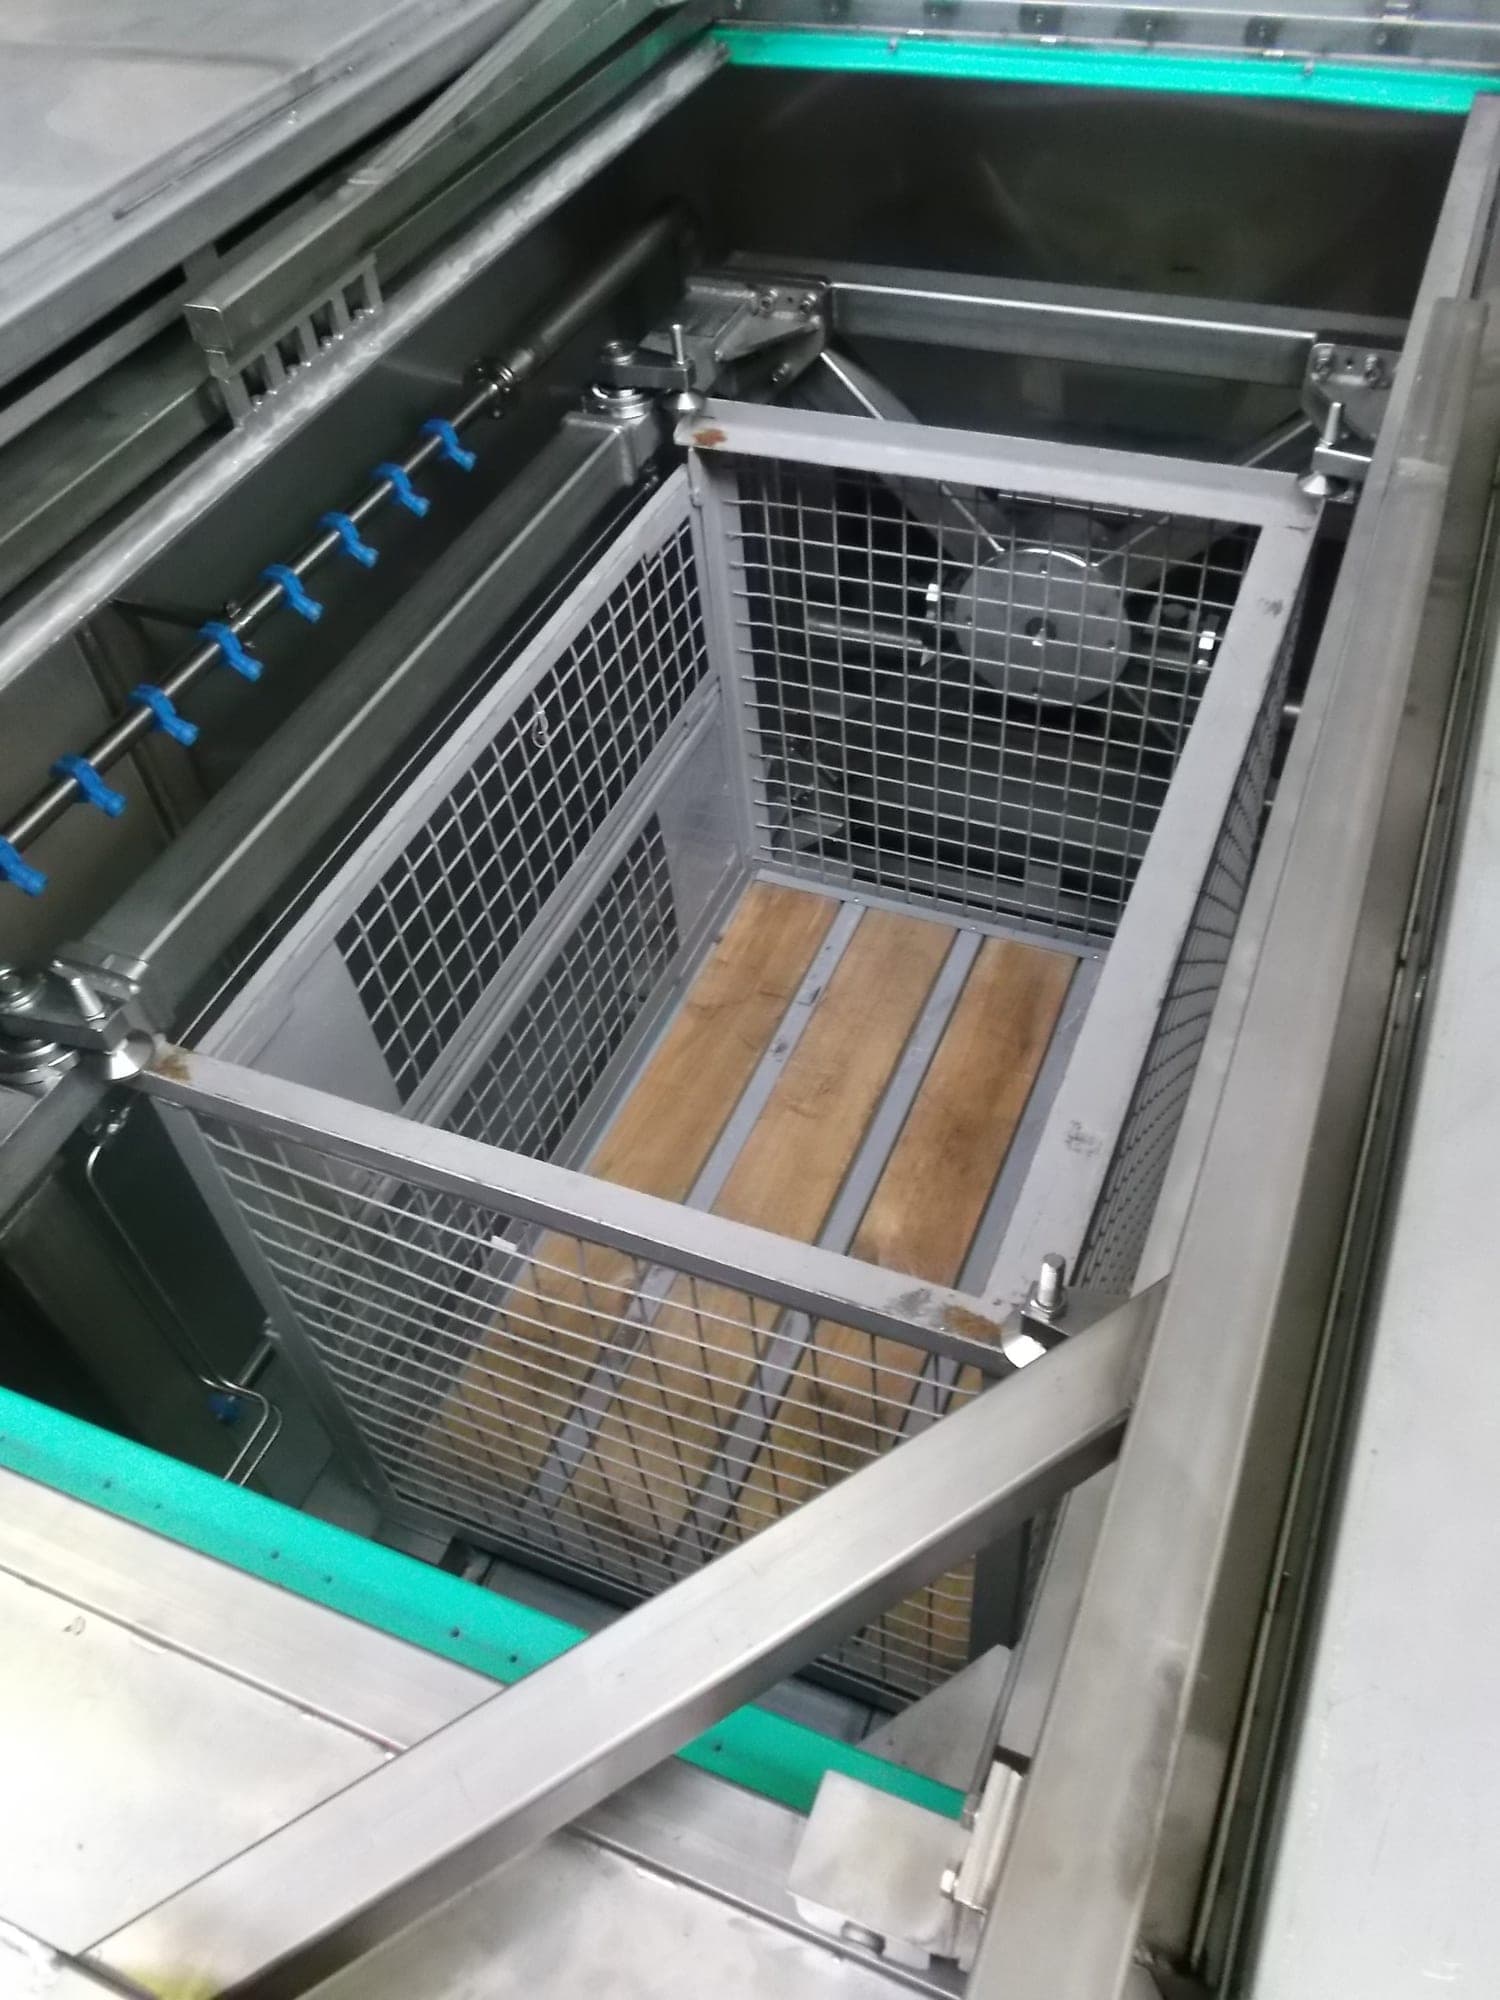
Sepetlerdeki dökme parçaları da bu şekilde temizliyoruz — sepetli temizleme olarak.
Netleştirmek istediğimiz bir nokta: daldırma ile taşırma arasında kararı parça tipi değil, proses tasarımı verir. Dökme parçalar da kabin tipi temizleme sisteminde taşırmalı yıkamadan geçebilir. Belirleyici olan, tam daldırmanın gerekli olup olmadığıdır.
Tipik iş parçaları
Çok sayıda delik ve kör deliği olan bileşenler
Çok sayıda delik, çapraz delik ve kör deliği olan bileşenler. Alüminyum basınçlı döküm, çelik, paslanmaz çelik. Dökme parçalar.
Tipik kirlilik: yağ, emülsiyon, talaş.
Yapı ve çalışma prensibi
Çok kademeli temizleme prosesleriyle bir veya birden fazla tank
- 01TemizlemeBasınçlı sirkülasyon, proses ortamını basınç altında iş parçasının çevresinde dolaştırır — deliklerde ve kör deliklerde de %100 ıslatma için.
- 02DurulamaBirden fazla daldırma tankı geçiş süresini kısa tutar — proses adımları arka arkaya değil, paralel yürür.
- 03KurutmaSirkülasyonlu hava, soğuk hava veya sıcak hava ile kurutma.
- 04Ultrasoniksistem tasarımına bağlı olarakProses gerektirdiğinde daldırma tankında opsiyon.
- 05Vakumlu kurutmasistem tasarımına bağlı olarakYüksek artık kirlilik veya kurutma gereksinimlerinde.
Daldırma tankında basınçlı sirkülasyon. Proses ortamı durmaz, basınç altında iş parçasının çevresinde dolaştırılır. %100 ıslatma ancak bu sayede deliklerde ve kör deliklerde de etkisini gösterir — aksi halde orada temizleme olmaz, yalnızca sıvı dururdu. Böylece karmaşık geometriler ve yoğun kirlilik de güvenilir biçimde temizlenebilir.
Yeniden kirlenmeye karşı yüzey sıyırma. Bir iş parçası banyodan çıkarılırken, banyo yüzeyinde yüzeni de üzerine alır — çözülmüş yağ, talaş, kir. Yüzey sıyırma, bileşen bu tabakayı üzerine almadan önce onu uzaklaştırır.
Münferit bölgeler ek olarak püskürtme veya yüksek basınç istasyonu olarak da tasarlanabilir — yani daldırmalı temizleme sistemi salt daldırma yöntemiyle sınırlı değildir.
Daldırmadan sonra bileşen ıslaktır. Bu nedenle kurutma, sistem tasarımının ayrı bir konusudur — yüksek artık kirlilik veya kurutma gereksinimlerinde vakumlu kurutma kullanırız.
Bir tankın devre dışı kalması sistemi durdurmaz: bir tank devre dışı bırakılırsa, sistem kalan tanklarla tam fonksiyonla çalışmaya devam eder.
Konstrüksiyon olarak yüksek konumlandırma hassasiyeti, az yer ihtiyacı, düşük su tüketimi ve dönmeye karşı emniyetli hızlı kilitler için tasarlanmıştır.
Opsiyonel alt gruplar
- 01
Ultrasonik
Daldırma tankında. - 02
Kurutma
Vakum, soğuk veya sıcak hava. - 03
Püskürtme ve yüksek basınç istasyonları
Ek bölgeler olarak. - 04
Su arıtma sistemi
- 05
Otomasyon ve taşıma tekniği
Sizin için neyi tasarlıyoruz
Standart bir daldırmalı temizleme sistemi yoktur
Bileşeniniz
Geometri, karmaşıklık, boyut, kör delikler ve geçiş delikleri, malzeme, dökme parça mı tek parça mı.Kirlilik
Türü, miktarı, istenen artık kirlilik değerleri.Üretiminiz
Tank sayısı ve proses sıralaması, banyodaki hareket, parça taşıyıcı ya da sepet, ultrasonik var mı yok mu, banyo bakımı ve filtrasyon, kurutma.Su ve ortamlar
Kimya spesifikasyonları, pasivasyon, su kalitesi, arıtma, devreler.
Otomasyon
Otomatik yüklemeli — tek elden
Sınırlar nerede
Başka bir sistem tipinin daha uygun olduğu durumlar
- 01
Taşırmalı yıkamalı kabin tipi temizleme sistemi
Tam daldırma gerekmediğinde ve proses ortamı yüksek hacimle iş parçasının üzerinden ve çevresinden geçirilebildiğinde. Karar; parça geometrisi, kirlilik türü, parti büyüklüğü, artık kirlilik gereksinimi, iş parçası bağlama aparatı ve proses gereksinimine göre verilir — asla tek bir özelliğe göre değil. - 02
Sürekli akışlı temizleme sistemi
Çok kısa çevrim sürelerinde. Daldırma prosesleri püskürtmeden daha fazla zaman alır; bu, tam ıslatmanın bedelidir. - 03
Su jeti ile çapak alma
Ayrıca çapak da alınması gerektiğinde. Tek başına temizleme yeterli değilse, sıklıkla daha iyi çözüm budur.
Teslimat kapsamı
Dikey entegrasyon ve dijital sistem yaşam döngüsü
Sorular ve cevaplar
Daldırmalı temizleme sistemi hakkında sıkça sorulan sorular
Daldırmalı temizleme sistemi nedir?
Daldırma ne zaman püskürtmeden daha iyidir?
Daldırma mı, taşırma mı — fark nedir?
Uygulamalar
Bu sistem tasarımının belirleyici olduğu bileşenler
Her durum; tasarım faktörlerini, olası sistem konseptlerini ve yöntemleri ayrıntılı olarak ele alır — burada yalnızca konunun ne olduğu yer alır.
Silindir kapağı
Püskürtme jeti gördüğüne çarpar — görmediği şey ise ancak artık kirlilik doğrulamasında ortaya çıkar.
Hidrolik blok
Bir hidrolik blok yalnızca monte edilmez, içinden akış geçer — kanalda kalan, sistemde kalır.
Valf bloğu
Kör delikler ve dallanan kanallar tam olarak bir püskürtme jetinin ulaşamadığı yerlerdir: jet, gördüğüne çarpar.
Çapraz delikler ve kör delikler
Kör delikler ve çapraz delikler tam olarak bir püskürtme jetinin ulaşamadığı yerlerdir: jet, gördüğüne çarpar.
Daldırmalı temizleme sisteminin yine olası bir konsept olduğu durumlar: Alüminyum basınçlı döküm parçasıYüksek teknik temizlik
Bu durumların hiçbiri kaçınılmaz olarak daldırmalı temizleme sistemine götürmez. Hangi konseptin seçileceği, tasarım faktörlerinin etkileşiminden doğar — sistem tipi, sistem tasarımının sonucudur, başlangıç noktası değil.
Doğrudan iletişim
Hauptstraße 31
93186 Pettendorf
Pettendorf bei Regensburg
Faks +49 (0) 9409-777 3607