
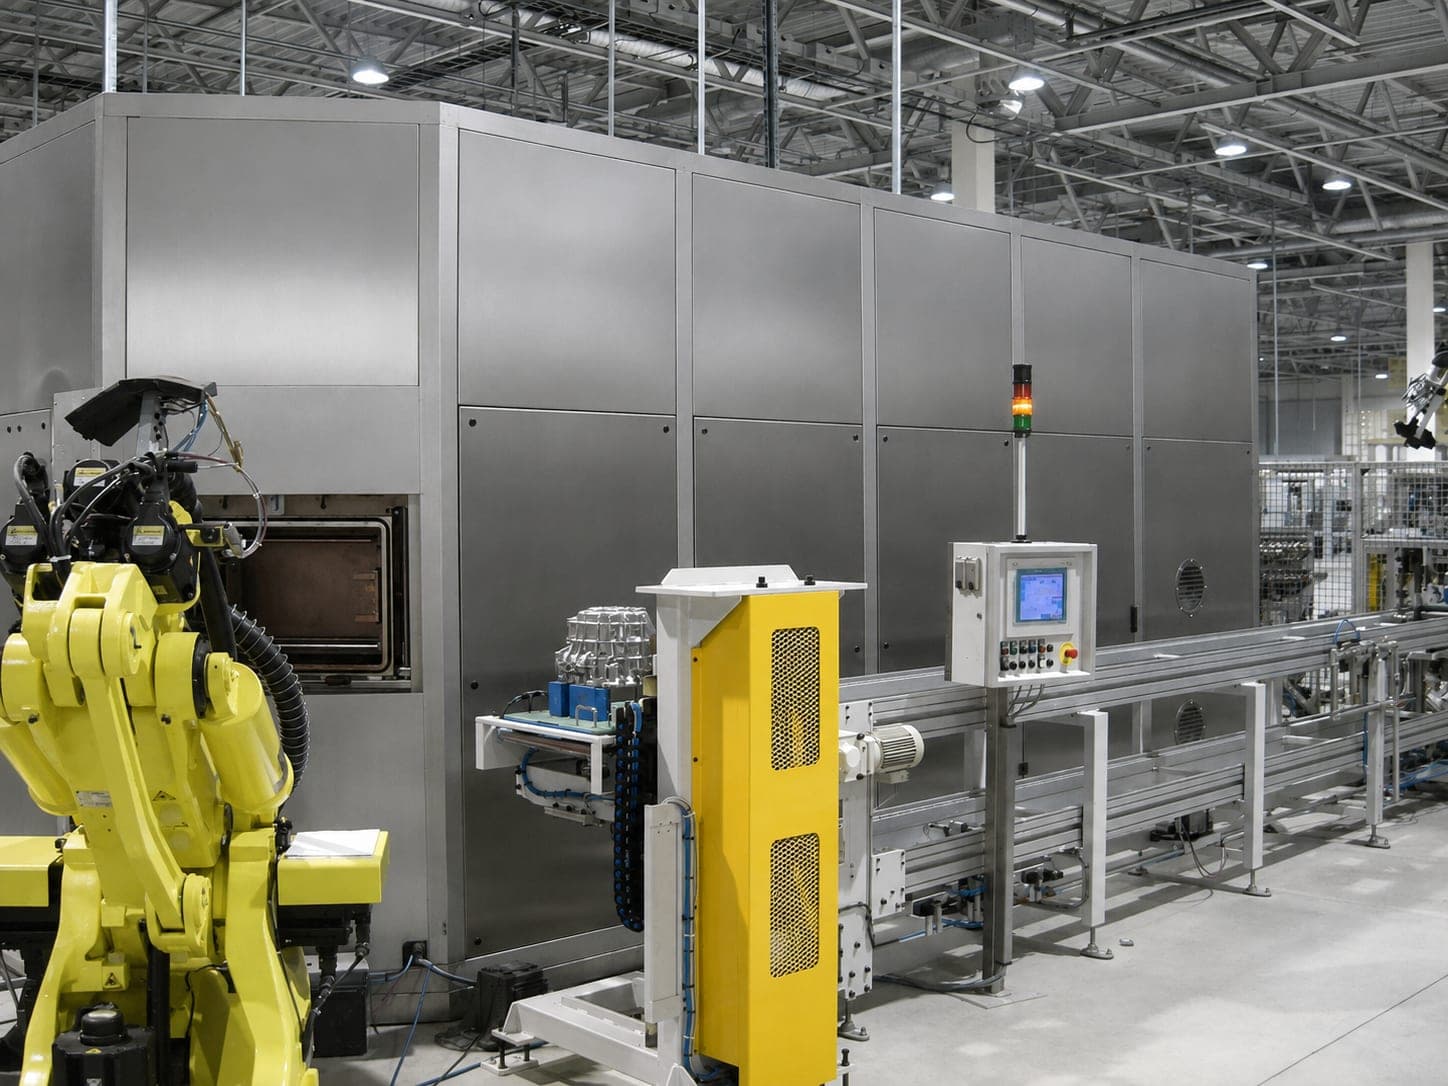
Çapak alma işleminin kendisi kısa. Yine de çevrim tutmuyor.
Döner Tablalı Su Jeti ile Çapak Alma Sistemi
1 · Zorluk
Zaman çapak alma sırasında değil, öncesinde ve sonrasında kaybedilir
Bu sorunun görüldüğü yerler
Ağırlıklı olarak alüminyum basınçlı döküm.
Sabit bir standart çapak tipi yoktur — belirleyici olan parça geometrisidir.
2 · Mühendislik değerlendirmeleri
Önce zamanın gerçekte nerede kaybedildiği netleştirilir
- 01
Darboğaz işleme süresindedir
O zaman ikinci bir robot etkili olur — çift robotlu hücre. - 02
Darboğaz yardımcı zamandadır (hazırlık, bağlama)
O zaman her ikisinin paralel yürümesini sağlayan bir konsept etkili olur — döner tabla.
Döner tabla ancak yardımcı zamanın ana zamana oranı bunu haklı çıkardığında inşa edilir. Bunu konstrüksiyondan önce hesaplarız.
Bunun dışında her çapak alma görevindeki aynı büyüklükler değerlendirilir: çapak kökü · çapak alma noktalarının erişilebilirliği · malzeme · parça geometrisi · boyut ve ağırlık · çevrim süresi · artık kirlilik gereksinimi · iş parçası bağlama aparatı · otomasyon derecesi.
Malzeme nadiren belirleyicidir. Alüminyum, çelik, paslanmaz çelik, pirinç, bakır, çinko basınçlı döküm ve plastik — hepsi işlenebilir.
Bunun neden bir özel çözüm olarak kaldığı
Çoğu durumda üç standart konseptten biri doğru seçimdir. Döner tabla ancak yardımcı zaman çevrimi belirlediğinde karşılığını verir — ve bu kural değil, istisnadır.
Proje gerektirdiğinde inşa ederiz. Sizin için bu şu demektir: teklif aşamasında daha fazla koordinasyon, çünkü daha fazlasının projeye özel olarak belirlenmesi gerekir. Bu, prensibe daha az hâkim olduğumuz anlamına gelmez — döner tabla prensibini endüstriyel parça temizlemede de kullanıyoruz.
3 · Makine konsepti
Yükleme ve boşaltma işleme ile paralel yürür
İş parçası, çapak alma prosesi boyunca kapalı bir işleme kabininde kalır; robot bu hücrenin içinde çalışır.
Bilinmesi gereken fark budur — ve döner tablalı temizleme sisteminin tam tersidir:
Döner Tablalı Su Jeti ile Çapak Alma SistemiRT
- İşleme prosesi
- Su jeti ile çapak alma
- Proses prensibi
- İş parçası kapalı kabinde kalır, robot hücrenin içinde çalışır
Döner tablalı temizleme sistemiRT
- İşleme prosesi
- Temizleme
- Proses prensibi
- İş parçası proses istasyonundan proses istasyonuna hareket eder
Nozullar yöntemin takımıdır. Standart nozullar ve uygulama gerektirdiğinde kendi nozul geometrilerimiz. Robotik: standart KUKA, alternatif olarak ABB, FANUC, Yaskawa.
Su devresi kapalıdır, filtrasyon her sistemin parçasıdır. Risk değerlendirmesine göre güvenlik tekniği.
4 · Sonuç — ve doğrulaması
İki sonuç doğrulanır
Başka bir çözüm ne zaman uyar
Döner tabla özel durumdur, giriş noktası değil
- 01
Tek Robotlu Hücre
Değişen bileşenlerde ve karmaşık geometrilerde standart durum. - 02
Çift Robotlu Hücre
Darboğaz hazırlık değil, işleme süresi olduğunda. - 03
Sabit Su Jeti ile Çapak Alma Sistemi
Hep aynı bileşen sabit bağlama pozisyonunda çalıştığında.
Su jeti ile çapak alma ne zaman doğru seçim değildir
Şu koşullardan biri geçerliyse su jeti ile çapak alma en uygun çözüm değildir:
Tanımlı pahlar ya da radyuslar oluşturulacak
Yöntem çapakları alır, talaşlı imalatın yerini tutmaz.Çok sıkı tutunan ya da masif çapaklar var
Bunların başka yoldan giderilmesi gerekir: konstrüksiyonla ya da imalat tekniğiyle.Çapak alma noktasına uygun hiçbir nozul konseptiyle ulaşılamıyor
Yöntem ekonomik olarak anlamlı değil
Örneğin çok küçük üretim adetlerinde ya da daha basit bir çapak alma yöntemi yeterli olduğunda.Başka bir yöntem teknik ya da ekonomik gereksinimleri daha iyi karşılıyor
Teslimat kapsamı
Dikey entegrasyon ve dijital sistem yaşam döngüsü
Sorular ve cevaplar
Döner tablalı çapak alma sistemi hakkında sıkça sorulan sorular
Döner tablalı çapak alma sistemi ne zaman anlamlıdır?
Döner tablalı sistem standart konseptlerinizden biri mi?
Uygulamalar
Bu sistem tasarımının belirlendiği bir bileşen
Her durum; tasarım faktörlerini, olası sistem konseptlerini ve yöntemleri ayrıntılı olarak ele alır — burada yalnızca konunun ne olduğu yer alır.
Yoğun çapaklı bileşenler
Döküm çapakları ve ince metal partikülleri tek bir kenarda değil, dağınık hâlde bulunur — ve sonradan kendiliğinden kopar.
Bu uygulama zorunlu olarak döner tablalı çapak alma hücresine götürmez. Hangi konseptin seçileceği, tasarım faktörlerinin etkileşiminden doğar — sistem tipi, sistem tasarımının sonucudur, başlangıç noktası değil.
Doğrudan iletişim
Hauptstraße 31
93186 Pettendorf
Pettendorf bei Regensburg
Faks +49 (0) 9409-777 3607