İçeriğe geç
ITR GmbH powered by Zippel
Talep gönderin
Menü

Temizlemenin nasıl yapılacağına sistem karar vermez — proses ortamının nereye ulaşması gerektiği karar verir.

Temizleme Yöntemleri

İki bileşen aynı boyutta ve aynı ölçüde kirli olabilir, yine de tamamen farklı yöntemlere ihtiyaç duyabilir — fark, erişilebilirlikte yatar.

1 · Zorluk

Geometri ne kadar karmaşıksa, daldırma ya da taşırma o kadar öne çıkar

Düz bir sac parçaya dışarıdan ulaşılabilir; çapraz delikleri ve kör delikleri olan bir motor bloğuna ulaşılamaz. Geometri ne kadar karmaşık ve delik ile kör delik sayısı ne kadar fazlaysa, püskürtme yerine daldırma ve taşırma o kadar öne çıkar — ayrımın mantığı tek cümlede budur ve birden fazla yöntemin var olmasının nedeni de budur.

2 · Temel proses

Temel proses neredeyse her zaman aynıdır

Sistemler arasında farklılaşan sıralama değil; proses ortamının bileşene nasıl ulaştığıdır. Yöntemlerin tarif ettiği şey tam olarak budur.
  1. 01TemizlemePüskürtme, daldırma veya taşırma — tek başına ya da kombine.
  2. 02DurulamaAyrı tanklar karışmayı önler.
  3. 03KurutmaSirkülasyonlu sıcak hava veya kızılötesi.
  4. 04İkinci durulama veya kurutmasistem tasarımına bağlı olarakGereksinime göre.
  5. 05Hava ile üfleme veya vakumlu kurutmasistem tasarımına bağlı olarakYüksek kurutma gereksinimlerinde.
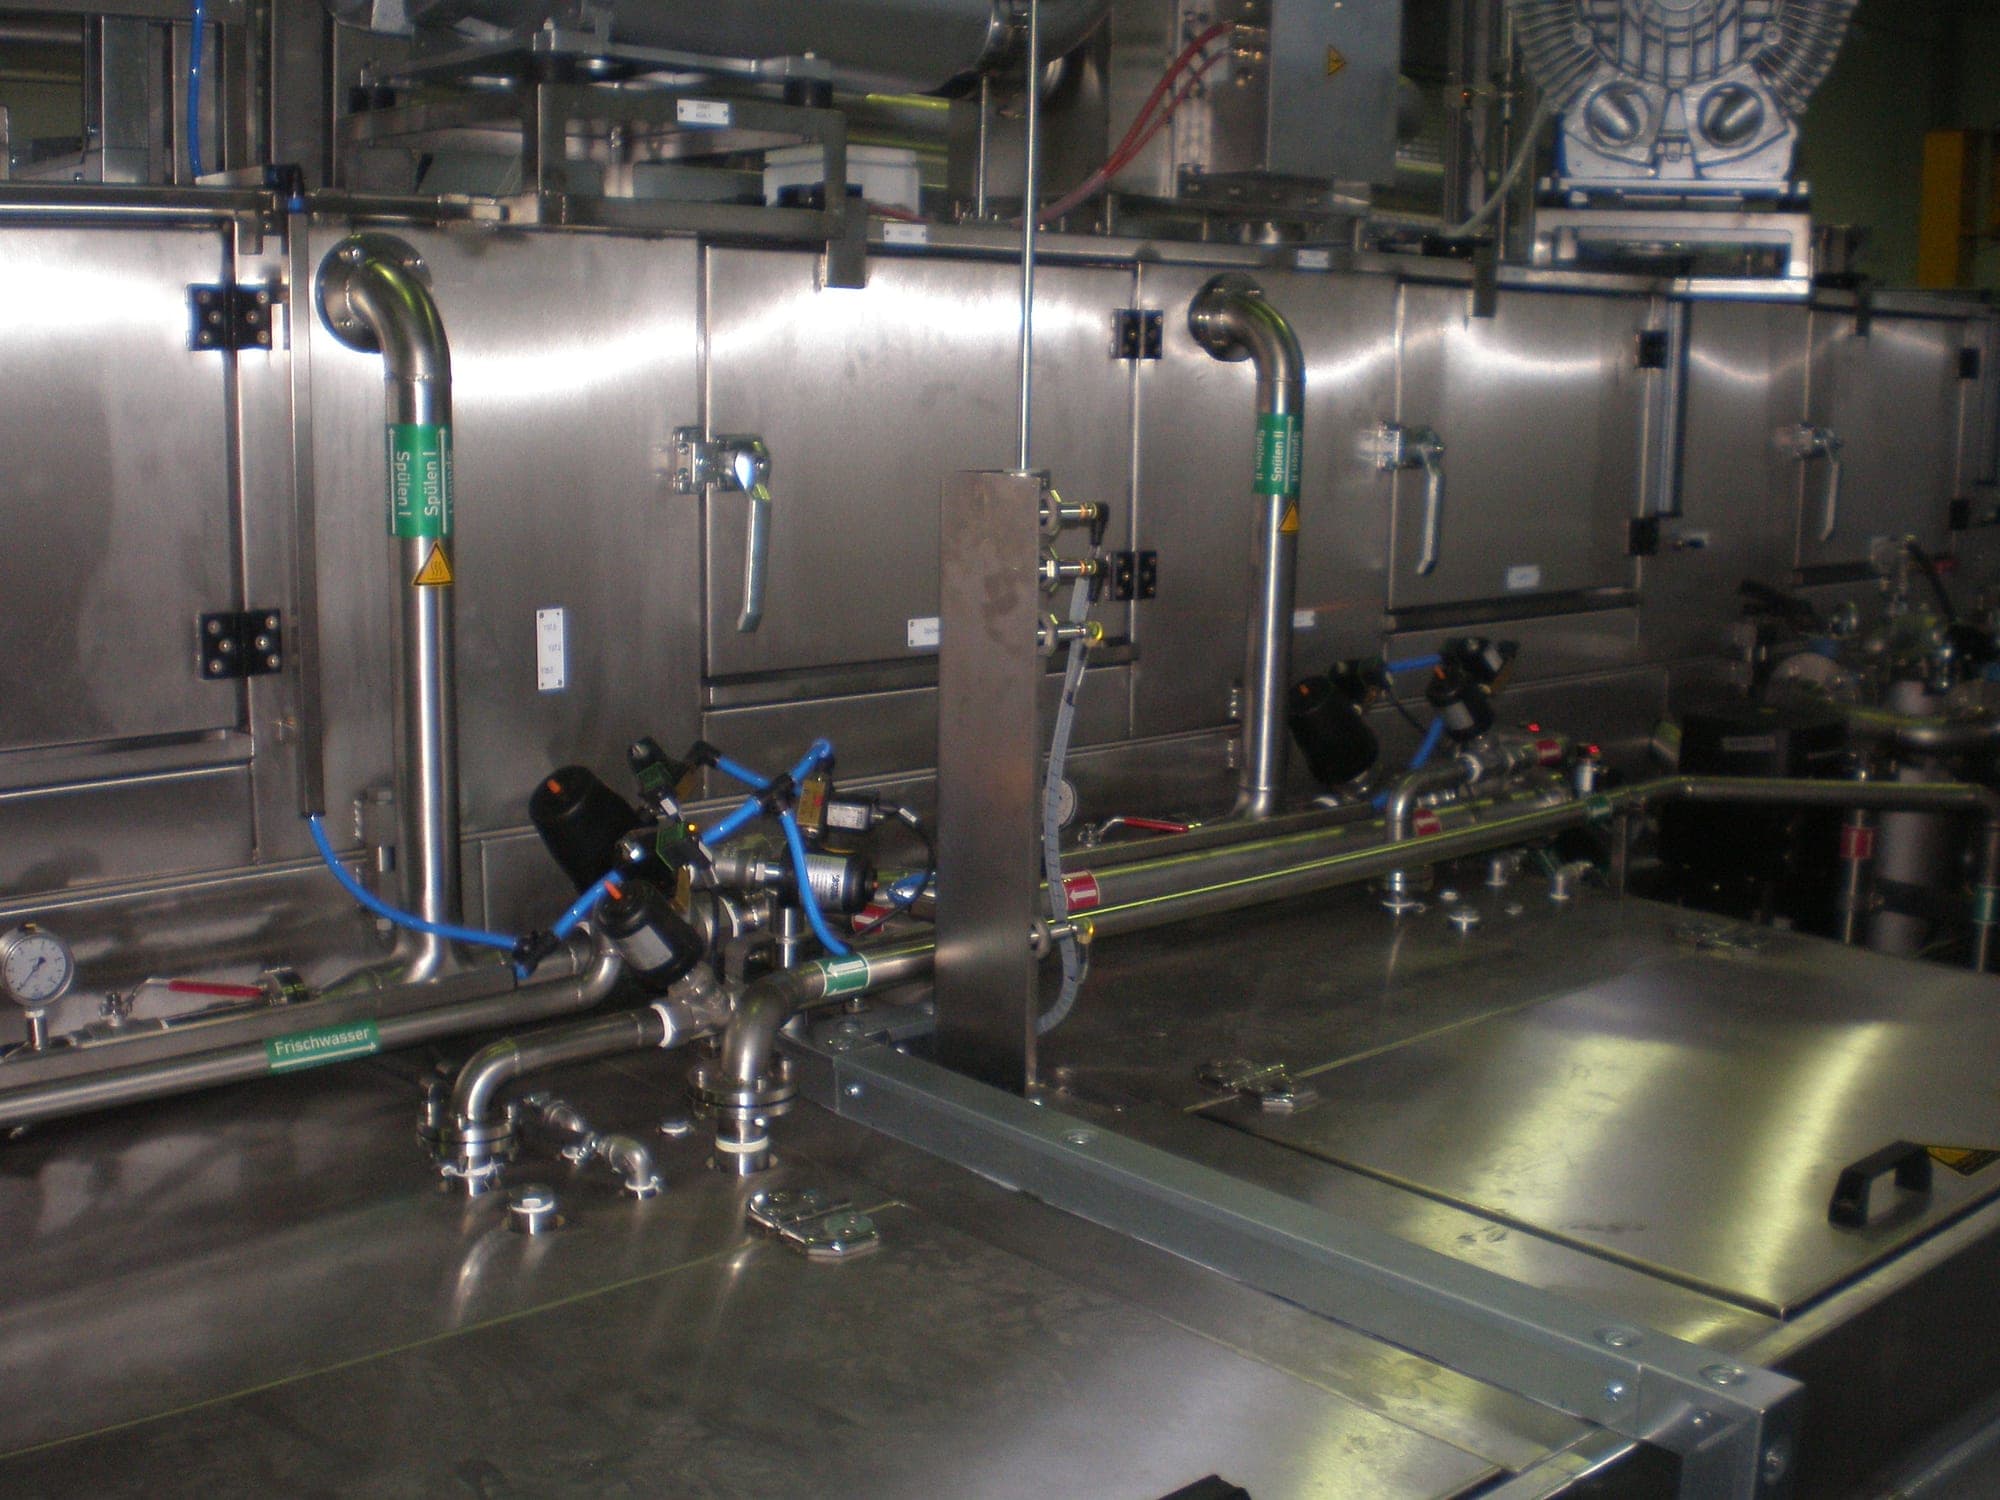
Bir temizleme sisteminin uzun kenarında proses ortamı hatları: iki dikey hat “Spülen I” ve “Spülen II” (durulama I ve II) yazılı yeşil etiketler taşıyor, altındaki yatay hat “Frischwasser” (temiz su) olarak işaretlenmiş; aralarında kapama vanaları, bir manometre ve bakım kapaklarının kilit kolları
Bir sıralama olarak tarif edilen şey sistemde karşılığını bulur: bu hatta iki durulama kademesi vardır; her birinin kendi yükseltici borusu ve kendi kapama valfi, ayrıca temiz su beslemesi bulunur. Ek bir kademe, teklifte bir satır değil, bir boru daha demektir.

3 · Yöntemler

Beş yöntem ve kurutma

Püskürtmeli Temizleme

Basit geometriler, az sayıda delik ve kör delik — yüzey genelinde ve hızlı, ancak püskürtme gölgesiyle.

Daldırmalı Temizleme

Çok sayıda delik ve kör deliği olan karmaşık bileşenler — iş parçasının tamamen proses ortamının içine girmesi gerektiğinde.

Taşırmalı Yıkama

Karmaşık geometriler ve ulaşılması zor bölgeler — proses ortamı yüksek hacimle iş parçasının üzerinden ve çevresinden geçirilir.

Lans Teknolojisi

Çok sayıda delik ve geçiş deliği — yüzey genelinde değil, hedefe yönelik temizlenir.

Kurutma

Her prosesin son adımı — yüksek gereksinimlerde vakumlu kurutma ile.

Ultrasonik ve vakumlu kurutma birer opsiyondur, yöntem değil. Bir opsiyon bir yöntemi tamamlar, onun yerini almaz: ultrasoniği ağırlıklı olarak daldırma ve taşırma proseslerinde, vakumlu kurutmayı ise yüksek kurutma ve artık kirlilik gereksinimlerinde kullanırız.

Çapak da söz konusuysa, su jeti ile çapak alma daha iyi çözümdür.

4 · Karar nasıl verilir

Yöntem, sistem tasarımının sonucudur

Karar ancak bileşen, kirlilik, artık kirlilik gereksinimi, çevrim süresi, üretim adedi ve malzeme akışı netleştikten sonra verilir — hepsi birlikte, tek bir özelliğe dayanarak değil.

Bir yöntem nadiren tek başına durur. Çoğu zaman birkaçı birleştirilir: yüzeyin erişilebilir olduğu yerde püskürtülür, olmadığı yerde daldırılır ya da taşırılır, bir deliğin içinden akış geçirilmesi gerektiğinde lanslarla hedefe yönelik çalışılır.

Sorular ve cevaplar

Yöntem seçimi hakkında sıkça sorulan sorular

İç yüzeyler ve iç geometriler temizlenebilir mi?

Evet — yöntem seçimi tam da bunun içindir. Fark erişilebilirlikte yatar: düz bir sac parçaya dışarıdan ulaşılabilir, çapraz delikleri ve kör delikleri olan bir motor bloğuna ulaşılamaz. Erişilebilir yüzeylerde püskürtme yeterlidir; gizli bölgelerde püskürtme gölgesi oluşur. O zaman yol daldırmadan, taşırmadan ya da proses ortamını yüzey genelinde değil hedefe yönelik yönlendiren lans teknolojisinden geçer.

Hangi yöntemler birleştirilebilir?

Bir yöntem nadiren tek başına durur. Çoğu zaman birkaçı birleştirilir: yüzeyin erişilebilir olduğu yerde püskürtülür, olmadığı yerde daldırılır ya da taşırılır, bir deliğin içinden akış geçirilmesi gerektiğinde lanslarla hedefe yönelik çalışılır. Ultrasonik ve vakumlu kurutma burada birer opsiyondur, yöntem değil — bir opsiyon bir yöntemi tamamlar, onun yerini almaz.

Ultrasonik ne zaman anlamlıdır?

Ultrasonik, bir daldırma ya da taşırma prosesi içinde bir opsiyondur, kendi başına bir yöntem değil. Onu ağırlıklı olarak banyoda ek mekanik etkiye ihtiyaç duyulan yerlerde kullanırız. Somut durumda işe yarayıp yaramayacağına sistem tasarımı karar verir.

Bileşenlerimde neden talaş kalıyor?

Çünkü proses ortamı talaşın bulunduğu yere ulaşmıyor — ve bu neredeyse her zaman sistemin değil, yöntemin sorusudur. Geometri için püskürtme yeterli değilse, yol taşırmadan, daldırmadan ya da lans teknolojisinden geçer. Talaşın üstüne bir de delik kesişiminde çapak ekleniyorsa, bu bir temizleme sorunu değil, bir çapak alma sorunudur: o zaman su jeti ile çapak alma daha iyi çözümdür.

Doğrudan iletişim

AdresITR GmbH powered by Zippel
Hauptstraße 31
93186 Pettendorf
Pettendorf bei Regensburg
Telefon+49 (0) 9409-777 3598
Faks +49 (0) 9409-777 3607