Sürekli akışlı temizleme sistemi
Tanımlı bir parça yelpazesiyle hatta yüksek üretim adetleri, 20 ila 30 saniye mertebesinde çevrimler. Çevrim süresini makine uzunluğuyla ayarlarız.

“Artık kirlilik değerleri sınırlar içinde değil.”
1 · Zorluk
“Parçalar temiz çıkmıyor.” · “Üzerlerinde çok fazla yağ var.” · “Parçalarda leke var.” · “Çapağı alamıyoruz.” · “Artık kirlilik değerleri sınırlar içinde değil.” · “Temizlik gereksinimi karşılanmıyor.”
Bu cümlelerden ikisi aynı şeyi tarif eder. Kalan bir çapak sonradan kopar ve bileşenin işini yaptığı yere gider — yağ ve hidrolik kanallarına, valflere, pompaların ve şanzımanların içine. Kanalda kopmuş bir çapak bir biçim sapması değil, artık kirliliktir. Çapağı bir çapak alma konusu, artık kirlilik değerini bir temizleme konusu olarak ele alan kişi, aynı görevin iki yüzünü birbirinden ayırmış olur.
En sık yeni bir araç projesinden. Bunun dışında: yeni bir bileşen, yeni bir imalat prosesi, yeni bir üretim hattı, yeni kalite gereksinimleri. Beşinin de ortak yanı, sorunun eski sistem değil, yeni görev olmasıdır — bu sektörde bir istisna değil, normal durum.
2 · Hangi bileşenler söz konusu
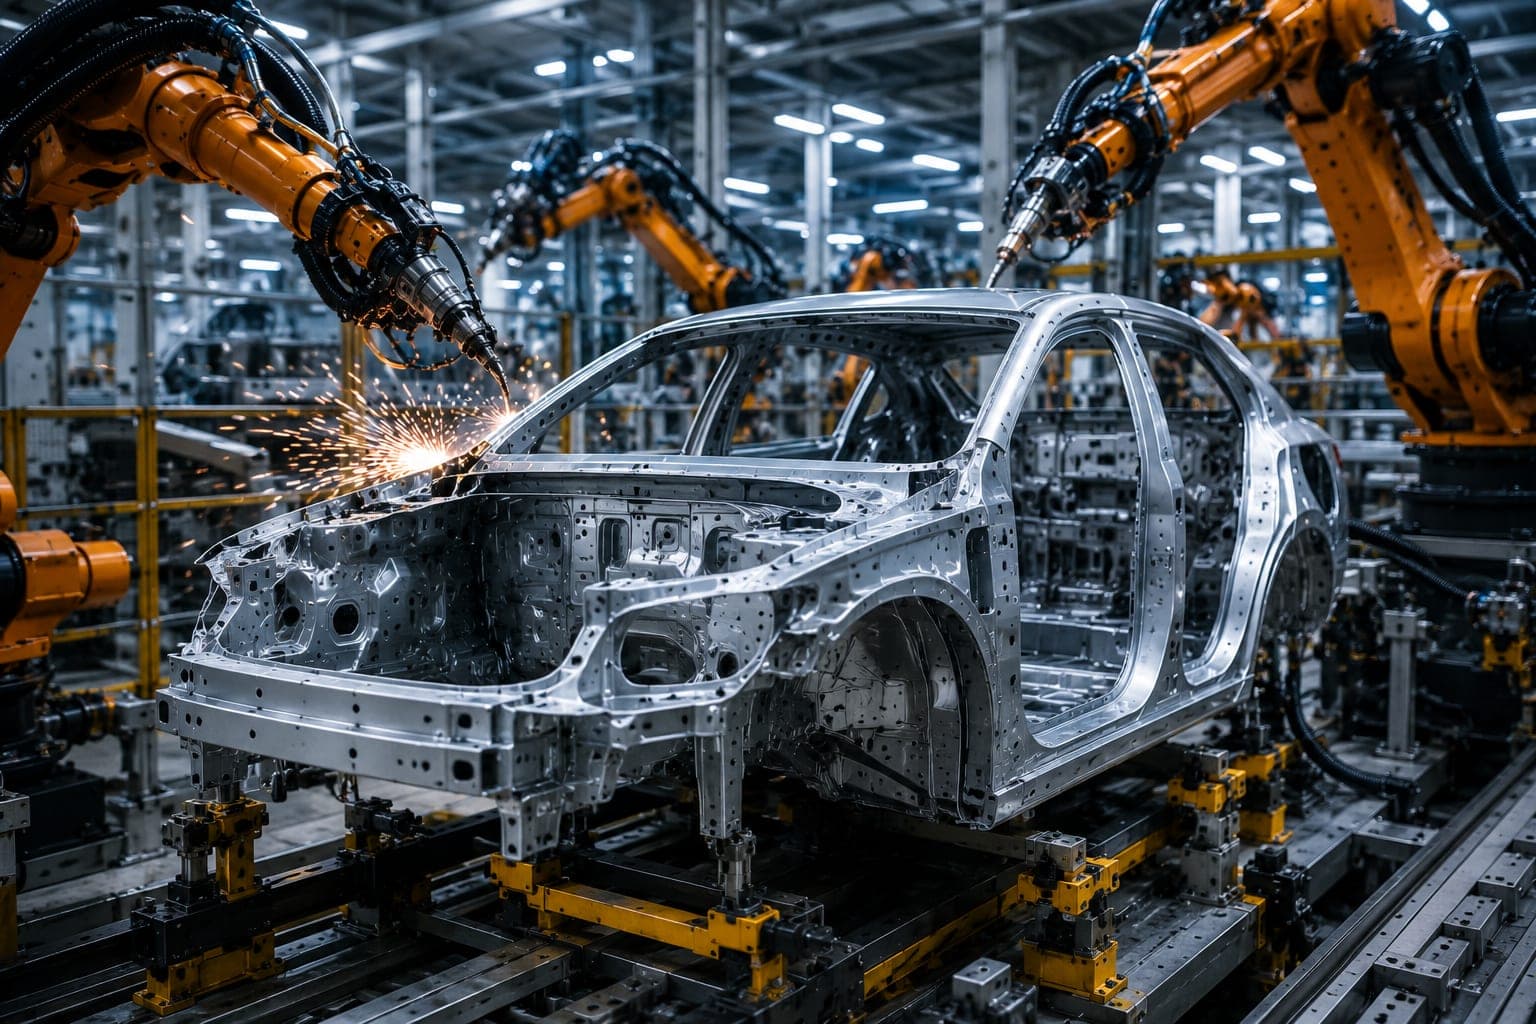
Motor blokları ve silindir kapakları, sektörün en zorlu temizleme parçalarıdır — boyutları nedeniyle değil, iç yapıları nedeniyle. Soğutma ve yağ kanalları, kör delikler, geçiş delikleri ve vida dişleri tüm bileşenin içinden geçer. Bir püskürtme jeti dış yüzeye çarpar; derin bir deliğin sonuna ulaşamaz.
Lans teknolojisi bundan doğar: bileşene yalnızca dışarıdan çarpmak yerine, bir lans hedefe yönelik olarak deliklerin ve geçiş deliklerinin içine girer. Motor bloklarında bu istisna değil, kuraldır — ve burada iş parçası bağlama aparatının sonuçta payı olmasının nedeni budur: lansın deliği bulması, üstelik her parçada aynı yerde bulması gerekir.
Krank milleri bizde özel amaçlı sistemlerde çalışır. Uzundurlar, balanssızlığa duyarlıdırlar ve ana yatak, biyel yatağı ve yağ delikleriyle, sistemi özel olarak tasarladığımız bir geometriye sahiptirler.
Şanzıman gövdeleri, her iki temel alanda da en sık karşılaştığımız bileşenler arasındadır. İçeriden dallanmışlardır, ağırlıklı olarak alüminyum ya da alüminyum basınçlı dökümdendirler ve delme, frezeleme ve diş açma sırasında çapaklar tam olarak mekanik olarak ulaşılamayan yerlerde oluşur: iç kanallarda ve çapraz deliklerin kesişme noktalarında.
Burada söz konusu olan görünüm değildir. İşletmede kopan bir çapak, yağla birlikte gövdenin içinde dolaşır. Bu yüzden şanzıman gövdelerindeki çapak alma gereksinimi kural olarak bir temizlik gereksinimidir — ve öyle test edilir.
Bu grup geometrik olarak en zorudur. Valf blokları ve hidrolik bloklar özünde, içinde bir kanal sistemi olan bir malzeme bloğundan başka bir şey değildir — birkaç kez kesişen çapraz ve enine delikler. Her delik kesişiminde bir çapak oluşur ve hiçbirine bir takım ulaşamaz.
Pompa, turboşarj ve direksiyon kutusu gövdeleri aynı mantığı izler: fonksiyonu kanalın temizliğine bağlı olan, içinden akış geçen bileşenler.
Ticari araç üreticileri, binek araç üretiminin bir alt kümesi değil, kendi başına bir müşteri grubudur. Fonksiyon grupları aynıdır — motor, şanzıman, aktarma organı. Sistem tasarımı ise değildir.
Hepsi aynı yere varan dört fark: sistem tasarımına. Bu yüzden bir ticari araç bileşenini, mevcut bir sistem tasarımını aktarmak yerine ayrıca hesaplarız.
İçeriden dallanmışlardır ve ağırlıklı olarak alüminyum ya da alüminyum basınçlı dökümdendirler. Bu bir malzeme tercihi değil, modern gövde üretiminin gerçekliğidir — ve bu sektörde temizleme ile çapak almanın neden bu kadar sık kesiştiğini açıklar. Alüminyum kolay işlenir ve bunu yaparken sünek biçimde kopar. Sonrasında çapak dış kenarda değil, kanalda oturur.
Malzeme yine de bir sınır değildir. Çeliği, paslanmaz çeliği, pirinci, bakırı, çinko basınçlı dökümü ve plastikleri de aynı şekilde işleriz. Hangi malzemenin bulunduğu, sistem tasarımını belirleyen faktörlerden biridir — bizi devre dışı bırakan bir faktör değil.
3 · Bundan hangi gereksinimler doğuyor
En sık hafife alınan nokta ardıl prosestir. Su kalitesinde de söz sahibidir — şebeke suyu, yumuşatılmış su ya da deiyonize su (DI su) burada bir ekipman sorusu değil, bileşene sonrasında ne olduğunun bir sonucudur. Bu yüzden su arıtmayı bir aksesuar olarak değil, sistemin bir parçası olarak tasarlarız.
Münferit bileşene kadar izlenebilirlik projeye bağlı olarak mümkündür: barkod ya da DataMatrix tanıma aracılığıyla işleme programı parça bazında seçilebilir ve sonuç parça bazında geri yazılabilir.
4 · Bunlara hangi çözümler cevap veriyor
Tanımlı bir parça yelpazesiyle hatta yüksek üretim adetleri, 20 ila 30 saniye mertebesinde çevrimler. Çevrim süresini makine uzunluğuyla ayarlarız.
Kısa çevrimli tanımlı seri proses. Yükleme ve boşaltma işleme ile paralel yürür, yardımcı zaman çevrimden çıkar.
Değişken parça yelpazesi, küçük ila orta üretim adetleri, çevrim başına birkaç dakikaya izin verilir. Motor blokları için lans teknolojisiyle.
Proses ortamının tüm bölgelere güvenilir biçimde ulaşması için bileşenin tamamen daldırılması gerektiğinde.
Gevşek talaşları dışarı taşımak için talaşlı imalat adımları arasında ön temizleme. Endüstriyel hassas temizlemenin yerine geçmez.
Kurumuş yapışmış kirlilik en zor durumdur. Bunun görüldüğü yerlerde fizibiliteyi erkenden netleştiririz — siz planlama yapmadan önce.
Ek olarak çapak alınması gerekip gerekmediği, zaten her temizleme sistemi tasarımında netleştirdiğimiz parametrelerden biridir. Cevap evet ise, yol yüksek basınçlı su jeti ile çapak almaya gider: mekanik takımların ulaşamadığı deliklere ve iç kanallara ulaşır. Basıncı katalogdan değil, göreve göre tasarlarız.
Yükleme ve boşaltma, bağlama, tamponlama, paletleme: tüm sistem tiplerini, kendi konstrüksiyonumuz olan robot, elleçleme ya da taşıma tekniğiyle otomatik yükleme ve boşaltmalı olarak teslim ediyoruz.
Ve hiçbir temizleme ya da çapak alma sistemimizin yer almadığı durumlarda da otomasyon teslim ediyoruz. Otomotiv sektöründe salt otomasyon projeleri gerçekleştirdik — robotlar, rulolu konveyörler, zincirli konveyörler ve malzeme akışı çözümleri; hatta kendi proses sistemimiz olmadan. Makinesini yükleyen bir sistem imalatçısı ile malzeme akışına hâkim olan bir imalatçı arasındaki fark budur.
Ve bunların hepsinin altında şu geçerlidir: “bileşen X → makine Y” diye sabit bir kural yoktur. Hangi sistem tipinin doğru olduğuna; parça geometrisi, kirlilik türü, artık kirlilik gereksinimi, üretim adedi, çevrim süresi, üretim konsepti, otomasyon derecesi, iş parçası bağlama aparatı, gelecekteki genişletilebilirlik ve ekonomiklik birlikte karar verir. Her sistemi buna göre hesaplarız, katalogdan değil.
5 · Bu ikisi neden birbirine ait
Motor blokları ve şanzıman gövdeleri her iki alanda da yer alır. Temizlenmesi gereken aynı parça, çapağın kanalda bulunduğu parçadır. Bu, sorumlulukların bir tesadüfü değil, yöntemin bir özelliğidir: çapağı alan aynı yüksek basınçlı jet onu bileşenden dışarı yıkar — aksi halde kanalda kalırdı.
Teknik temizliğin, çapak alma prosesinin beraberinde getirdiğinin ötesine geçtiği yerlerde, arkasına komple bir parça temizleme sistemi ekleriz — aynı bileşen için, aynı konstrüktörler tarafından tasarlanmış olarak. Bizde her ikisinin de tek kaynaktan gelmesinin pratik nedeni budur: aksi halde çapak alma ile temizleme arasındaki arayüz tam olarak sorunun bulunduğu yerde olurdu.
6 · Neyi önermiyoruz
Buna, bilmeniz gereken, yöntemden kaynaklı bir kısıt eklenir: püskürtmede püskürtme gölgesi oluşur. Her yüzeye ulaşılamaz. Çok sayıda kör deliği olan karmaşık geometrilerde daldırma ve taşırma daha iyi sonuç verir.
7 · Bir sonraki araç projesi geldiğinde
Çoğu zaman mevcut sistem kullanılmaya devam edebilir. Retrofit odağımız; kontrol sistemi dönüşümlerinde, dönüşümlerde ve genişletmelerdedir — bileşen değişiminde değil. Bu, başka üreticilerin sistemleri için de geçerlidir.
Her retrofitten önce sahada bir mevcut durum tespiti yapılır: sistemin ölçülmesi, eksik teknik resimlerin kaydedilmesi, mevcut durumun dokümante edilmesi. Teklif sonrasında değil, öncesinde.
8 · Otomotiv sektöründe nerede duruyoruz
Halihazırda gerçekleştirilmiş
Müşterilerimiz arasında binek otomobil, ticari araç, şanzıman ve aktarma organı üreticilerinin yanı sıra otomotiv tedarikçileri de yer alıyor — bu üreticiler için üretim yapan dökümhaneler, basınçlı döküm ve dövme işletmeleri dahil. Bu, satışın bir tesadüfü değil, bileşenlerin sonucudur: içeriden dallanmış alüminyum gövdelerin seri olarak üretildiği her yerde iç kanallarda çapak, deliklerde artık kirlilik oluşur.
Aynı bileşenlere başka bir açıdan bakış: gövdeler ve bloklar döküm ve basınçlı döküm parçası olarak ortaya çıkar — ve aynı kontrol bileşenlerine elektronik üretiminde de rastlanır.
9 · Teslimat kapsamı
Sorular ve cevaplar
Uygulamalar
Her durum; tasarım faktörlerini, olası sistem konseptlerini ve yöntemleri ayrıntılı olarak ele alır — burada yalnızca konunun ne olduğu yer alır.
Püskürtme jeti gördüğüne çarpar — görmediği şey ise ancak artık kirlilik doğrulamasında ortaya çıkar.
Çapak, şanzıman gövdesinin iç kanalında oturur — mekanik olarak hiçbir takımın ulaşamadığı yerde.
Bir hidrolik blok yalnızca monte edilmez, içinden akış geçer — kanalda kalan, sistemde kalır.
Çapak kökü delik kesişiminde oturur — oraya hiçbir takım ulaşamaz; çok büyük olduğu için değil, oraya giden bir yol olmadığı için.
Bu sektörle ayrıca ilişkilendirilenler: Krank miliTanımlı parça sıcaklığıBüyük ve ağır parçalar
Bu ilişkilendirme sınıflandırır — bir proje iddia etmez. Ve sistem hakkında hiçbir şeye karar vermez: bir görevin hangi konsepte ihtiyaç duyduğu sektörden değil, tasarım faktörlerinin birlikte etkileşiminden doğar.