Sabit çapak alma makinesi
Özdeş iş parçaları, sabit bağlama pozisyonu, sabit nozul sistemleri yeterli — görevin izin verdiği yerde robotikten daha ekonomik.

“Çapağı alamıyoruz.”
1 · Zorluk
Ve çapak hikâyenin sonu değildir. Sonradan kopar ve proses ortamıyla birlikte bileşenin içinde dolaşır; hidrolik ve yağ kanallarına, valflere, pompaların içine. Kanalda kopmuş bir çapak bir biçim sapması değil, artık kirliliktir — ve dolayısıyla her parça temizleme sisteminin de cevaplaması gereken aynı sorudur.
Aynı geometri temizlemeyi de zorlaştırır. Kör delikler ve dallanmış kanallar tam olarak bir püskürtme jetinin ulaşamadığı yerlerdir: jet, gördüğüne çarpar. Görmediği şey işlenmemiş kalır — ve artık kirlilik doğrulamasında görünür hâle gelir.
Karar veren çapağın boyutu değil, bu ikisidir. Ulaşabildiğiniz bir çapak bir imalat görevidir. Enine deliklerin kesişimindeki bir çapak ise bir konstrüksiyon görevidir.
“Çapağı alamıyoruz.” · “Parçalar temiz çıkmıyor.” · “Üzerlerinde çok fazla yağ var.” · “Artık kirlilik değerleri sınırlar içinde değil.” · “Temizlik gereksinimi karşılanmıyor.”
İkinci başlangıç noktası ekonomiktir: çapak elle alınıyor. Bu, üretim adedi küçük olduğu ve kimse doğrulama talep etmediği sürece işe yarar. İkisinden biri değiştiği anda kalite günün formuna, çevrim ise el sayısına bağlı hâle gelir.
2 · Hangi bileşenler söz konusu
Son madde aynı zamanda bir sınırdır. Su jeti çapağı alır — kenarı şekillendirmez. Tanımlı bir pahın ya da bir radyusun gerektiği yerde başka bir yöntem doğrudur. Bunu kabulde değil, teklif öncesinde söyleriz.
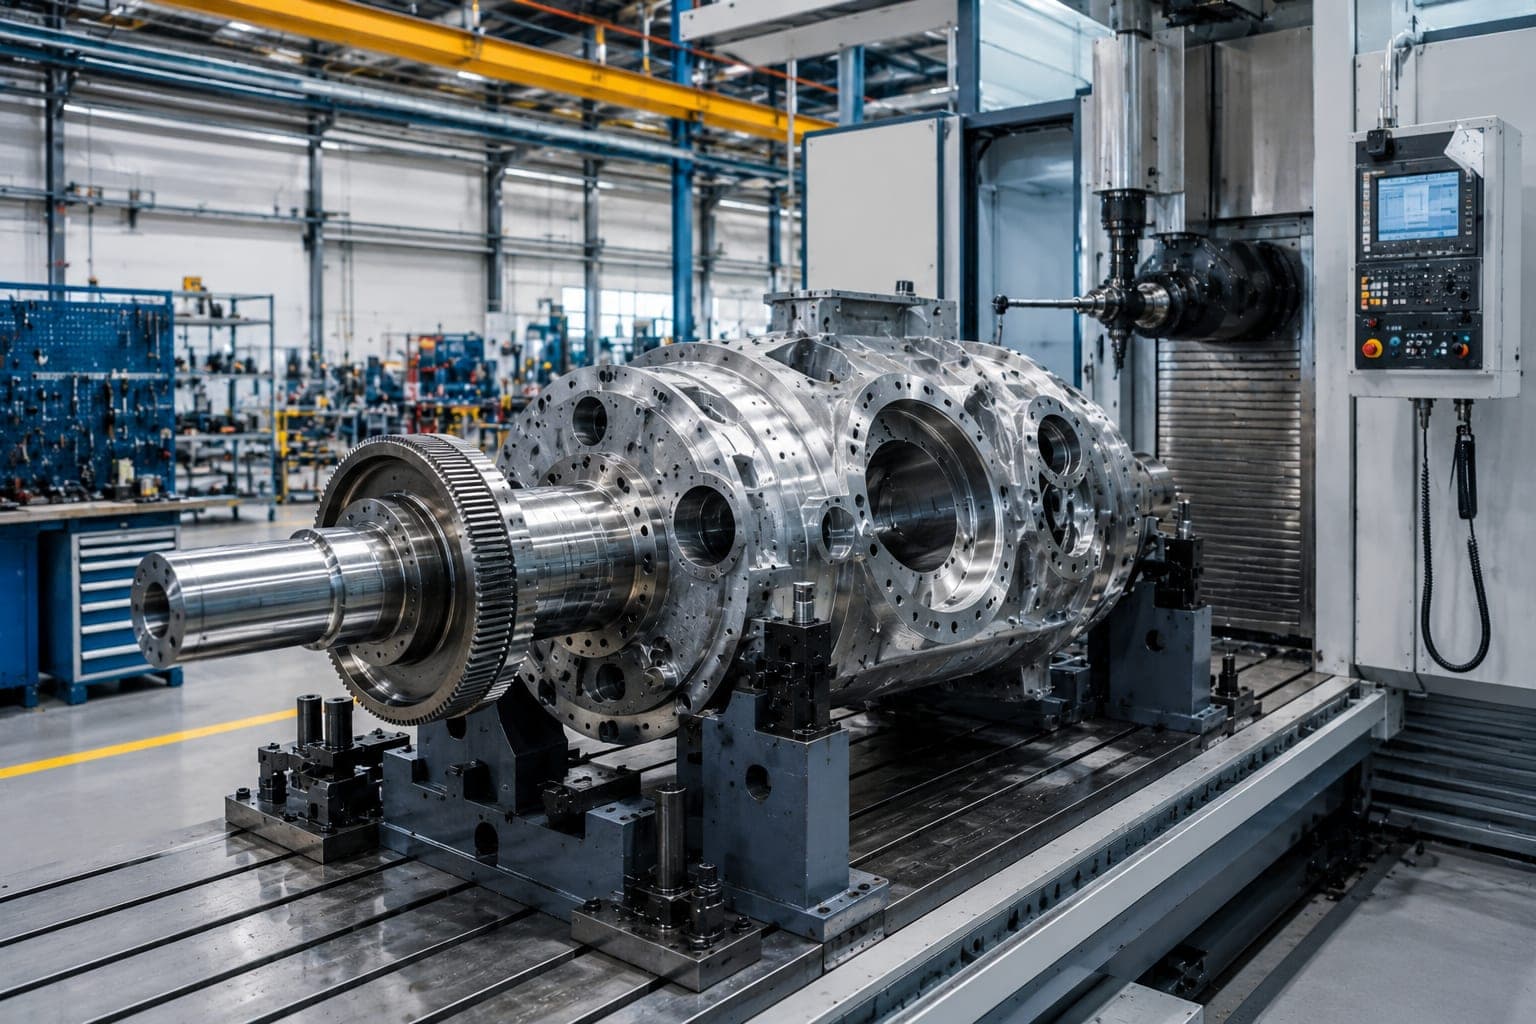
Alüminyum ve alüminyum basınçlı döküm odaktadır — prosesin bir özelliği olarak değil, modern gövdeler ve bloklar ağırlıklı olarak böyle üretildiği için. Çeliği, paslanmaz çeliği, pirinci, bakırı, çinko basınçlı dökümü ve plastikleri de aynı şekilde işleriz. Malzemede bir sınır yoktur: belirleyici olanlar parça geometrisi, çapak kökü, erişilebilirlik ve proses hedefidir.
Hidrolik bileşenler bu sayfada makine imalatının bir parçası olarak listelenmiştir — bloklar, gövdeler ve valfler aynı geometri ve temizlik mantığını izler.
3 · Bundan hangi gereksinimler doğuyor
Bizde her ikisi de tek elden gelir. Kontrol için görsel muayene, kamera tabanlı muayene, artık çapak muayenesi, artık kirlilik analizi ve proses izleme mevcuttur — münferit durumda hangilerinin kullanılacağını sizinle birlikte belirleriz.
Artık kirlilik analizini biz değil, bağımsız ve akredite bir test laboratuvarı yapar. Teknik temizlik gereksinimlerinde ölçüm, talep edildiği yerlerde sizin spesifikasyonlarınıza ya da VDA 19 / ISO 16232 gibi ilgili standartlara göre yapılır.
4 · Bunlara hangi çözümler cevap veriyor
Özdeş iş parçaları, sabit bağlama pozisyonu, sabit nozul sistemleri yeterli — görevin izin verdiği yerde robotikten daha ekonomik.
Kalite bakımından değil, argüman bakımından farklılaşırlar. Bizde robotlu çözüm standarttır; sabit bir bağlama pozisyonu yeterli olduğunda ve daha basit çözüm daha ekonomik olduğunda robotsuz tasarlarız.
Bir bileşenin farklı çapak alma noktaları olduğu yerde, bir hücre takım değiştirici aracılığıyla birden fazla nozul takımı taşıyabilir ve bunları proses sırasında değiştirebilir — tüm noktalar için tek bir uzlaşmayla çalışmak yerine. Basıncı katalogdan değil, göreve göre tasarlarız.
Püskürtmeli yöntemin püskürtme gölgesinde tökezlediği yerde daldırma ve taşırma sonuca götürür: bileşen proses ortamına tamamen daldırılır ya da ortam yüksek hacimle iş parçasının üzerinden ve çevresinden geçirilir.
Proses ortamının tüm bölgelere güvenilir biçimde ulaşması için iş parçasının tamamen daldırılması gerektiğinde.
Değişken parça yelpazesi, tek bir kapalı kabinde birden fazla proses adımı. Dökme parçalarda çoğunlukla kabin içinde taşırmalı yıkama olarak.
Bir bileşenin her ikisine birden ihtiyacı olduğunda: erişilebilir dış yüzeyler ve iç boşluklar — tek bir kabinde, parti bu sırada dönüp yatarken.
Çevrimin saniyelerle ölçüldüğü ve sistemin bir hatta durduğu yerlerde.
Daldırma ve taşırma proseslerinin kullanıldığı yerlerde ultrasonik temizlemeyi ekleriz.
Yükleme ve boşaltma, bağlama, tamponlama: hücreleri ve sistemleri otomatik yüklenip boşaltılacak biçimde teslim ediyoruz — kendi konstrüksiyonumuzdan çıkan robot, elleçleme ya da taşıma tekniğiyle. Karşılığını verip vermediğini önceden hesaplarız.
5 · Mühendislikte kendimiz neyi yapıyoruz
Standart bileşenleri ve satın alınan parçaları, teknik olarak anlamlı oldukları yerlerde kullanırız. Entegrasyon ve genel çözümün mühendisliği bizde gerçekleşir.
Çapak alma sırasında birkaç yüz barlık bir jet bileşene karşı çalışır. Bağlama aparatının bu kuvveti karşılaması ve aynı zamanda her çapak alma noktasını serbestçe erişilebilir bırakması gerekir. Bu yüzden o, prosesin bir konstrüksiyon parçasıdır, bir aksesuar değil.
6 · Sistemimiz sizin hattınıza girdiğinde
Mevcut bir üretim hattı genişletilirse ya da birden fazla sistem birbiriyle bağlanırsa, proje kapsamında genel tesisin bir değerlendirmesi yapılır.
Kendi teslimat ve hizmet kapsamlarımızın sorumluluğunu üstleniriz. Başka üreticilerin makinelerine ilişkin sorumluluk ilgili üreticide kalır ya da sözleşmeyle kararlaştırılan proje kapsamına göre belirlenir.
Bu, küçük puntolar değil, birinin daha önce hat kurup kurmadığının ortaya çıktığı noktadır. Neyin arkasında durduğumuzu ve neyin arkasında durmadığımızı önceden söyleriz.
7 · Neyi önermiyoruz
Buna temizlemeden gelen iki sınır eklenir: gerçekçi olmayan düşük artık kirlilik gereksinimlerini kabulde değil, teklif öncesinde reddederiz. Ve kurumuş yapışmış kirlilik en zor durumdur — görüldüğü yerde fizibiliteyi erkenden netleştiririz. Bir de otomasyondan bir sınır: düşük üretim adetlerinde, sık değişen ürünlerde ya da yüksek tip değişim maliyetinde otomasyon önermeyiz — teknik olarak mümkün olsa bile.
8 · Makine imalatında nerede duruyoruz
Halihazırda gerçekleştirilmiş
Müşterilerimiz arasında takım tezgâhı, pompa ve armatür, rulman ve tahrik üreticilerinin yanı sıra ölçüm ve üretim teknolojisi alanındaki firmalar da yer alır. Sektör, satışın bir tesadüfü değil, bileşenlerin sonucudur: içeriden dallanmış blokların ve gövdelerin üretildiği her yerde delik kesişimlerinde çapak, kanallarda artık kirlilik oluşur.
Bu bloklar ve gövdeler ağırlıklı olarak basınçlı döküm parçası olarak ortaya çıkar — aynı bileşenler, bir imalat adımı öncesinde.
9 · Teslimat kapsamı
Sorular ve cevaplar
Uygulamalar
Her durum; tasarım faktörlerini, olası sistem konseptlerini ve yöntemleri ayrıntılı olarak ele alır — burada yalnızca konunun ne olduğu yer alır.
Bir hidrolik blok yalnızca monte edilmez, içinden akış geçer — kanalda kalan, sistemde kalır.
Çapak kökü delik kesişiminde oturur — oraya hiçbir takım ulaşamaz; çok büyük olduğu için değil, oraya giden bir yol olmadığı için.
Bu ilişkilendirme sınıflandırır — bir proje iddia etmez. Ve sistem hakkında hiçbir şeye karar vermez: bir görevin hangi konsepte ihtiyaç duyduğu sektörden değil, tasarım faktörlerinin birlikte etkileşiminden doğar.