Püskürtmeli-daldırmalı temizleme sistemi
Bir bileşenin her ikisine birden ihtiyacı olduğunda: erişilebilir dış yüzeyler ve iç boşluklar. Her iki yöntem de hermetik olarak sızdırmaz bir kabinde yürür; parti tüm eksenlerde döner ve yatar.

“Çapağı alamıyoruz.” — ve parçanın daha ilk talaşlı imalat adımı bile önünde.
1 · Zorluk
“Çapağı alamıyoruz.” · “Parçalar temiz çıkmıyor.” · “Parçalarda leke var.” · “Artık kirlilik değerleri sınırlar içinde değil.” · “Temizlik gereksinimi karşılanmıyor.”
Bu sektörde son cümle çoğu zaman firmanın kendi kalite bölümünden değil, satın almacıdan gelir. Otomotiv sektörü ya da makine imalatı için döküm yapan, onların temizlik gereksinimini devralır — ve parça binadan çıkmadan önce bunu karşılamak zorundadır.
2 · Hangi bileşenler söz konusu
Tuz maçalarının yıkanarak çıkarılması için sistemler inşa ettik. Bu, alışılmış anlamda bir temizleme adımı değil, bir imalat adımıdır: maça, bileşen katılaşır katılaşmaz işini yapmış olur — ve sonrasında boşluktan tamamen çıkması gerekir. Geriye kalan bir kirlilik değil, bir takım kalıntısıdır.
Bunun için standart bir sistem tipi yoktur. Sistem, bir katalogdan değil, boşluğun geometrisinden doğar.
Alüminyum ve alüminyum basınçlı döküm odaktadır. Çeliği, paslanmaz çeliği, pirinci, bakırı, çinko basınçlı dökümü ve plastikleri de aynı şekilde işleriz — malzemede bir sınır yoktur. Hangi malzemenin ve hangi malzeme durumunun bulunduğu, sistem tasarımını belirleyen faktörlerden biridir.
3 · Bundan hangi gereksinimler doğuyor
Bir değil, iki sonucun doğrulanması gerekir: artık çapak — çapak gitti mi? Ve artık kirlilik — parça temiz mi? Her iki doğrulama da tek bir muhataptan yürür, ama ikisi de aynı elden değil: artık kirlilik analizini biz değil, bağımsız ve akredite bir test laboratuvarı yapar. Bu bilinçlidir — onayımız o rakama bağlıdır ve o rakamın bizden gelmemesi gerekir.
4 · Bunlara hangi çözümler cevap veriyor
Bir bileşenin her ikisine birden ihtiyacı olduğunda: erişilebilir dış yüzeyler ve iç boşluklar. Her iki yöntem de hermetik olarak sızdırmaz bir kabinde yürür; parti tüm eksenlerde döner ve yatar.
Proses ortamının tüm bölgelere güvenilir biçimde ulaşması için iş parçasının ya da dökme parçaların ortama tamamen daldırılması gerektiğinde.
Değişken parça yelpazesi, tek bir kapalı kabinde birden fazla proses adımı. Dökme parçalarda çoğunlukla kabin içinde taşırmalı yıkama olarak.
Kısa çevrimlerde yüksek üretim adetlerinin oluştuğu ve parça yelpazesinin planlama aşamasında sabitlendiği yerlerde.
Daldırma ve taşırma proseslerinin kullanıldığı yerlerde ultrasonik temizlemeyi ekleriz. Kurumuş yapışmış kirlilikte bizimle erkenden konuşun: fizibiliteyi siz planlama yapmadan önce netleştiririz — sonrasında değil.
Yüksek basınçlı su jeti çapakları alır ve aynı anda onları bileşenden dışarı taşır. Döküm parçalarında asıl mesele tam olarak budur: boşlukta kalan, kopmuş bir ince metal partikülü sorunun yalnızca yerini değiştirmiştir.
İnce metal partiküllerinin uzaklaştırılması için “ince çapak alma” terimini kullanıyoruz — karmaşık geometride ve yüksek artık kirlilik gereksinimlerinde bile entegre robot sistemleri üzerinden yürür. Basıncı katalogdan değil, göreve göre tasarlarız.
Özellikle alüminyumda ve kurumuş yapışmış kalıntılarda proses kimyası sonuçta söz sahibidir — korozyon koruması ve pasivasyonda da aynı şekilde. Kendi temizleme kimyasallarımızı geliştirmiyor ve üretmiyoruz. Ancak uygun proses ortamlarının seçimi proje mühendisliğinin bir parçasıdır: onları seçer, köklü kimya üreticileriyle sizin prosesinize göre uyumlar ve sisteme entegre ederiz.
Ve bunların hepsinin altında şu geçerlidir: “parça X → makine Y” diye sabit bir kural yoktur. Parça geometrisi, kirlilik türü, artık kirlilik gereksinimi, üretim adedi, çevrim süresi, üretim konsepti, otomasyon derecesi, iş parçası bağlama aparatı, gelecekteki genişletilebilirlik ve ekonomiklik birlikte karar verir.
5 · Bu ikisi neden birbirine ait
İkisini ayrı ayrı sipariş eden, tam da sorunun oluştuğu yerde bir arayüze sahip olur. Teknik temizliğin, çapak alma prosesinin yan ürün olarak sunduğunun ötesine geçtiği yerlerde arkasına komple bir parça temizleme sistemi ekleriz — aynı bileşen için, aynı konstrüktörler tarafından tasarlanmış olarak.
6 · Neyi önermiyoruz
Ve püskürtmeli yöntemde püskürtme gölgesi oluşur. Çok sayıda kör deliği olan karmaşık geometrilerde daldırma ve taşırma daha iyi sonuç verir.
7 · Dökümhane ve basınçlı dökümde nerede duruyoruz
Halihazırda gerçekleştirilmiş
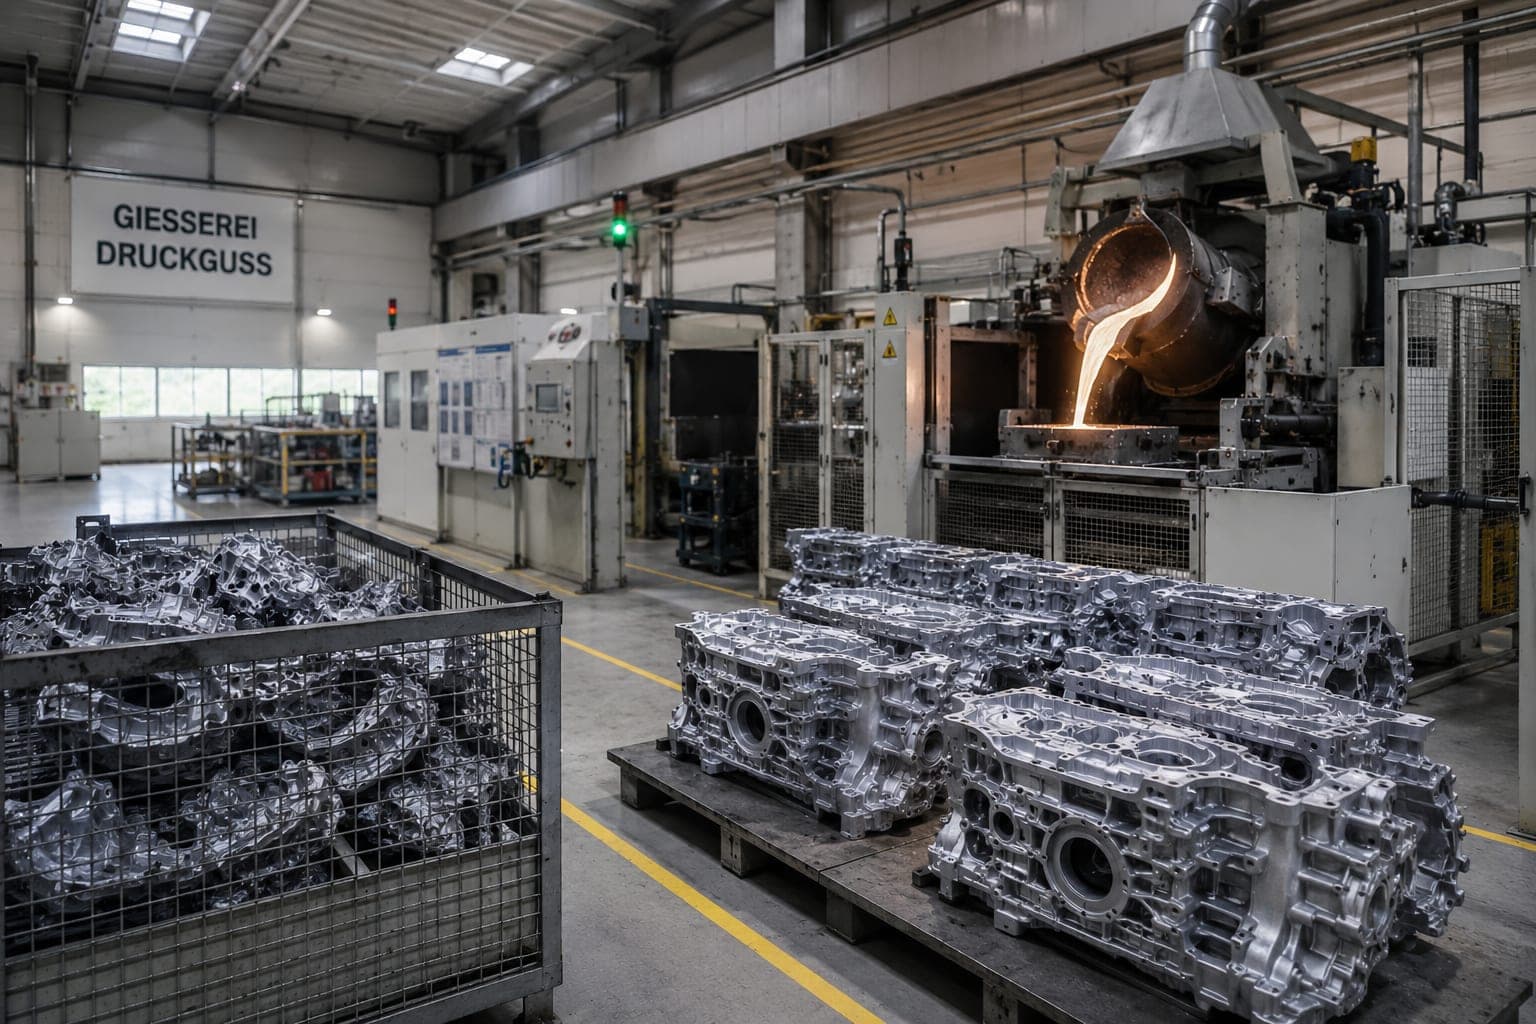
Bu, satışın bir tesadüfü değil, bileşenlerin sonucudur. Şanzıman, pompa ve motor gövdeleri ile valf blokları ağırlıklı olarak alüminyum ve alüminyum basınçlı dökümden imal edilir — dolayısıyla otomotiv sektöründe ve makine imalatında monte edilmeden önce burada ortaya çıkarlar. Bu parçaların döküldüğü yerde döküm çapağı ve ince metal partikülleri oluşur. Yöntem de oradadır.
Aynı bileşen, iki bakış açısı: burada ham parça olarak ortaya çıkan şey, otomotiv sektörü sayfamızda işlenecek bir bileşen olarak yeniden karşımıza çıkar — tedarik zincirinin diğer tarafından görülmüş olarak.
8 · Teslimat kapsamı
Sorular ve cevaplar
Uygulamalar
Her durum; tasarım faktörlerini, olası sistem konseptlerini ve yöntemleri ayrıntılı olarak ele alır — burada yalnızca konunun ne olduğu yer alır.
Alüminyum basınçlı döküm parçasındaki kirlilik, bir soğutma sıvısından farklı tutunur — ve boşluktan çıkması gereken şey, tam da erişilemez olmak üzere yapılmış bir geometrinin içindedir.
Döküm çapakları ve ince metal partikülleri tek bir kenarda değil, dağınık hâlde bulunur — ve sonradan kendiliğinden kopar.
Bu ilişkilendirme sınıflandırır — bir proje iddia etmez. Ve sistem hakkında hiçbir şeye karar vermez: bir görevin hangi konsepte ihtiyaç duyduğu sektörden değil, tasarım faktörlerinin birlikte etkileşiminden doğar.