
“Parçalar temiz çıkmıyor.”
Endüstriyel Parça Temizleme
1 · Zorluk
Hiçbir telefon görüşmesi bir makineyle başlamaz
“Üzerinde çok fazla yağ var.” · “Parçalarda leke var.” · “Artık kirlilik değerleri tutmuyor.” · “Temizlik gereksinimi karşılanmıyor.”
Eski sistem nadiren bozuktur. Çoğunlukla görev değişmiş, sistem aynı kalmıştır — yeni bir araç projesi, yeni bir bileşen, yeni bir imalat prosesi, yeni bir üretim hattı veya yeni kalite gereksinimleri bunu tetikler. Parçalara iş parçaları, bileşenler ya da makine parçaları denmesi bunu değiştirmez — soru her zaman aynıdır: Ne uzaklaştırılmalı ve ne doğrulanmalı?
Bir neden bu dizinin dışında kalır: kullanılmış bileşenlerin yeniden üretimi — remanufacturing. Mekanik bileşenleri yeniden üretimden geçiren, yeni imal edilmiş bir parçayı değil, çalışmış bir parçayı temizler: Kalıntılar o zaman imalattan değil, işletmeden gelir. Bunun için de parça temizleme sistemleri tasarlıyoruz.
Ne uzaklaştırılmalı
Yağ, emülsiyon, talaş, toz, çapak, artık kirlilik. Yağ alma burada görevin bir parçasıdır, ayrı bir sistem tipi değil. Kurumuş yapışmış kirlilik en zor durumdur — böyle bir durumu olan bunu erkenden söylemelidir.Teknik olarak nerede zorlaşır
Karmaşık geometriler, çok sayıda kör delik, çok sayıda geçiş deliği. Sorun kirliliğin miktarı değil, proses ortamının ulaşması gereken yerdir.Ne doğrulanmalı
Artık kirlilik değerleri, teknik temizlik, yapıştırmaya uygunluk, üretim kapasitesi, çevrim süresi. Çoğu zaman hedef temizleme değil, ondan sonraki adımdır.
2 · Mühendislik değerlendirmeleri
“Bileşen X → makine Y” diye sabit bir kural yoktur
A · Bileşen
Geometri ve karmaşıklığı, boyut, kör delikler, geçiş delikleri, malzeme, dökme parça mı tek parça mı.B · Kirlilik
Türü, miktarı ve istenen artık kirlilik değerleri.C · Üretim
Çevrim süresi, üretim miktarı, kurutma gereksinimi — ve ayrıca çapak alma gerekip gerekmediği.D · Su ve proses ortamları
Kimya spesifikasyonları, pasivasyon, su kalitesi, su arıtma, devreler ve geri kazanım.
Su, aksesuar değil, sistem tasarımının başlı başına bir alanıdır
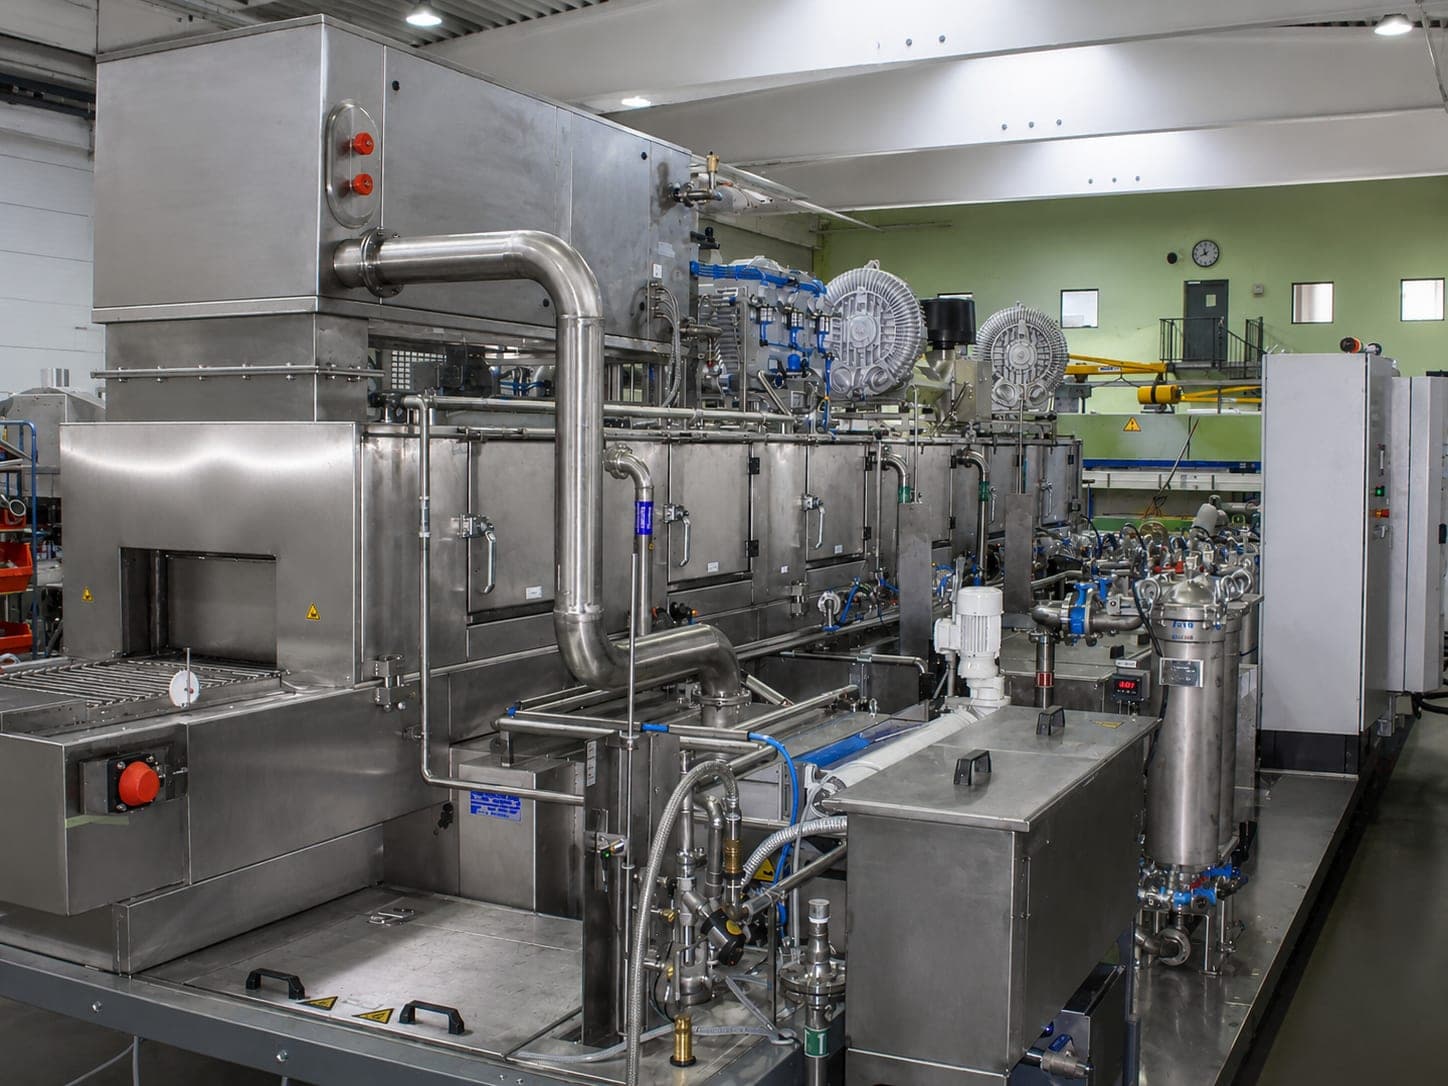
Hangi su kalitesinin gerektiğine sistem değil, sizin imalatınız karar verir. Şebeke suyu, yumuşatılmış su veya deiyonize su — seçim; artık kirlilik gereksinimine, bileşene, malzemeye, ardıl prosese ve proses güvenilirliğine göre yapılır. Temizlemeden sonra yapıştırma, kaplama veya boyama yapılıp yapılmayacağı, gereksinimi kökten değiştirir. Gerektiğinde su arıtmanın tamamını tasarlar ve entegre ederiz — osmoz, evaporatör, arıtma sistemleri. Standart bir donanım yoktur; seçim sistem tasarımını izler.
İş parçası bağlama aparatı da aynı düzlemdedir. Yalnızca sistem tasarımında değil, yöntem seçiminin kendisinde de yer alır: Püskürtmenin yeterli olup olmadığı ya da daldırmak gerekip gerekmediği, bileşenin nasıl tutulduğuna da bağlıdır.
Ne zaman önermiyoruz
- 01
Solventli sistem yok
Bu bir kapasite kullanımı sorusu değil, bir portföy kararıdır. - 02
Gerçekçi olmayan düşük artık kirlilik gereksinimleri
Bir görevin bu haliyle çözülememesinin en sık nedeni. Bunu kabulden sonra değil, tekliften önce söyleriz. - 03
Kurumuş yapışmış kirlilik
Teknik olarak en zor durum — yapılabilir olup olmadığına satış dokümanı değil, mevcut durum tespiti karar verir.
Teknik açıdan projeleri ilke olarak toptan reddetmeyiz. Geri çeviriyorsak, bu daha çok kapasite veya ekonomiklik nedeniyledir — ve o zaman bunu size böyle de söyleriz.
3 · Çözüm konsepti
Temel proses neredeyse her sistemde aynıdır
- 01TemizlemePüskürtme, daldırma veya taşırma — tek başına ya da kombine.
- 02DurulamaAyrı tanklar karışmayı önler.
- 03KurutmaSirkülasyonlu sıcak hava veya kızılötesi.
- 04İkinci durulama veya kurutmasistem tasarımına bağlı olarakGereksinime göre.
- 05Hava ile üfleme veya vakumlu kurutmasistem tasarımına bağlı olarakYüksek kurutma gereksinimlerinde.
Yöntemler
Geometri ne kadar karmaşıksa ve delik ile kör delik sayısı ne kadar fazlaysa, püskürtme yerine daldırma ve taşırma o kadar öne çıkar. Püskürtmede püskürtme gölgesi oluşur — her yüzeye ulaşılamaz. Ultrasonik ve vakumlu kurutma birer opsiyondur, yöntem değil: Bir opsiyon bir yöntemi tamamlar, onun yerini almaz.
Taşırmalı Yıkama
Ulaşılması zor bölgeler — proses ortamı yüksek hacimle iş parçasının üzerinden ve çevresinden geçirilir.
Çapak da söz konusuysa, su jeti ile çapak alma daha iyi çözümdür. Hava ile üfleme, işleme sırası içinde ön temizleme yapar — Hava ile üfleme sistemleri
Sistem tipleri
Kabin Tipi Temizleme Sistemleri
Esneklik — değişen bileşenler, küçük ila orta üretim adetleri, çevrim başına birkaç dakika mertebesinde çevrim süreleri.
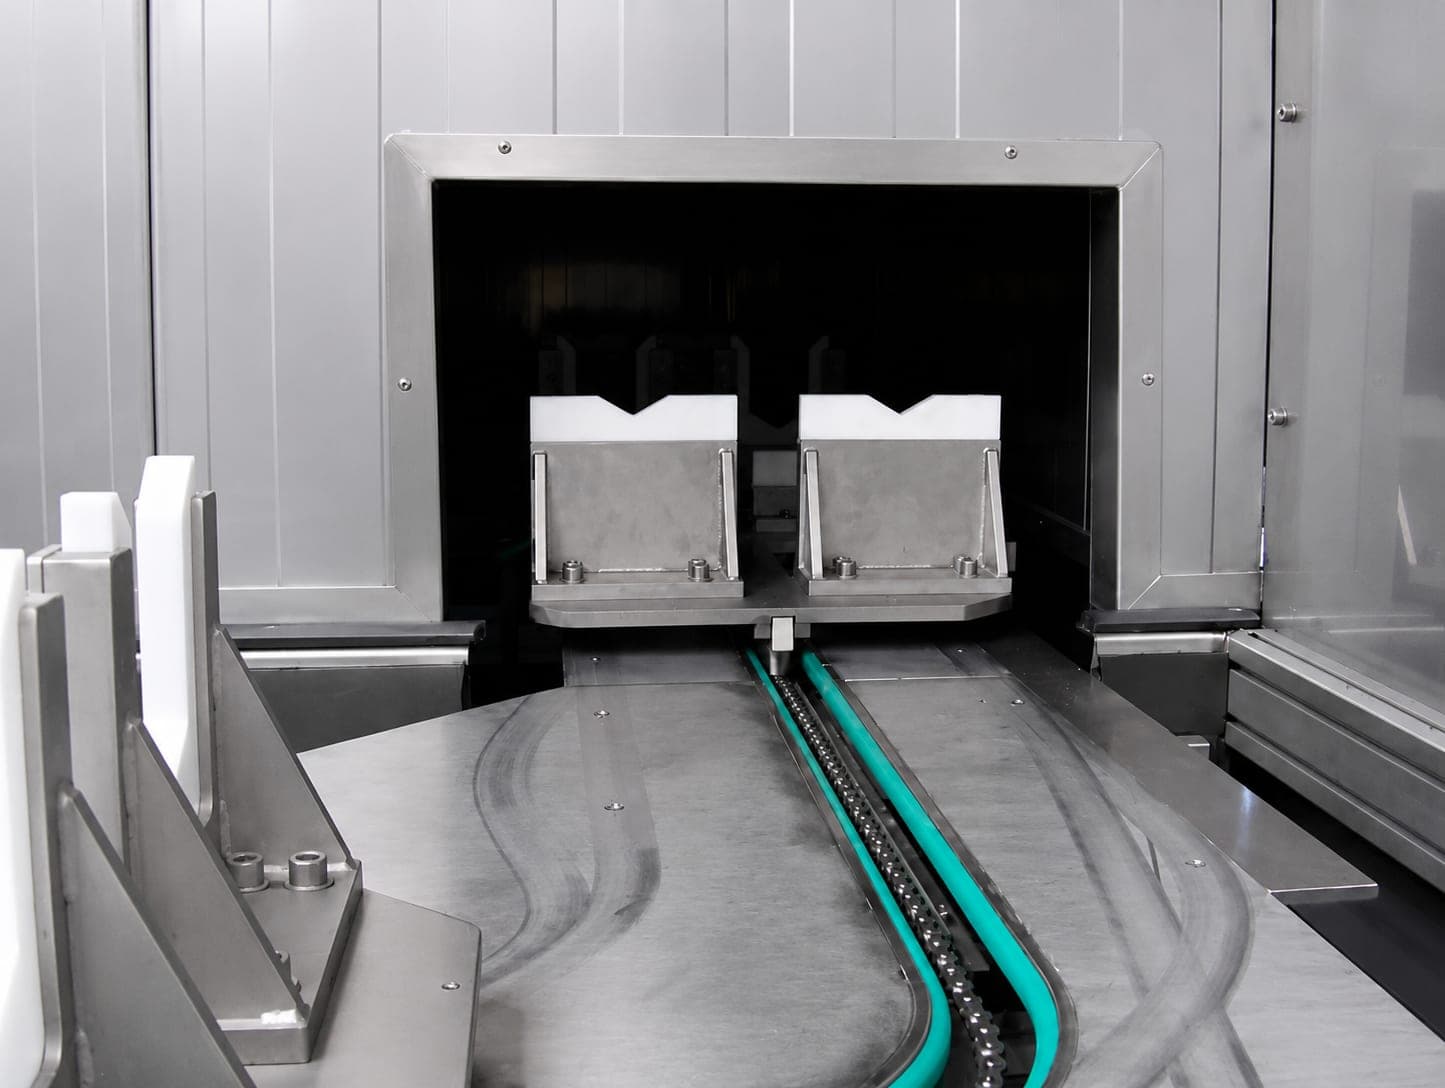
Sürekli Akışlı Temizleme Sistemleri
Üretim çıktısı — tanımlı parça yelpazesinde yüksek üretim adetleri, sürekli akış, saniyeler mertebesinde çevrim süreleri.
Döner tablalı temizleme sistemleri
Tanımlı seri proseste çevrim — yükleme ve boşaltma işlemeyle paralel yürür, yardımcı süre çevrimin dışında kalır.
Daldırmalı Temizleme Sistemleri
Tam daldırma — proses ortamının tüm bölgelere güvenle ulaşması gerektiğinde.
Püskürtmeli-Daldırmalı Temizleme Sistemleri
Kombinasyon — erişilebilir yüzeylere püskürtülür, ulaşılması zor olanlar daldırılır.
Sıkça karıştırılan iki ayrım
Sürekli akışlı temizleme sistemiZD
- Kısa çevrim nereden gelir
- Hat içinde sürekli akış
- Ön koşul
- Aynı türden parçalar
- İş parçasının hareketi
- Sistemin içinden geçer
Döner tablalı temizleme sistemiRT
- Kısa çevrim nereden gelir
- Yükleme ve boşaltma işlemeyle paralel yürür
- Ön koşul
- Tanımlı seri proses
- İş parçasının hareketi
- Proses istasyonundan proses istasyonuna ilerler
Daldırma
- Ne zaman
- İş parçası tamamen proses ortamına girmelidir
- Dökme parça
- Mümkün
Taşırma
- Ne zaman
- Proses ortamı yüksek hacimle iş parçasının üzerinden ve çevresinden geçirilir
- Dökme parça
- Mümkün
4 · Tipik uygulamalar
Münferit durumda karar neye bağlıdır
Bir durumda neyin belirleyici olduğu, o durumun kendi sayfasında yer alır: tasarım faktörleri, olası sistem konseptleri ve yöntemler ayrıntılı olarak.
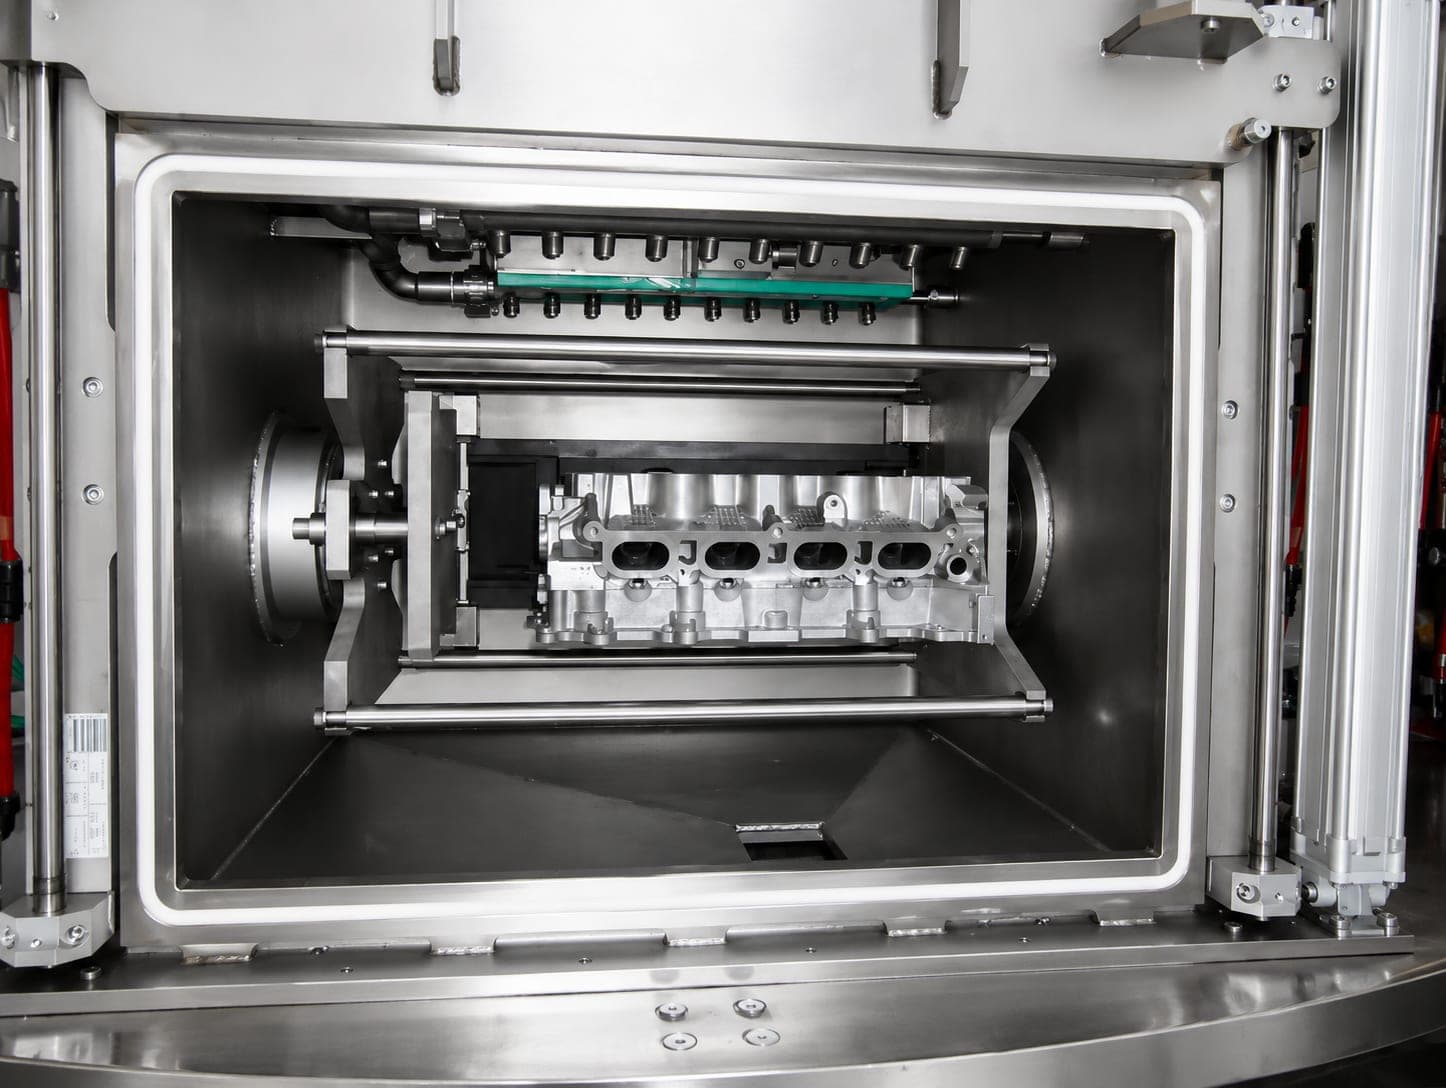
Silindir kapağı
Püskürtme jeti gördüğüne çarpar — görmediği şey ise ancak artık kirlilik doğrulamasında ortaya çıkar.
Şanzıman gövdesi
Bir şanzıman gövdesindeki çapak alma gereksinimi kural olarak bir temizlik gereksinimidir ve öyle de denetlenir.
Hidrolik blok
Bir hidrolik blok yalnızca monte edilmez, içinden akış geçer — kanalda kalan, sistemde kalır.
Valf bloğu
Kör delikler ve dallanan kanallar tam olarak bir püskürtme jetinin ulaşamadığı yerlerdir: jet, gördüğüne çarpar.
Alüminyum basınçlı döküm parçası
Alüminyum basınçlı döküm parçasındaki kirlilik, bir soğutma sıvısından farklı tutunur — ve boşluktan çıkması gereken şey, tam da erişilemez olmak üzere yapılmış bir geometrinin içindedir.
Yüksek teknik temizlik
Zor olan temizliğin kendisi değil, doğrulanmasıdır: temiz olan ama temiz olduğu belgelenmemiş bir bileşen, doğrulama zorunluluğu olan bir üretimde kullanılamaz.
Bu eşleştirmelerin hiçbiri kural değildir. Aynı bileşen; üretim adedine, çevrim süresine, artık kirlilik gereksinimine ve malzeme akışına bağlı olarak başka bir sistemde daha doğru yerde olabilir — “bileşen X, makine Y” diye bir kural yoktur. Burada gördüğünüz değerlendirmedir, sonucu değil.
5 · Sonuç
Asıl hizmet, proje akışıdır
- 1
Teknik netleştirme ve mevcut durum tespiti
Göreve bakarız — bileşen, kirlilik, istenen temizlik.Sizin katkınız: Bileşeni, teknik resmi ve temizlik spesifikasyonunu sağlamak.
- 2
Teklif ve sipariş
Yöntem, sistem tipi ve otomasyon derecesi birbirine karşı tartılır. - 3
Sürekli onaylanan konstrüksiyonkilit aşama
Her konstrüksiyon aşaması sizinle mutabık kalınarak yürütülür ve sizin tarafınızdan onaylanır. Özel amaçlı bir sistem, sürekli teknik alışverişle ortaya çıkar. - 4
İmalat ve şirket içi fabrika kabul testikilit aşama
Sistem, ancak değerler tuttuğunda fabrikamızdan çıkar. - 5
Montaj, devreye alma, sizin tesisinizde saha kabul testikilit aşama
Ardından üretime eşlik ederiz — projeye göre günler ya da haftalar boyunca.Sizin katkınız: Yerinde, kendi bileşenlerinizle saha kabul testi.
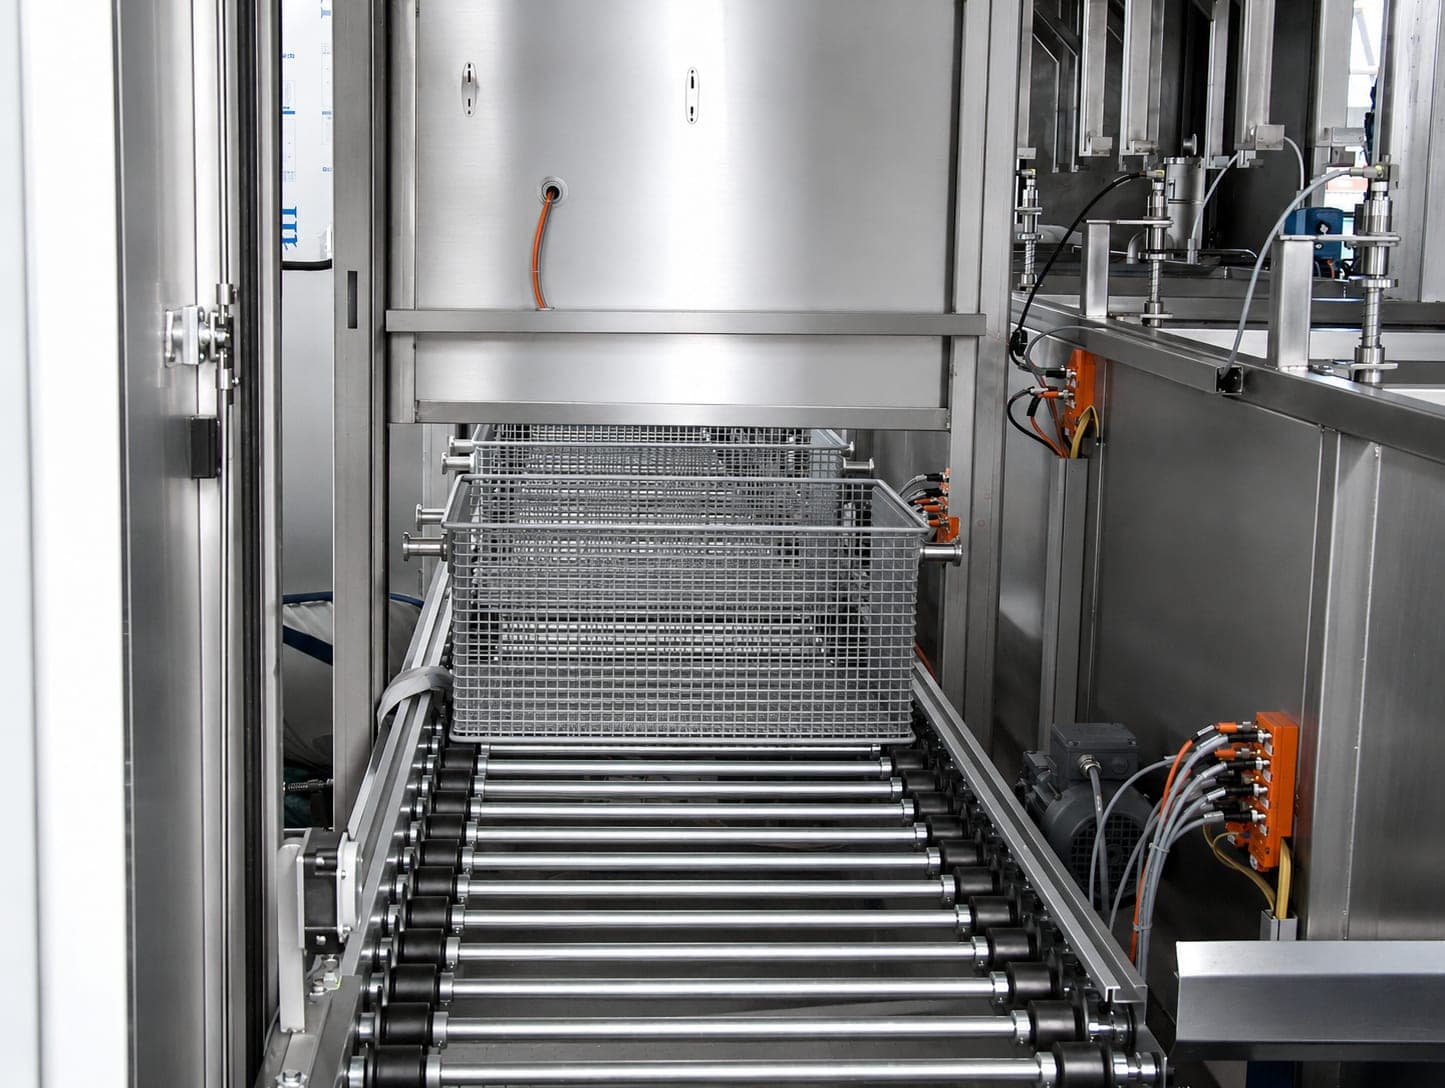
Temizlemenin diğer hizmetlerimizle sınır komşusu olduğu yerler
- 01
Çapak alma
“Çapak alma gerekli mi?” her parça temizleme sisteminin sistem tasarımı parametrelerinden biridir. Temizleme tek başına yetmiyorsa, su jeti ile çapak alma değerlendirilir. - 02
Otomasyon
Tüm sistem tiplerini otomatik yükleme ve boşaltmalı olarak teslim ederiz: robotlar, elleçleme tekniği, taşıma tekniği. Hücre, iş parçası bağlama aparatı, kontrol sistemi ve güvenlik tekniği tek elden gelir. - 03
Halihazırda bir sisteminiz varsa
Başka üreticilerin sistemlerini de modernize ederiz — ağırlık, komponent değişimi değil, kontrol sistemi retrofiti ve genişletmedir. Her retrofitten önce yerinde bir mevcut durum tespiti yapılır, tekliften önce.
Sektörler
Halihazırda gerçekleştirilmiş
Liste, sistemlerimizin bulunduğu sektörleri sayar. Bir sınırlama değildir: Tanımlı temizlik gereksinimleri olan bileşenlerin imal edildiği her yerde sistem tasarlarız — belirleyici olan bileşendir, sektör değil.
Teslimat kapsamı
Paslanmaz çelik konstrüksiyon, kapalı devre
Sorular ve cevaplar
Parça temizleme hakkında sıkça sorulan sorular
Endüstriyel parça temizleme nedir?
Endüstriyel parça temizleme sistemi nedir?
Bileşenime hangi parça temizleme sistemi uygundur?
Ne tür parça temizleme sistemleri vardır?
Endüstriyel bir parça temizleme sistemi nasıl çalışır?
Hangi kirlilikler uzaklaştırılır?
Bir temizleme görevi teknik olarak neden zorlaşır?
Farklı bileşenler tek bir sistemle temizlenebilir mi?
Bir temizleme prosesi ne kadar sürer?
Temizleme kalitesi nasıl güvence altına alınır?
ITR solventli sistemler de üretiyor mu?
Bir temizleme görevi ne zaman çözülemez?
Hangi bilgiler sağlam bir değerlendirmeyi hızlandırır?
Başka üreticilerin sistemleri de modernize ediliyor mu?
Hangi sektörler için parça temizleme sistemleri üretiyorsunuz?
Doğrudan iletişim
Hauptstraße 31
93186 Pettendorf
Pettendorf bei Regensburg
Faks +49 (0) 9409-777 3607