Ugrás a tartalomhoz

Átfutásos tisztítóberendezések

A gyártósor másodperces ütemben dolgozik. A tisztításnak lépést kell tartania.
A sorozatgyártásban a tisztítás nem önálló folyamat, hanem egy lépés két másik között. A gyártósor ütemához kell igazodnia – nem fordítva. (A piacon átfutásos mosóberendezésnek is nevezik.)
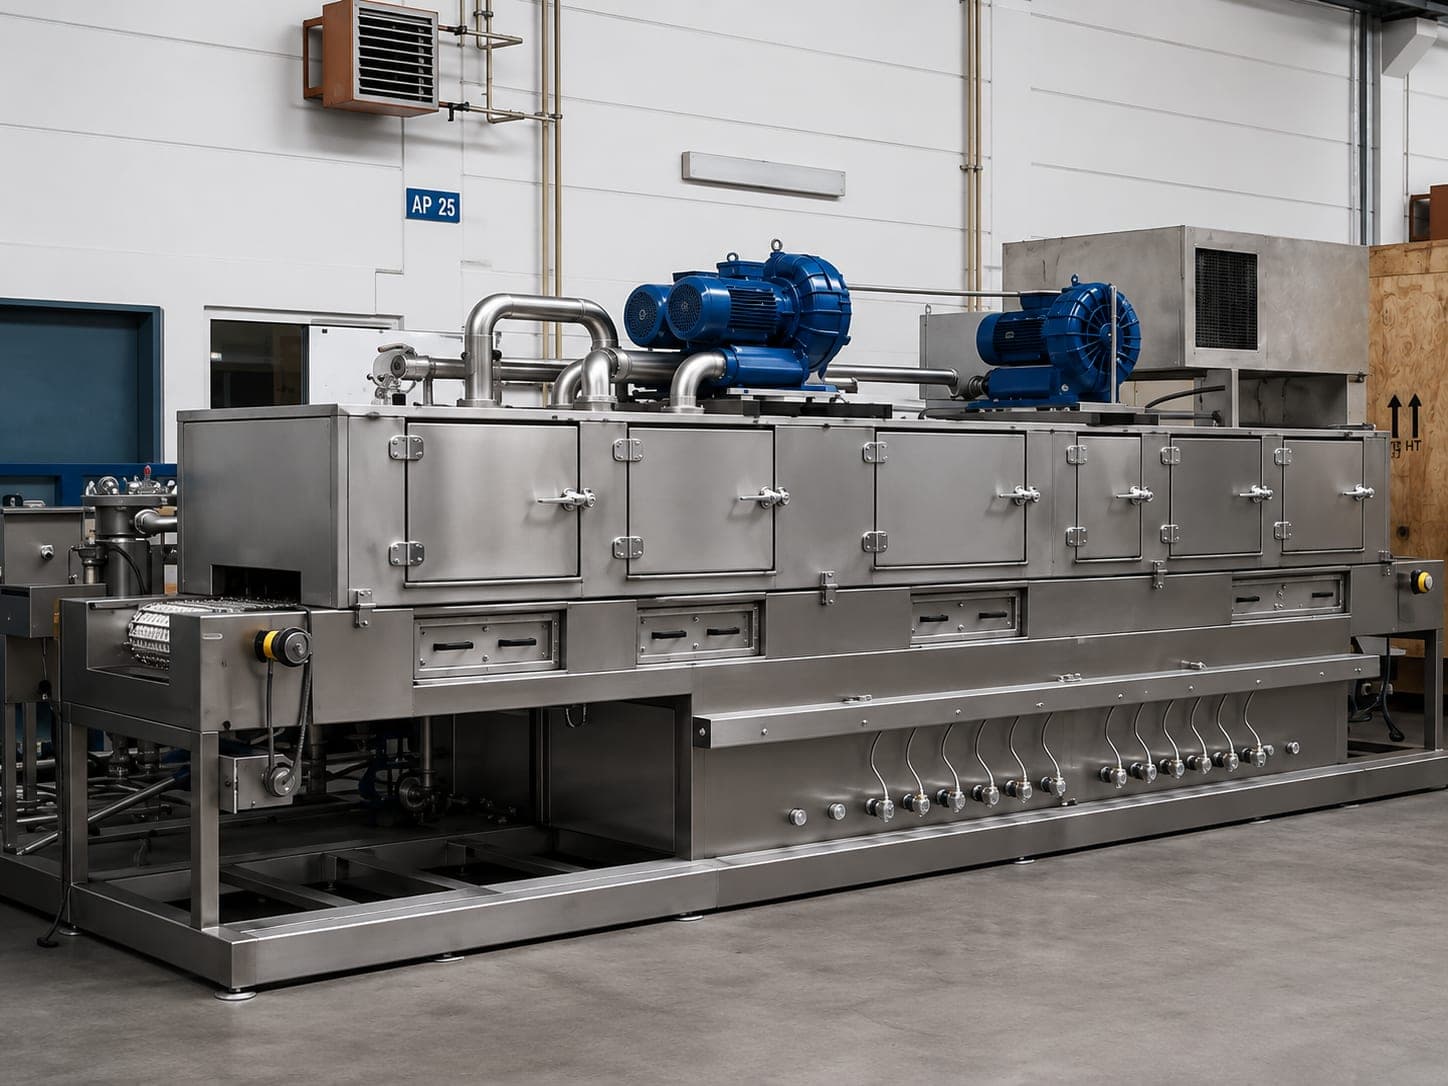
Többkamrás átfutásos tisztítóberendezés egy gyártócsarnokban: egymás mögött elhelyezkedő, karbantartó nyílásokkal ellátott rozsdamentes acél kezelőkamrák, előttük szivattyúk és csővezetékek egy alapkereten, oldalt szalagszűrő

Mire készült

Átfutásos tisztítóberendezés: a folyamatos áramlás berendezéstípusa

Ezzel a kérdés áthelyeződik: nem az a lényeg, hogy milyen alaposan lehet a lehető legrövidebb idő alatt tisztítani, hanem hogy az alkatrész egyáltalán hogyan halad át a berendezésen anélkül, hogy megszakítaná az áramlást. 20–30 másodperces nagyságrendű ütemeknél már egyetlen adagos folyamat sem működik – folyamatos anyagáramlásra van szükség, ez pedig olyan alkatrészkört követel meg, amely a berendezés tervezésekor már rögzített. Ez nem azonos alkatrészeket jelent: hogy mely változatok futhatnak közösen egy berendezésen, azt a méretezés dönti el.
  • Nagy darabszám

    Folyamatos anyagáramlás adag helyett.
  • Rövid ciklusidők

    Másodperces, nem perces nagyságrend – kb. 20–30 másodperc.
  • Integrálás gyártósorokba

    Egymást követő zónák egyetlen kamra helyett, definiált alkatrész-spektrumra méretezve.

Ebből következik az átfutásos berendezés: egymást követő zónák egyetlen kamra helyett. Az alkatrészek nem várakoznak – áramlanak. A berendezést az Ön ciklusidejére méretezzük, nem fordítva. Egy kamrás berendezés ciklusonként több perces tartományban dolgozik – ez a nagyságrend általában már megmutatja, melyik berendezéstípus a megfelelő.

Jellemző munkadarabok

Alumínium nyomásos öntvények és acélalkatrészek sorozatban

Alumínium nyomásos öntvények és acélalkatrészek sorozatban. Jellemző szennyeződések: olaj, emulzió, forgács, por.

Az átfutásos berendezés definiált alkatrész-spektrumra van méretezve – ez nem azonos alkatrészeket jelent. Hogy több változat futhat-e közösen egy berendezésen, azt a méretezés dönti el: a munkadarab-befogó és az alkatrész pozicionálása, a folyamatállomások, a fúvóka- és folyamatméretezés, a program- és ütemstratégia. Egy munkadarab-tartó célzottan úgy is megtervezhető, hogy több változatot fogadjon. Ha viszont az Ön alkatrészköre folyamatosan és előre nem láthatóan változik, a kamrás berendezéssel gazdaságosabban jár – ezt a megbeszélés során is egyenesen megmondjuk.

Felépítés és működés

A zónák méretezése dönt az eredményről
Mivel alkatrészenként rövid a kezelési idő, a zónák méretezése dönt az eredményről – nem a hosszabb tartózkodási idő. Pontosan itt rejlik a valódi mérnöki munka ennél a berendezéstípusnál.
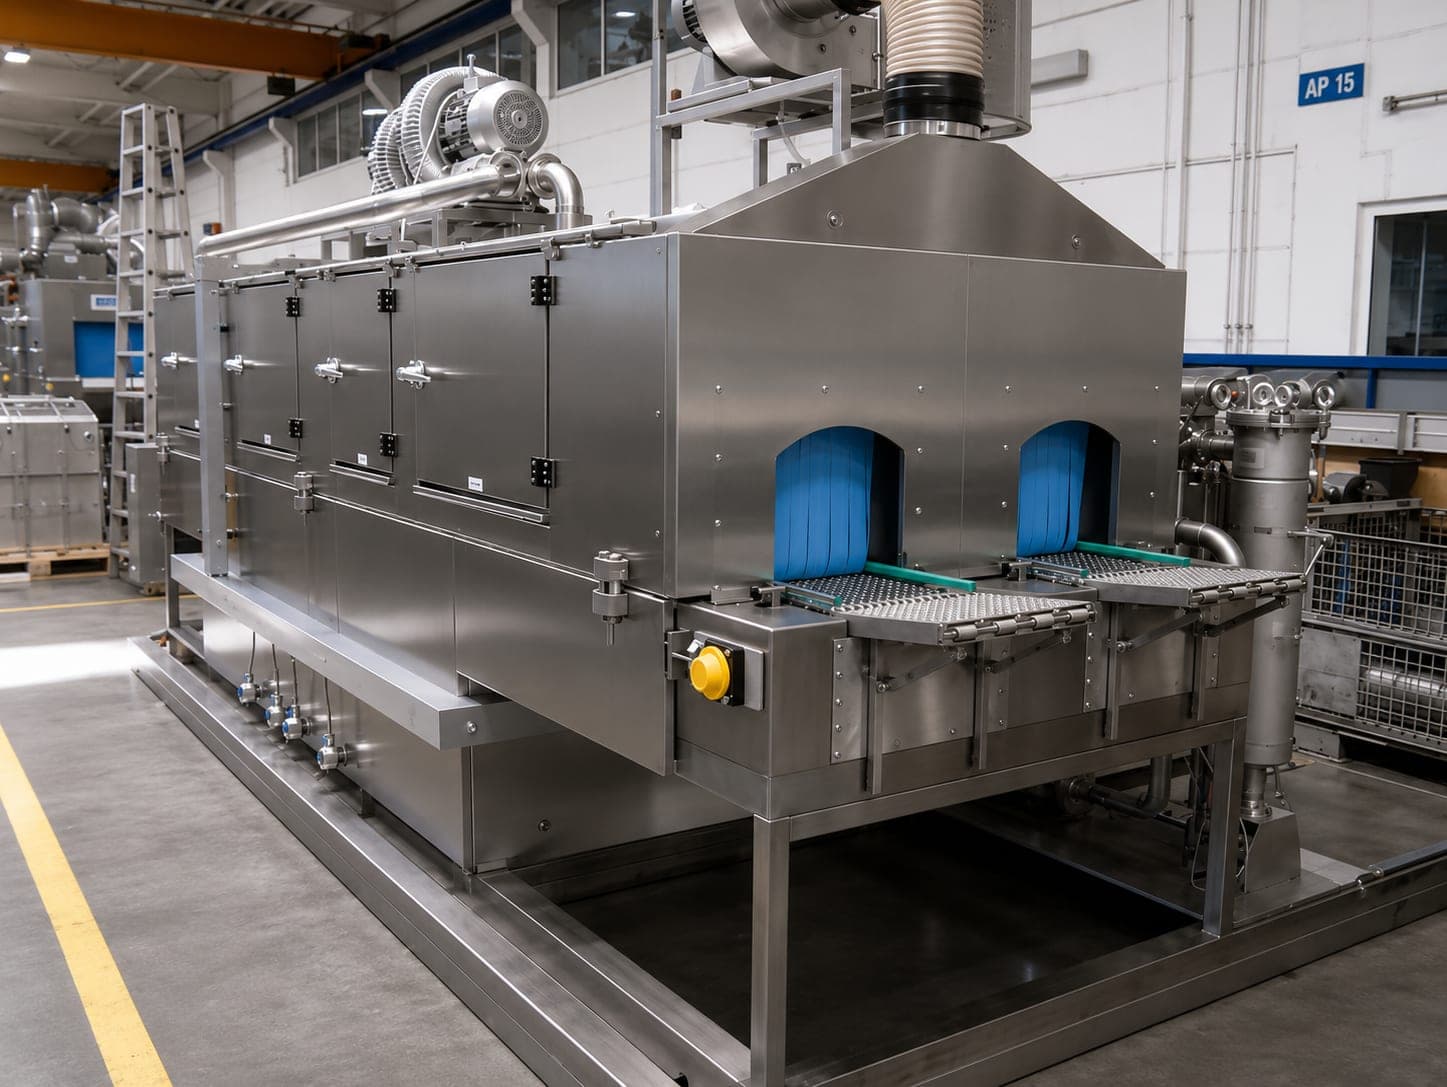
Egy átfutásos tisztítóberendezés kifutó oldala: két kék lamellás függöny zárja le az alagútnyílásokat, előttük az alkatrészek rácsos szalagokon futnak ki; a berendezés tetején oldalcsatornás sűrítők és az elszívott levegő vezetése található
Egy kompakt átfutásos berendezés be- és kifutója: az alkatrészek a szalagon haladnak át, a lamellás függönyök az alagútban tartják a közeget.
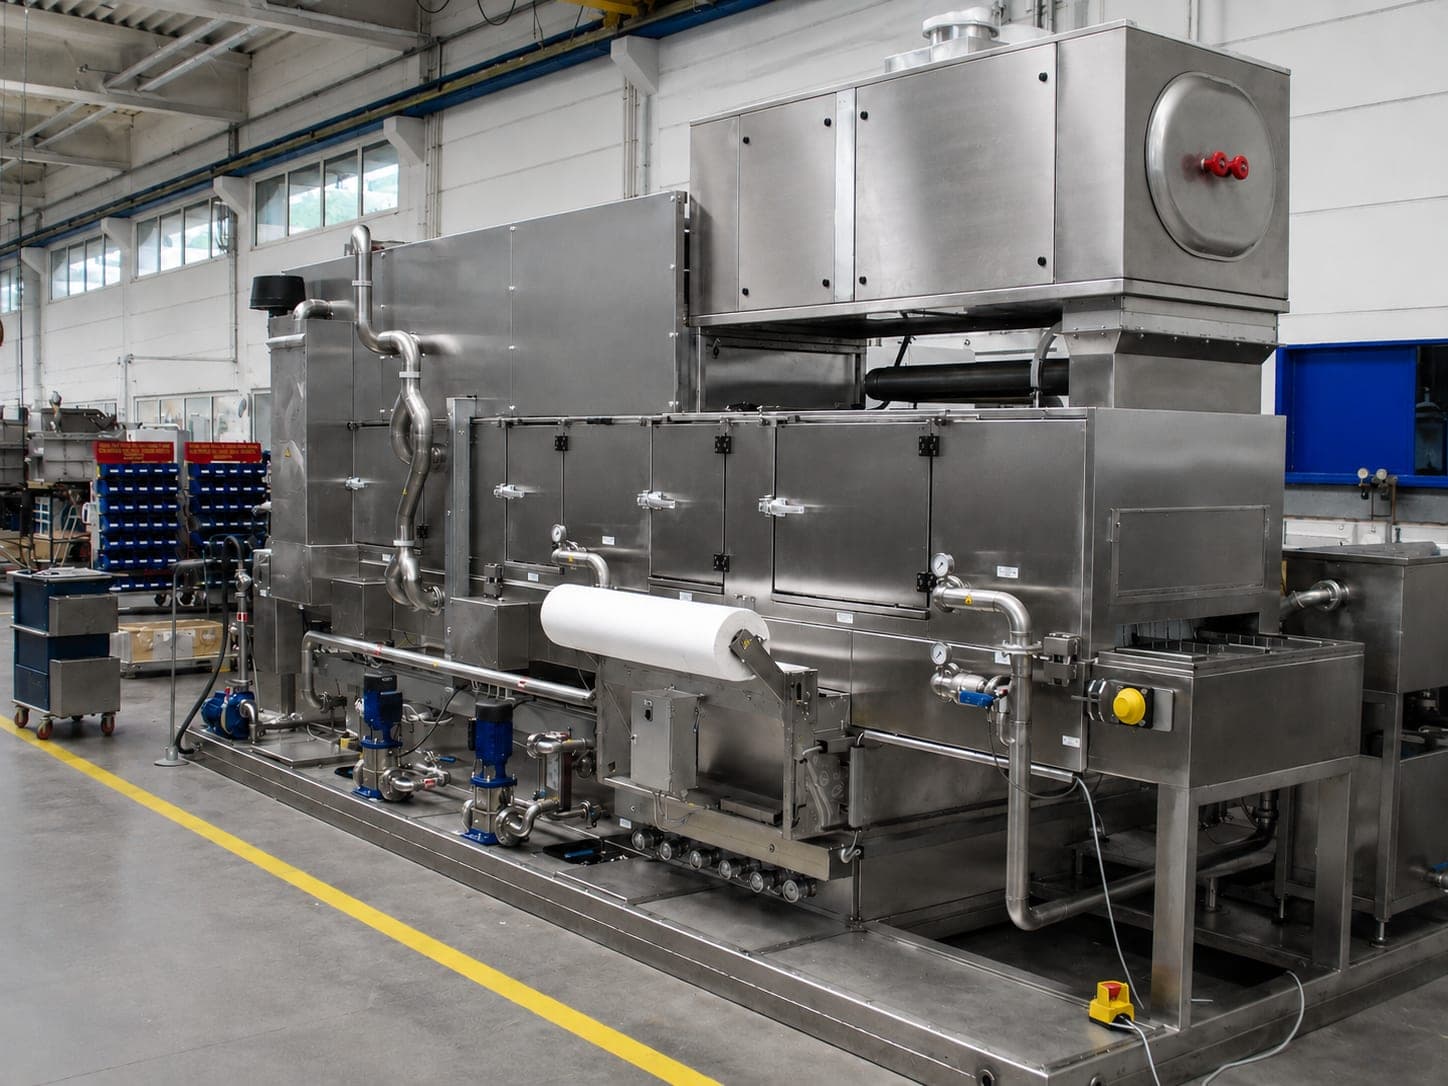
Egy alapkereten álló átfutásos tisztítóberendezés hosszanti oldala: zárható karbantartó ajtók sora a teljes hosszon, felette két kék ventilátor csővezeték-rendszerrel, bal oldalon a szalag befutója
Ugyanaz a berendezéstípus a hosszanti oldalról. A karbantartó ajtók a teljes hosszon végigfutnak – ami kívülről alagútnak tűnik, belül zónákra van osztva.
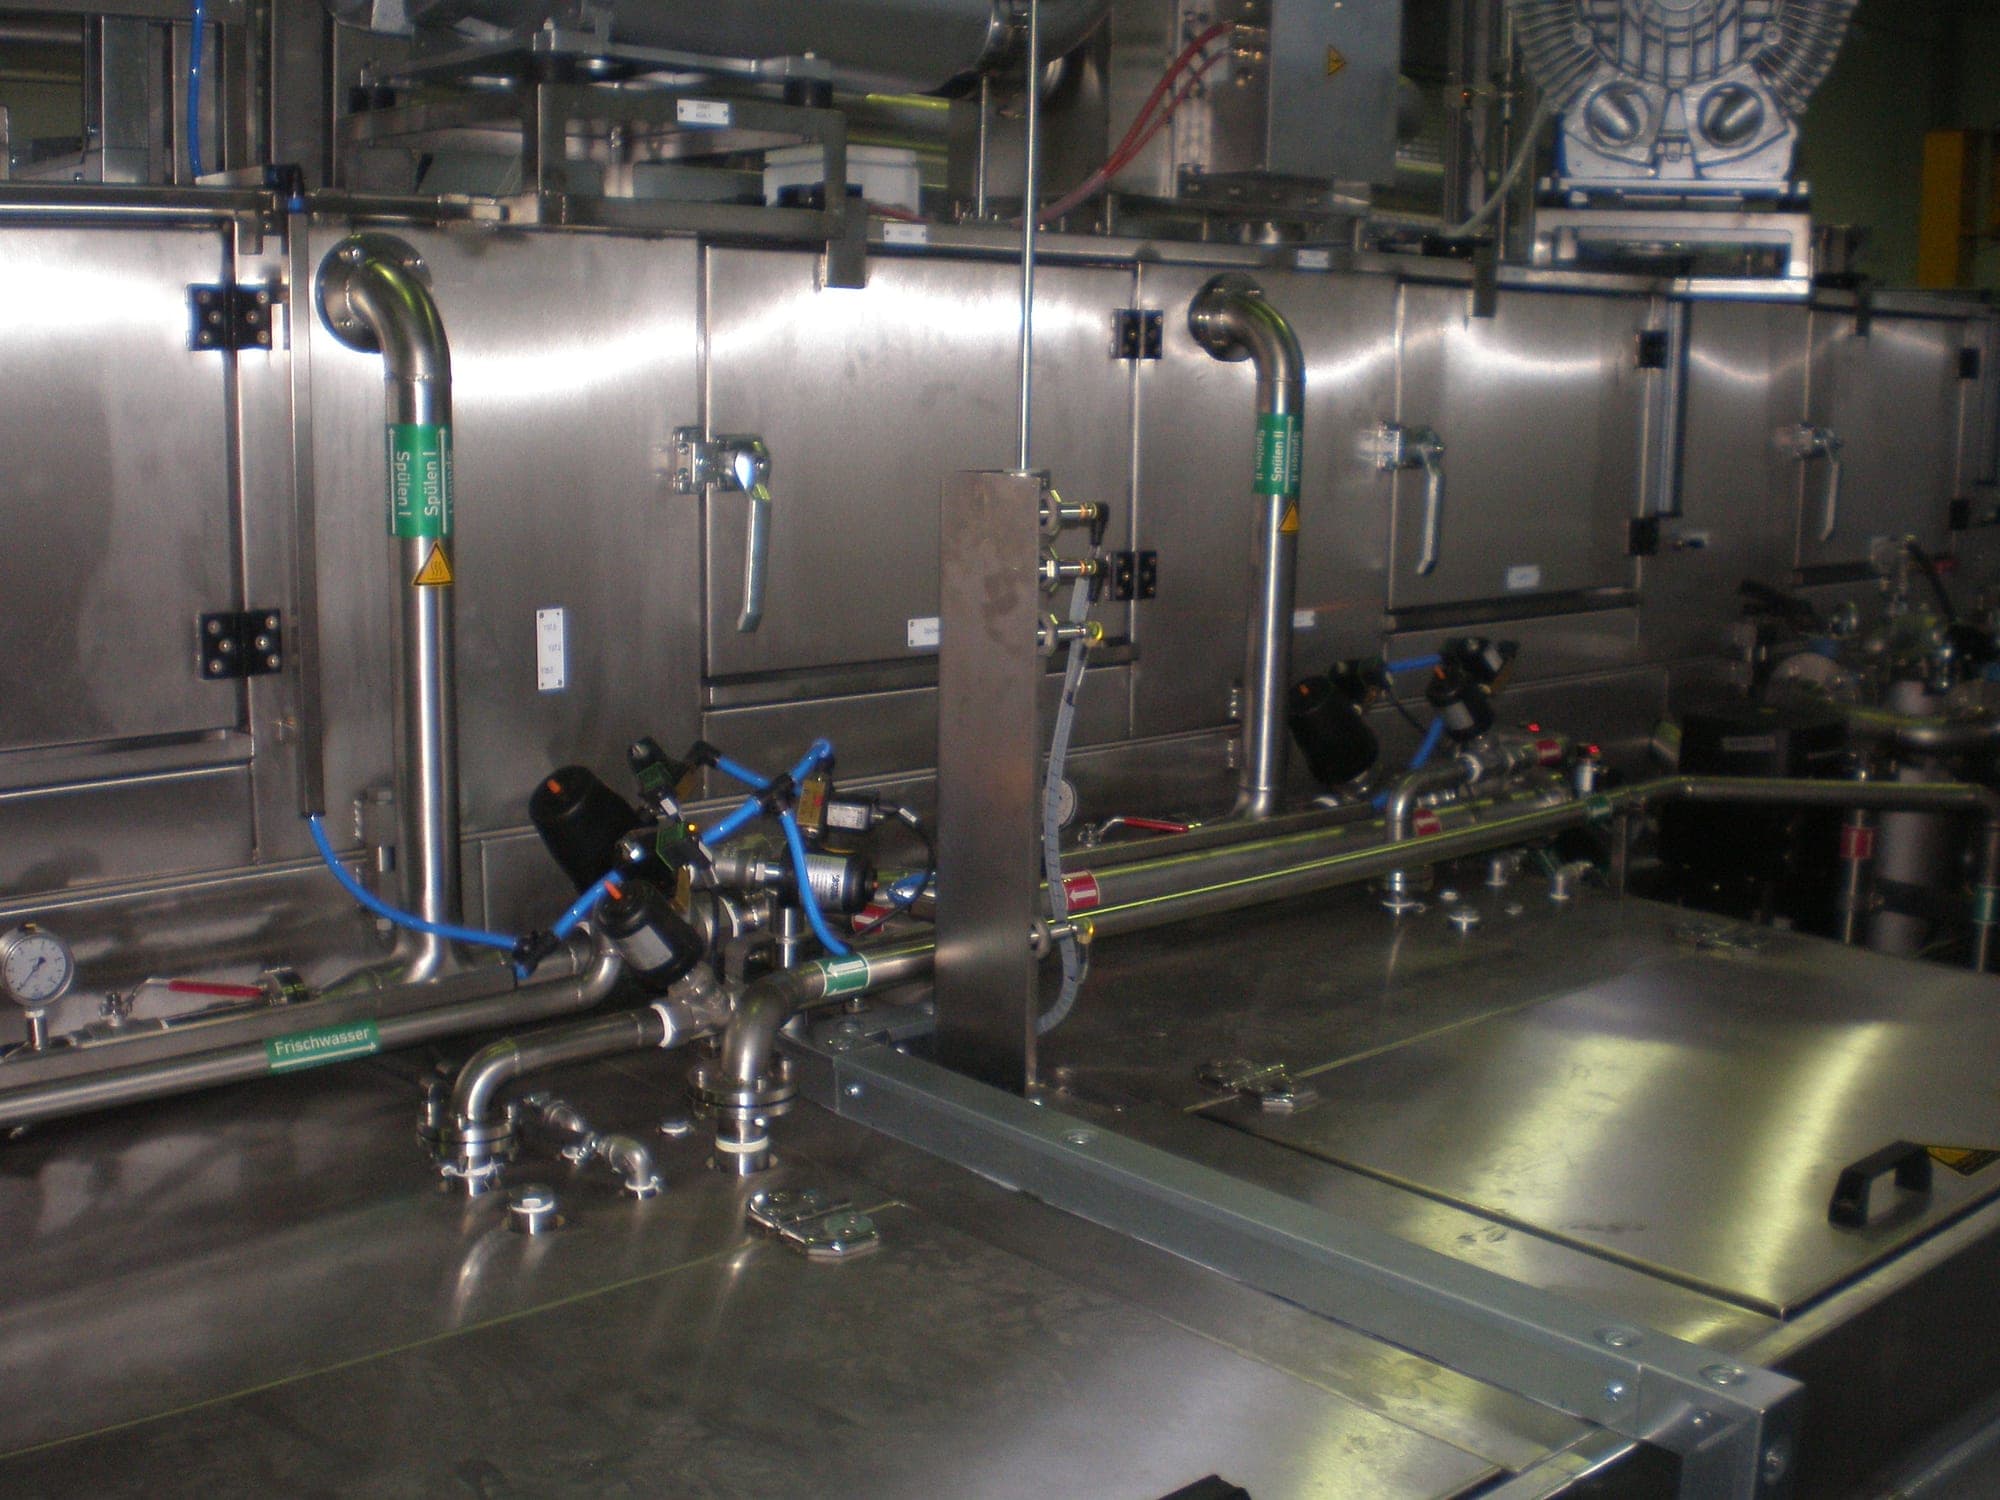
Közegvezetés egy tisztítóberendezés hosszanti oldalán: két felszálló vezetéken zöld feliratos táblák „Öblítés I” és „Öblítés II” felirattal, az alattuk futó vízszintes vezeték „Friss víz” jelöléssel; közöttük elzárószelepek, egy manométer és a karbantartó ajtók zárókarjai
Feliratozott közegvezetés a berendezés hosszanti oldalán. Aki a berendezés mellett áll, kapcsolási rajz nélkül is látja, melyik vezeték melyik fokozatot látja el.
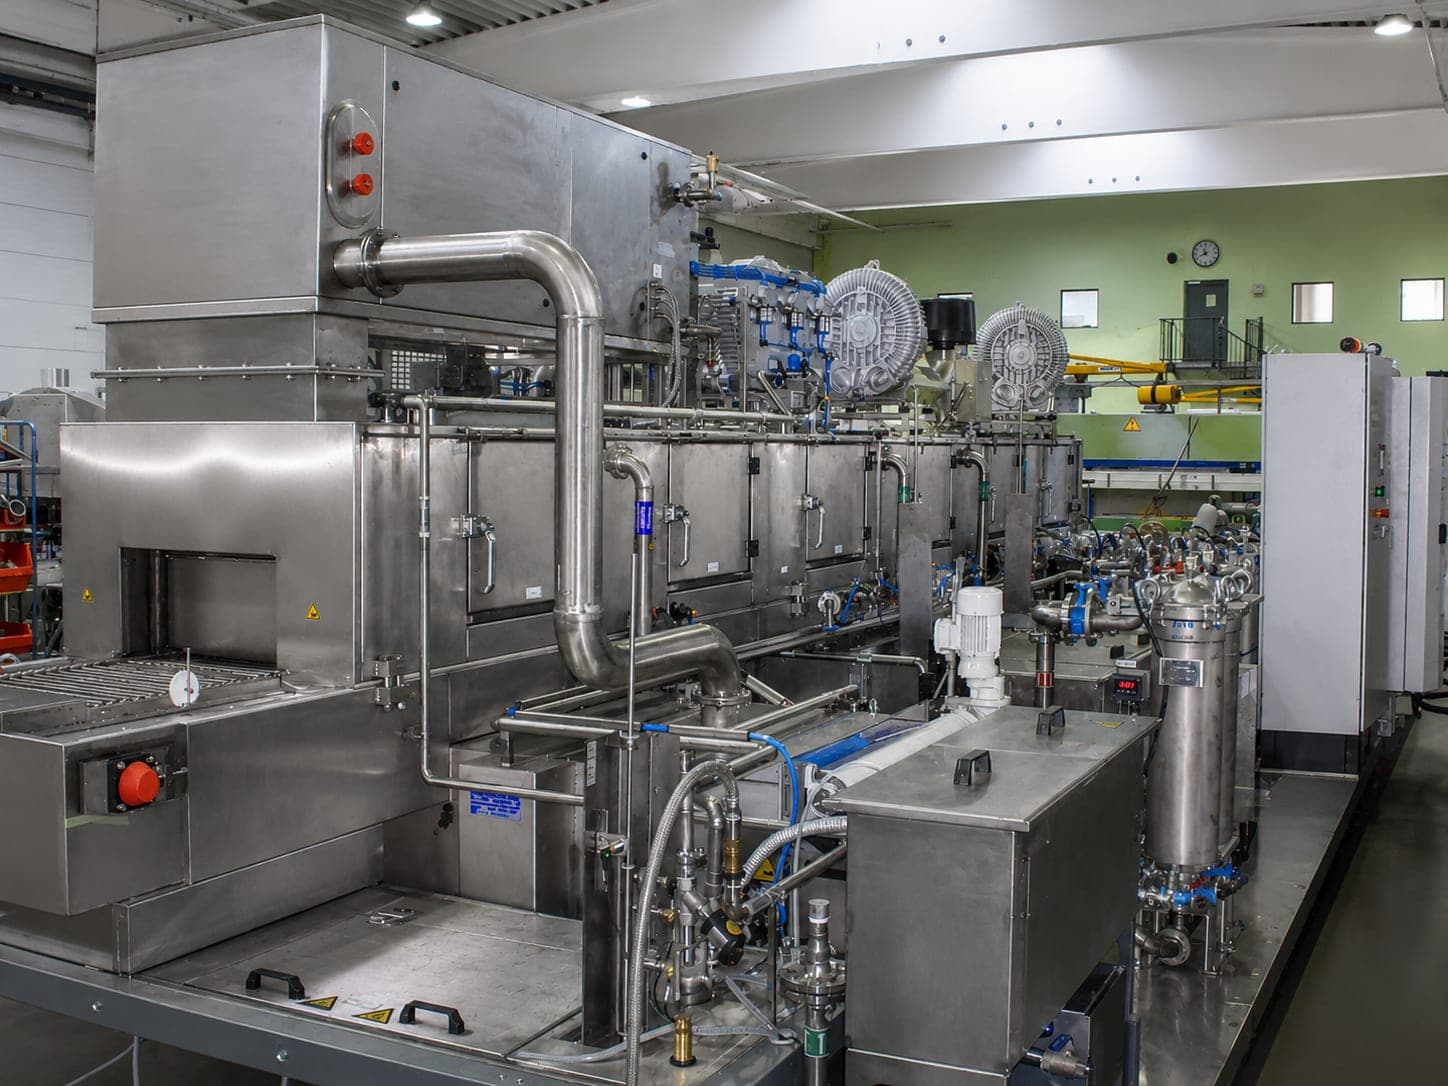
Többkamrás tisztítósor a csarnok teljes hosszában: egymás után elhelyezkedő kezelőkamrák karbantartó ajtókkal, fölöttük csővezeték-rendszer és oldalcsatornás fúvó, előttük szűrőházak, szivattyúk és a kapcsolószekrény
Egy gyártósor a csarnok teljes hosszában: minél több zónát kíván a feladat, annál hosszabb lesz a berendezés. A ciklusidőt a gép hosszával állítjuk be, nem a fürdőben töltött hosszabb tartózkodási idővel – ez a különbség a kamrás berendezéshez képest.
  1. 1TisztításEgymást követő zónákra elosztva.
  2. 2ÖblítésKülön zónaként az alagútban.
  3. 3SzárításKeringtetett levegő, infravörös vagy vákuum.
  4. 4Második öblítésa méretezéstől függőenA követelményektől függően.
  5. 5Második szárítás, lefúvatás vagy vákuumos szárítása méretezéstől függőenTovábbi zóna magas követelmények esetén.

A szállítás láncon történik, amelynek visszatérő ága az alagúton belül fut – így a berendezés rövidebb, a visszatérő ág pedig burkolt marad. A szállítási sebesség változtatható, a zónák többszörösen egymás után kapcsolt állomásként vannak kialakítva.

A ciklusidőt a gép hosszával állítjuk be, nem a fürdőben töltött tartózkodási idővel. Így a berendezés alkalmazkodik az előtte és utána elhelyezkedő gépekhez – a gyártási folyamat sem meg nem szakad, sem nem késik. Ez ennek a berendezéstípusnak a valódi előnye: a berendezés igazodik az Ön gyártósorához, nem az Ön gyártósora a berendezéshez.

A berendezés nagyrészt elszívott levegő nélkül működik; a zajvédő burkolat a műszaki terjedelem része.

Kialakítások

Az egyenes átfutásos pálya mellett O- vagy U-típusú egyedi kialakítások is lehetségesek – ez akkor célszerű, ha a be- és kirakodási pontnak ugyanott kell lennie, vagy ha a csarnok alaprajza nem tesz lehetővé egyenes pályát. Az áteresztőképesség növelésére többsávos változatok is lehetségesek.

Opcionális szerelési egységek

  • Szárítás

    Vákuum, infravörös vagy keringtetett levegő.
  • Szállítási elv

    Inline, függesztett vagy O-szállítás.
  • Nagynyomású tisztítás

    Kiegészítő állomásként.
  • Ütemes üzem

    Folyamatos átfutás helyett.
  • Közegápolás

    Vízkezelő berendezés, olajleválasztó, centrifuga, bepárló.
  • Automatizálás

    Be- és kirakodási megoldások.

A karbantartáshoz: a fúvókasorok egy fúvókapattintós rendszerrel rögzíthetők és beállíthatók – szétszerelés nélkül utánállíthatók és cserélhetők.

Amit az Ön számára méretezünk

Standard átfutásos berendezés nem létezik

Amit a konstrukció előtt tisztázunk – csak ezt követően döntünk az eljárásról, a szűrőtechnikáról, a szárításról és a vízkezelésről.
  • Az Ön alkatrésze

    Geometria, komplexitás, méret, zsákfuratok és átmenő furatok, anyag.
  • A szennyeződés

    Fajta, mennyiség, előírt maradékszennyeződés-értékek.
  • Az Ön gyártása

    Ciklusidő és áteresztőképesség, géphossz, a zónák száma és sorrendje, kialakítás (egyenes, O- vagy U-típus, egy- vagy többsávos), szállítási elv, szárítószakasz, gyártósori csatlakozás, valamint hogy szükség van-e kiegészítő sorjázásra.
  • Víz és közegek

    Vegyszer-előírások, passziválás, vízminőség, vízkezelés, körfolyamatok és visszanyerés.

Automatizálás és gyártósori csatlakozás

Folyamat és csatlakozás ugyanattól a kapcsolattartótól

Az átfutásos berendezés az a berendezéstípus, amely a leggyakrabban egy nagyobb lánc része – és a láncot is mi szállítjuk hozzá. Megtervezzük és integráljuk a szállítástechnikát – görgősorokat, lánc- és hevederes szállítószalagokat, munkadarab-tartó rendszereket, egyedi szállítástechnikát – és a mögötte álló anyagáramlási koncepciót: összekapcsolás, pufferszakaszok, átadóállomások, ütemhangolás.

Elhatárolás

Mikor illik jobban egy másik berendezéstípus

Az átfutásos és a körasztalos berendezés egyaránt rövid ütemeket ér el, de eltérő okokból: a körasztalos berendezés azért nyer időt, mert a be- és kirakodás a megmunkálással párhuzamosan zajlik. Az átfutásos berendezés a folyamatos áramlással nyeri az időt. Sok zsákfurattal rendelkező, összetett geometriáknál a tisztán szórásos eljárás korlátokba ütközik – ilyenkor merítéses vagy elárasztásos folyamatokat vizsgálunk.
  • Kamrás berendezés

    Kis és közepes darabszámnál, változó alkatrészkörnél, vagy ha ciklusonként több perc is megengedhető.
  • Körasztalos berendezés

    Meghatározott sorozatgyártási folyamatnál, gyártósori csatlakozás nélkül.
  • Merítéses berendezés

    Ha az alkatrészt teljesen be kell meríteni.
  • Vízsugaras sorjázás

    Ha emellett sorját is el kell távolítani.

Kérdések és válaszok

Gyakori kérdések az átfutásos tisztítóberendezésről

Mi az az átfutásos tisztítóberendezés (átfutásos mosóberendezés)?

Olyan berendezés, amely a munkadarabokat folyamatosan vagy ütemesen vezeti át mosó-, öblítő- és szárítózónákon – a piacon átfutásos mosóberendezésnek is nevezik. A szállítás láncon történik, amelynek visszatérő ága az alagúton belül fut – így a berendezés rövidebb. Fő érve az áteresztőképesség: nagy darabszám definiált alkatrész-spektrum mellett, másodperces nagyságrendű ütemekkel. Meglévő gyártósorba való integrálásra szolgál, nem adagos üzemre.

Tisztíthatók-e különböző alkatrészek egy átfutásos berendezésen?

A méretezéstől függően igen – de nem tetszőlegesen. Hogy hány különböző alkatrész dolgozható fel egy berendezésen, az nem határozható meg általánosan egyetlen számmal. A döntő tényezők az alkatrészek közös jellemzői, valamint az, hogy a munkadarab-tartók, megfogók, programok, folyamatparaméterek és adott esetben a szerszám- vagy befogócserék megfelelően méretezhetők-e. Ehhez járul az alkatrész-geometria, a munkadarab-befogó és a munkadarab pozicionálása, a folyamatállomások, a fúvóka- és folyamatméretezés, valamint a program- és ütemstratégia. Projekttől függően további eszközök is szóba jöhetnek: több befogási pozíció, eltérően méretezett munkadarab-tartók, igazított fúvóka- és folyamatpozíciók, saját program- és receptválasztás, igazított szállítási és ütemstratégia, adott esetben alkatrész-felismerés vagy átállítási lehetőségek. Ezen funkciók egyike sem része automatikusan minden berendezésnek – ezek a projektspecifikus méretezés eszközei. Ezért már a berendezés tervezésekor meghatározzuk, mely alkatrészek futhatnak közösen egy berendezésen.

Milyen szállítási elvek lehetségesek?

Inline, függesztett vagy O-szállítás. A szállítási elv méretezési paraméter, nem a berendezéstípus rögzített tulajdonsága – az alkatrészből, a ciklusidőből és abból a gyártósorból adódik, amelybe a berendezés kerül. Ugyanezen a szinten van a zónák száma és sorrendje, a szárítószakasz, valamint az a kérdés, hogy folyamatos vagy ütemes üzemben működik-e.

Beköthető-e egy átfutásos berendezés meglévő gyártósorba?

Igen – az átfutásos berendezés az a berendezéstípus, amely a leggyakrabban egy nagyobb lánc része, és a láncot is mi szállítjuk hozzá. Megtervezzük és integráljuk a szállítástechnikát – görgősorokat, lánc- és hevederes szállítószalagokat, munkadarab-tartó rendszereket, egyedi szállítástechnikát – és a mögötte álló anyagáramlási koncepciót: összekapcsolás, pufferszakaszok, átadóállomások, ütemhangolás.

Alkalmazási esetek

Alkatrészek, amelyeken ez a méretezés eldől

9 kidolgozott feladat nevezi meg az átfutásos berendezést lehetséges koncepcióként. Hogy mi a döntő tényező az egyes esetekben, azt a saját oldaluk ismerteti.

Minden eset részletesen bemutatja a méretezési tényezőket, a lehetséges berendezéskoncepciókat és az eljárásokat – itt csak az áll, miről van szó.

Hengerfej

A szórósugár azt találja el, amit lát – amit pedig nem lát, az csak a maradékszennyeződés-igazolásnál válik láthatóvá.

Sebességváltóház

A sebességváltóháznál a belső csatornák és a keresztfuratok metszéspontjai döntenek az eljárásról: szóráskor szórási árnyék keletkezik, nem minden felület érhető el. Minél összetettebb a geometria, annál inkább a merítés és az elárasztás jöhet szóba szórás helyett.

Hidraulikablokk

Egy hidraulikablokkot nemcsak beszerelnek, hanem közeg is áramlik át rajta – ami a csatornában marad, az a rendszerben marad.

Szelepblokk

A zsákfuratok és az elágazó csatornák pontosan azok a helyek, ahová a szórósugár nem jut el: azt találja el, amit lát.

Szintén átfutásos berendezéssel mint lehetséges koncepcióval: FőtengelyAlumínium nyomásos öntvényMagas műszaki tisztaságTöbb alkatrészváltozatTöbblépcsős tisztítási folyamat

Egyik eset sem vezet szükségszerűen átfutásos berendezéshez. Hogy melyik koncepció lesz a megoldás, az a méretezési tényezők összjátékából adódik – a berendezéstípus a méretezés eredménye, nem a kiindulópontja.

Közvetlen kapcsolat

CímITR GmbH powered by Zippel
Hauptstraße 31
93186 Pettendorf
Pettendorf bei Regensburg
Telefon+49 (0) 9409-777 3598
Fax +49 (0) 9409-777 3607

Az oldal szakmai felelőse: Fikret Önal – ügyvezető