
Ugrás a tartalomhoz

Szárítás

Egy tiszta, de nedves alkatrész még nincs kész.
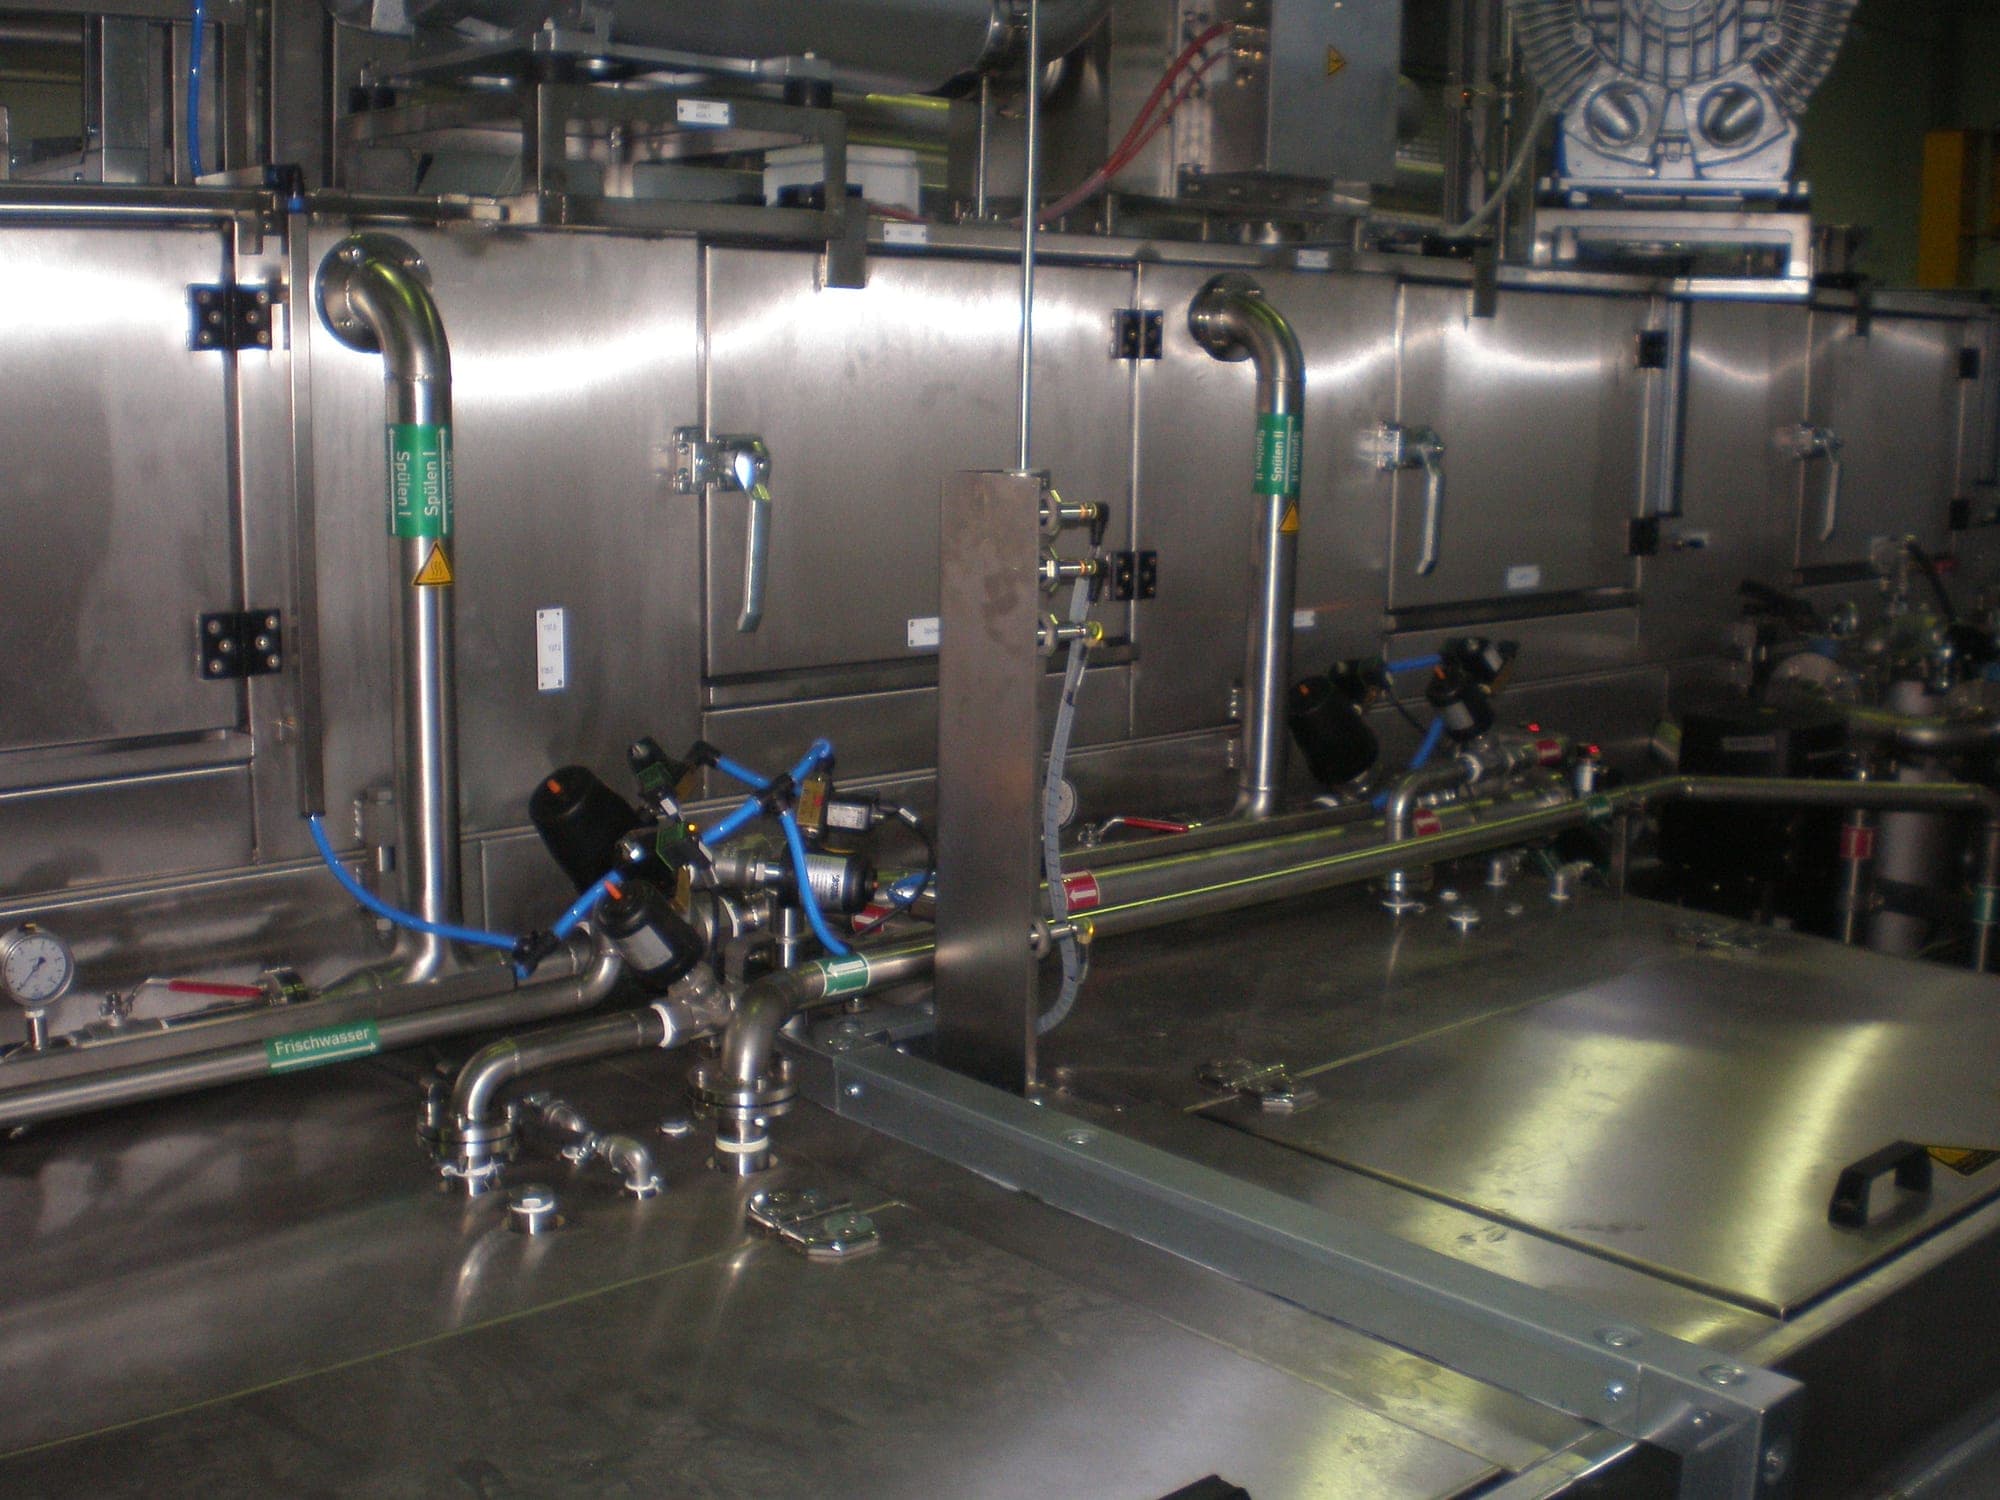
A szárítás a folyamat végén áll – és éppen ezért gyakran alábecsülik. Hogy mennyire száraznak kell lennie az alkatrésznek, azt nem a berendezés határozza meg, hanem az azt követő lépés.
Közegvezetés egy tisztítóberendezés hosszanti oldalán: két felszálló vezetéken zöld feliratos táblák „Öblítés I” és „Öblítés II” felirattal, az alattuk futó vízszintes vezeték „Friss víz” jelöléssel; közöttük elzárószelepek, egy manométer és a karbantartó ajtók zárókarjai

1 · A kihívás

A szárítás a végén áll – és ezért alábecsülik

Pedig az is rajta múlik, mi érkezik meg az alkatrészen: maradéknedvesség a zsákfuratokban és furatokban, foltok a rászáradó maradványoktól, korrózió a fémtiszta felületeken.

Hogy mennyire száraznak kell lennie az alkatrésznek, azt nem a berendezés határozza meg, hanem az azt követő lépés: ha ragasztás, bevonatolás, festés vagy szerelés következik, az alapvetően megváltoztatja a követelményt.

2 · A mérnöki megfontolás

Önálló méretezési paraméter, nem utólagos kiegészítés

A szárítás az alapfolyamat harmadik állandó lépése – projekttől függően második öblítéssel, második szárítással vagy lefúvatással bővítve, továbbá kiegészítő állomásokkal, szivattyúkkal és tartályokkal.
  1. 1Tisztítás
  2. 2Öblítés
  3. 3Szárítás
  4. 4Második öblítés vagy szárítása méretezéstől függően
  5. 5Lefúvatása méretezéstől függően

A szárítási követelmény az alkatrész geometriájával, a maradékszennyeződés-követelménnyel és a ciklusidővel együtt kerül be a döntésbe – és szorosan összefügg a vízminőséggel: ahol maradékmentességet követelnek meg, ott az is meghatározza, hogy vezetékes vízzel, lágyított vízzel vagy DI-vízzel dolgoznak-e.

Hogy egyáltalán mennyi folyadék kerül a szárításba, az előbb dől el – a munkadarab-befogón. Egy vízszintesen a munkadarab-tartón fekvő, zsákfuratos alkatrészből a közeg nem tud lefolyni: a víz a furatban marad, és teljes egészében a szárításra hárul. Egy másik befogás – megdöntve vagy elforgatva – éppen ezt változtatja meg. A folyadékmennyiség ezért nem bemeneti érték, hanem a geometria és a helyzet eredménye. Így a munkadarab-befogó ugyanúgy a szárítás méretezéséhez tartozik, mint a ciklusidő és a maradékszennyeződés-követelmény.
Műszaki tisztaság és maradékszennyeződés
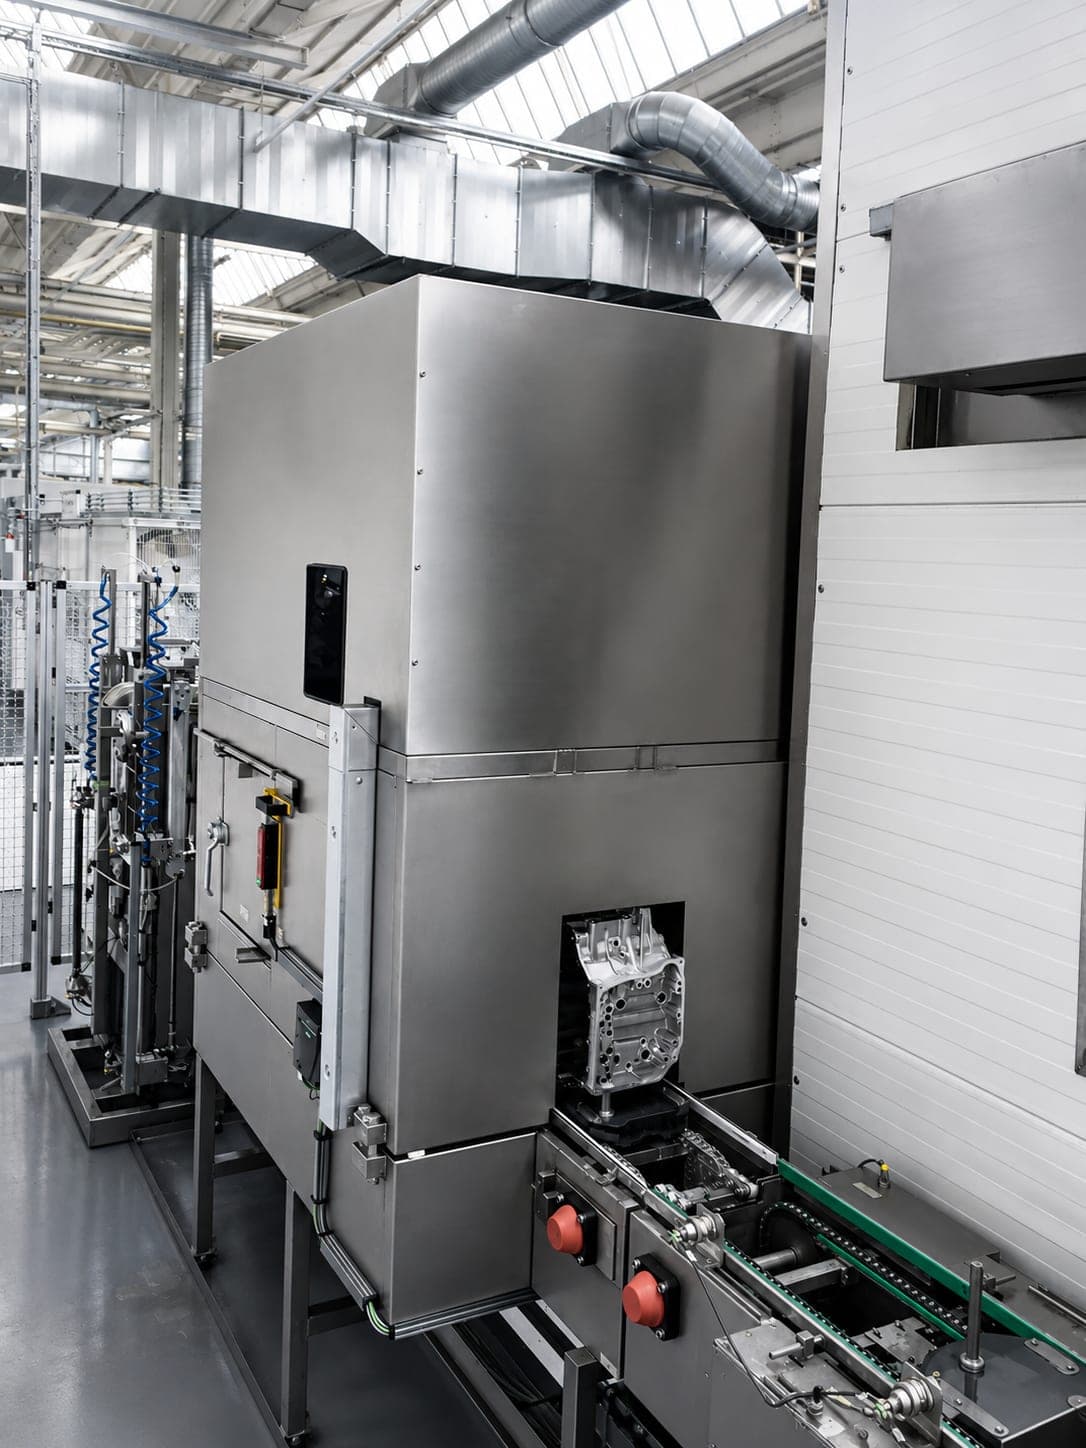
Egy tisztítóberendezés vákuumkamrája a csarnokban: a kamra felett a felépítmény elszívással, az átadónyílásban egy öntött ház a munkadarab-tartón, előtte a szállítástechnika vészleállító gombokkal
Minden folyamatfokozatnak beépítési térre és perifériára van szüksége: a kamra felett a felépítmény az elszívással, előtte az átadás az alkatrésszel a munkadarab-tartón.
Adagonként a kamrán át: rácsos kosarak műanyag ládákkal a szállítástechnikán, rajtuk az öntvények.9 másodperc

3 · Vákuumos szárítás opcióként

Opció, nem önálló eljárás

Fokozott szárítási követelmények és nagyon magas maradékszennyeződés-követelmények esetén alkalmazzák – ott, ahol egy hagyományos szárítás maradéknedvességet hagyna a furatokban és zsákfuratokban.

Hogy az adott esetben szükség van-e rá, azt a méretezés dönti el – általános szabály nincs.

4 · Hol alkalmazzák a szárítást

Gyakorlatilag minden tisztítóberendezés része

A kamrás tisztítóberendezéstől az átfutásos tisztítóberendezésen át a merítéses tisztítóberendezésig. Vízsugaras sorjázásnál ezzel szemben a szárítás alapértelmezetten nem része a szállítási terjedelemnek: ahol az alkatrésznek szárazon kell továbbhaladnia, ott projektspecifikusan integráljuk.

Kérdések és válaszok

Gyakori kérdések a szárításról

Miért kell az alkatrészeket a tisztítás után szárítani?

Egy tiszta, de nedves alkatrész nincs kész. Maradéknedvesség a zsákfuratokban és furatokban, foltok a rászáradó maradványoktól, korrózió a fémtiszta felületeken – a szárítás a végén áll, és éppen ezért gyakran alábecsülik. Hogy mennyire száraznak kell lennie az alkatrésznek, azt nem a berendezés határozza meg, hanem az azt követő lépés.

Milyen szárítási eljárások léteznek?

Szárítási fokozatok gyakorlatilag minden tisztítóberendezéshez tartoznak – a kamrás tisztítóberendezéstől az átfutásos tisztítóberendezésen át a merítéses tisztítóberendezésig. A hagyományos szárítás mellett rendelkezésre áll a lefúvatás és a vákuumos szárítás, projekttől függően második szárítás is. Hogy melyik kombináció a célravezető, azt a méretezés dönti el.

Mikor van szükség vákuumos szárításra?

Fokozott szárítási követelmények és nagyon magas maradékszennyeződés-követelmények esetén – ott, ahol egy hagyományos szárítás maradéknedvességet hagyna a furatokban és zsákfuratokban. A vákuumos szárítás ennek során opció, nem önálló eljárás. Hogy az adott esetben szükség van-e rá, azt a méretezés dönti el; általános szabály nincs.

Hogyan szárítják a zsákfuratokat és a belső furatokat?

A zsákfuratok és furatok jelentik a kritikus esetet – ott marad meg a maradéknedvesség, ahová egy hagyományos szárítás nem ér el. Magas követelmény esetén erre a vákuumos szárítás a válasz. Ezért a szárítási követelmény önálló méretezési paraméter, nem utólagos kiegészítés: az alkatrész geometriájával, a maradékszennyeződés-követelménnyel és a ciklusidővel együtt kerül be a döntésbe.

Mi köze a szárításnak a vízminőséghez?

Több, mint gondolná. Ahol maradékmentességet követelnek meg, ott a vízminőség is meghatározza, hogy maradnak-e foltok a szárítás után – a vezetékes víz, a lágyított víz és a DI-víz eltérő mennyiségű maradványt hagy. A szárítási követelményt és a vízminőséget ezért együtt méretezzük, nem egymás után.

Miért nedvesek még az alkatrészeim a mosás után?

Mert a szárítás nincs az Ön geometriájára és az alkatrész helyzetére méretezve. A furatok és zsákfuratok támasztják a legmagasabb követelményeket – ott marad meg a maradéknedvesség. Hogy egyáltalán mennyi folyadék kerül a szárításba, az a munkadarab-befogón dől el: egy zsákfuratos alkatrész, amely vízszintesen fekszik a munkadarab-tartón, nem tud lecsepegni. Magas követelmény esetén a vákuumos szárítás az az opció, amely nem helyettesíti, hanem kiegészíti a hagyományos szárítást.

Alkalmazási esetek

Alkatrészek, amelyeken ez az eljárás eldől

5 kidolgozott feladat nevezi meg a szárítást lehetséges eljárásként. Hogy mi a döntő tényező az egyes esetekben, azt a saját oldaluk ismerteti.

Minden eset részletesen bemutatja a méretezési tényezőket, a lehetséges berendezéskoncepciókat és az eljárásokat – itt csak az áll, miről van szó.

Keresztfuratok és zsákfuratok

A zsákfuratok és a keresztfuratok éppen azok a pontok, ahová egy szórósugár nem jut el: azt találja el, amit lát.

Főtengely

A főtengely hosszú, kiegyensúlyozatlanságra érzékeny, és nehezen hozzáférhető furatai vannak – éppen ott ül a megmunkálásból származó olaj, hűtő-kenő folyadék és forgács.

Magas műszaki tisztaság

Nem maga a tisztaság a nehéz, hanem annak igazolása: egy olyan alkatrész, amely tiszta, de tisztasága nincs igazolva, igazolási kötelezettséggel működő gyártásban nem használható fel.

Meghatározott alkatrész-hőmérséklet

Az alkatrész tiszta és száraz – mégsem adható tovább: egy túl meleg alkatrész tömörségvizsgálatra nem alkalmas.

Szintén szárítással mint lehetséges eljárással: Többlépcsős tisztítási folyamat

Egyik eset sem vezet szükségszerűen szárításhoz. Hogy melyik eljárás lesz a megoldás, az a méretezési tényezők összjátékából adódik – az eljárás a méretezés eredménye, nem a kiindulópontja.

Közvetlen kapcsolat

CímITR GmbH powered by Zippel
Hauptstraße 31
93186 Pettendorf
Pettendorf bei Regensburg
Telefon+49 (0) 9409-777 3598
Fax +49 (0) 9409-777 3607