
Merítéses-szórásos berendezés
Ha egy alkatrésznek mindkettőre szüksége van: hozzáférhető külső felületekre és belső üregekre. Mindkét eljárás egy hermetikusan zárt kamrában zajlik, az adag pedig minden tengely mentén forog és billen.
„Nem tudjuk eltávolítani a sorját.” – és az alkatrész előtt még ott az első megmunkálási lépés.
1 · A kihívás
„Nem tudjuk eltávolítani a sorját.” · „Nem jönnek ki tisztán az alkatrészek.” · „Foltosak a darabok.” · „Nem stimmelnek a maradékszennyeződés-értékek.” · „Nem teljesül a tisztasági követelmény.”
Az utolsó mondat ebben az iparágban gyakran nem a saját minőségügytől, hanem a vevőtől érkezik. Aki az autóipar vagy a gépipar számára önt, örökli azok tisztasági követelményét – és teljesítenie kell azt, mielőtt az alkatrész elhagyja az üzemet.
2 · Milyen alkatrészekről van szó
Építettünk már berendezéseket sómagok kimosására. Ez nem a szokásos értelemben vett tisztítási lépés, hanem gyártási lépés: a mag betöltötte a feladatát, amint az alkatrész megdermedt – ezután pedig teljesen el kell távolítani az üregből. Ami visszamarad, az nem szennyeződés, hanem a szerszám maradványa.
Erre nincs szabványos berendezéstípus. A berendezés az üreg geometriája alapján készül, nem katalógus szerint.
Az alumínium és az alumínium nyomásos öntvény áll a középpontban. Acélt, rozsdamentes acélt, sárgarezet, rezet, cink nyomásos öntvényt és műanyagot ugyanúgy megmunkálunk – az anyag nem jelent korlátot. Hogy milyen anyagról és milyen anyagállapotról van szó, az a méretezést meghatározó tényezők egyike.
3 · Milyen követelmények következnek ebből
Két eredményt kell igazolni, nem egyet: maradék sorja – eltűnt-e a sorja? És maradékszennyeződés – tiszta-e a darab? Mindkét igazolás egyetlen kapcsolattartón keresztül fut, de nem mindkettő ugyanazon a kézen: a maradékszennyeződés-elemzést független, akkreditált vizsgálólaboratórium végzi, nem mi. Ez szándékos – ezen a számon múlik a jóváhagyásunk, és nem tőlünk kell származnia.
4 · Milyen megoldások adnak erre választ
Ha egy alkatrésznek mindkettőre szüksége van: hozzáférhető külső felületekre és belső üregekre. Mindkét eljárás egy hermetikusan zárt kamrában zajlik, az adag pedig minden tengely mentén forog és billen.
Ha a munkadarabot vagy az ömlesztett árut teljesen be kell meríteni a közegbe, hogy az minden területet biztonságosan elérjen.
Változó alkatrész-spektrum, több folyamatlépés egy zárt kamrában. Ömlesztett áru esetén általában elárasztásos tisztításként a kamrán belül.
Ahol nagy darabszámok jelentkeznek rövid ütemekben, és az alkatrész-spektrum a tervezéskor rögzített.
Ultrahanggal ott egészítünk ki, ahol merítéses és elárasztásos folyamatokat alkalmazunk. Beégett szennyeződések esetén keressen meg minket korán: a megvalósíthatóságot azelőtt tisztázzuk, hogy Ön tervezni kezdene – nem utána.
A nagynyomású vízsugár eltávolítja a sorjákat, és egyúttal ki is juttatja azokat az alkatrészből. Öntvényeknél éppen ez a lényeg: egy levált lemezke, amely az üregben marad, csak áthelyezte a problémát.
A lemezkék eltávolítására a lemezkesorjázás fogalmát használjuk – ez integrált robotrendszerekkel történik, bonyolult geometria és magas maradékszennyeződési követelmények esetén is. A nyomást a feladathoz méretezzük, nem katalógus alapján.
Éppen az alumíniumnál és a beégett maradványoknál a folyamatvegyszer is meghatározza az eredményt – csakúgy, mint a korrózióvédelmet és a passziválást. Saját tisztítóvegyszereket nem fejlesztünk és nem gyártunk. A megfelelő folyamatközegek kiválasztása azonban a projekttervezés része: kiválasztjuk őket, elismert vegyszergyártókkal közösen az Ön folyamatához hangoljuk, és integráljuk a berendezésbe.
És mindezek alatt érvényes: nincs rögzített szabály, hogy „X alkatrész → Y gép”. Az alkatrész geometriája, a szennyeződés típusa, a maradékszennyeződési követelmény, a darabszám, a ciklusidő, a gyártási koncepció, az automatizáltság foka, a munkadarab-befogó, a jövőbeli bővíthetőség és a gazdaságosság együttesen dönt.
5 · Miért tartozik össze a kettő
Aki a kettőt külön rendeli meg, annál az interfész éppen ott van, ahol a probléma keletkezik. Ahol a műszaki tisztaság túlmegy azon, amit a sorjázási folyamat magával hoz, ott egy teljes tisztítóberendezést kapcsolunk utána – ugyanarra az alkatrészre méretezve, ugyanazoktól a konstruktőröktől.
6 · Mikor beszélünk le róla
Szóráskor pedig szórási árnyék keletkezik. Sok zsákfurattal rendelkező, összetett geometriáknál a merítés és az elárasztás ad jobb eredményt.
7 · Hol állunk az öntészetben és a nyomásos öntésben
Már megvalósítva
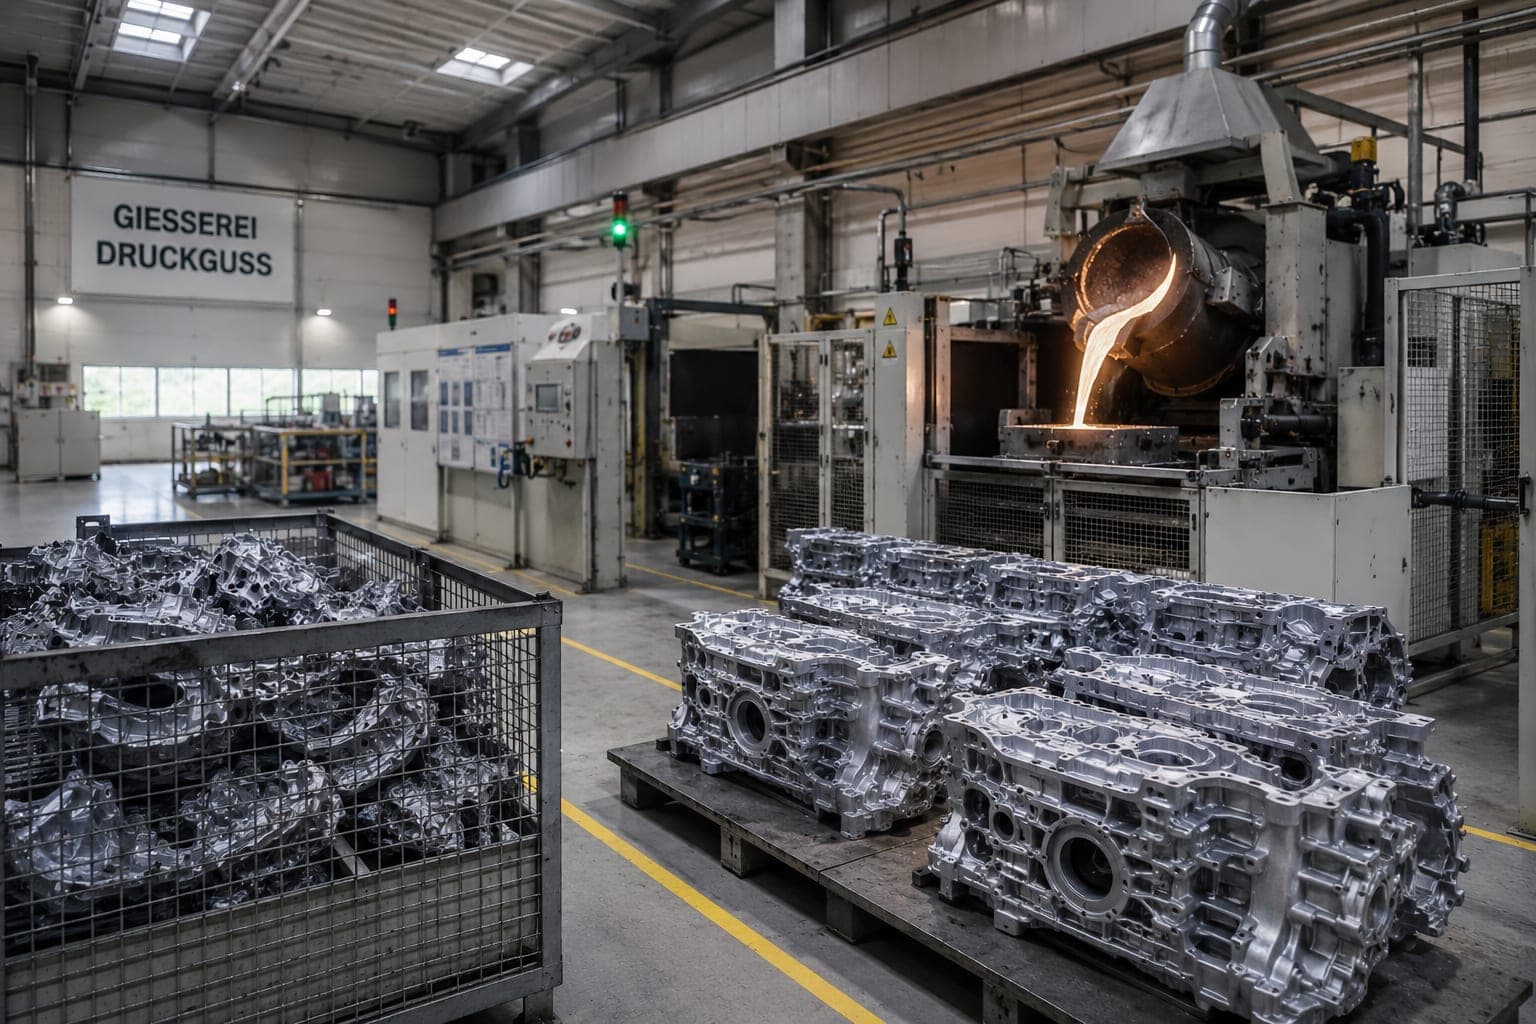
Ez nem az akvizíció véletlene, hanem az alkatrészek következménye. A sebességváltó-, szivattyú- és motorházak, valamint a szelepblokkok túlnyomórészt alumíniumból és alumínium nyomásos öntvényből készülnek – tehát itt születnek, mielőtt az autóiparban és a gépiparban beépítenék őket. Ahol ezeket az alkatrészeket öntik, ott öntési sorják és lemezkék keletkeznek. Ott áll az eljárás.
Ugyanaz az alkatrész, két nézőpont: ami itt nyersdarabként születik, az az autóiparról szóló oldalunkon megmunkálandó alkatrészként jelenik meg újra – az ellátási lánc másik oldaláról nézve.
8 · Szállítási terjedelem
Kérdések és válaszok
Alkalmazási esetek
Minden eset részletesen bemutatja a méretezési tényezőket, a lehetséges berendezéskoncepciókat és az eljárásokat – itt csak az áll, miről van szó.
Az alumínium nyomásos öntvényen a szennyeződés másként tapad, mint egy hűtő-kenő folyadék – és aminek ki kell jönnie az üregből, az egy olyan geometriában ül, amelyet éppen arra terveztek, hogy hozzáférhetetlen legyen.
Az öntési sorják és a lemezkék nem egy élen ülnek, hanem szétszórva – és később maguktól leválnak.
A hozzárendelés besorol – nem állít projektet. És semmit sem dönt el a berendezésről: hogy egy feladatnak milyen koncepcióra van szüksége, az a méretezési tényezők együtteséből adódik, nem az iparágból.