
Körasztalos tisztítóberendezések
A tisztítási folyamat elég gyors. A be- és kirakodás nem.
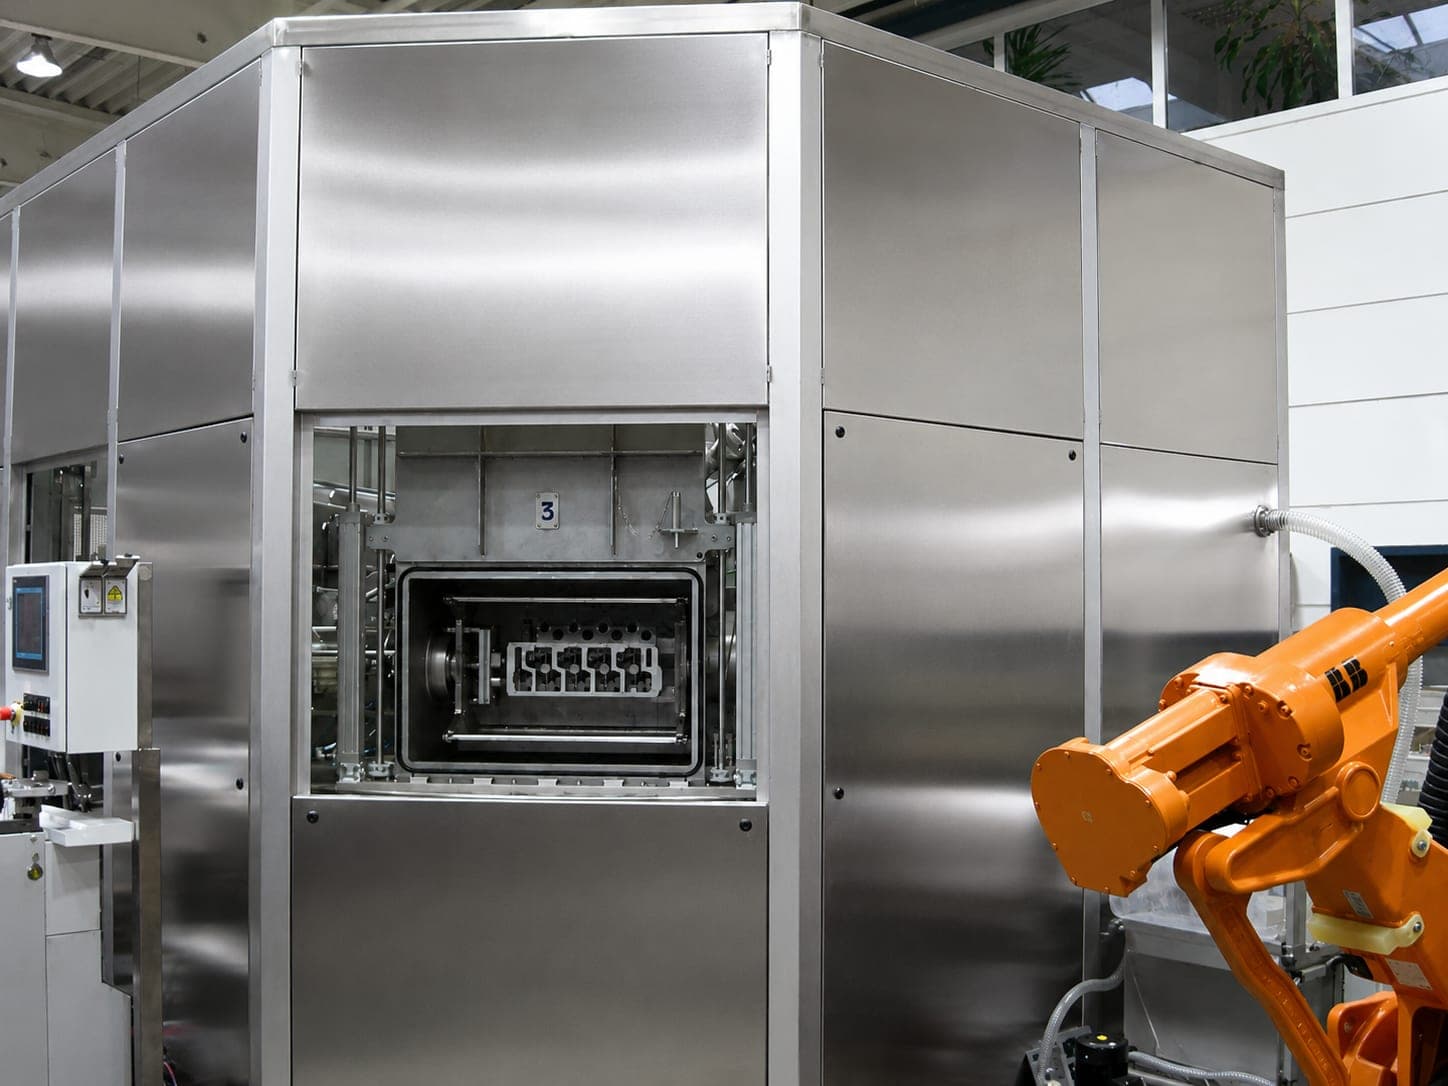
Mire készült
Az egyidejűség kérdése, nem a tisztítási teljesítményé
Rövid ciklusidők
Ennek a berendezéstípusnak a valódi előnye.Meghatározott sorozatgyártási folyamat
Változatlan folyamatsorrenddel.Csökkentett mellékidők
Párhuzamos be- és kirakodással.
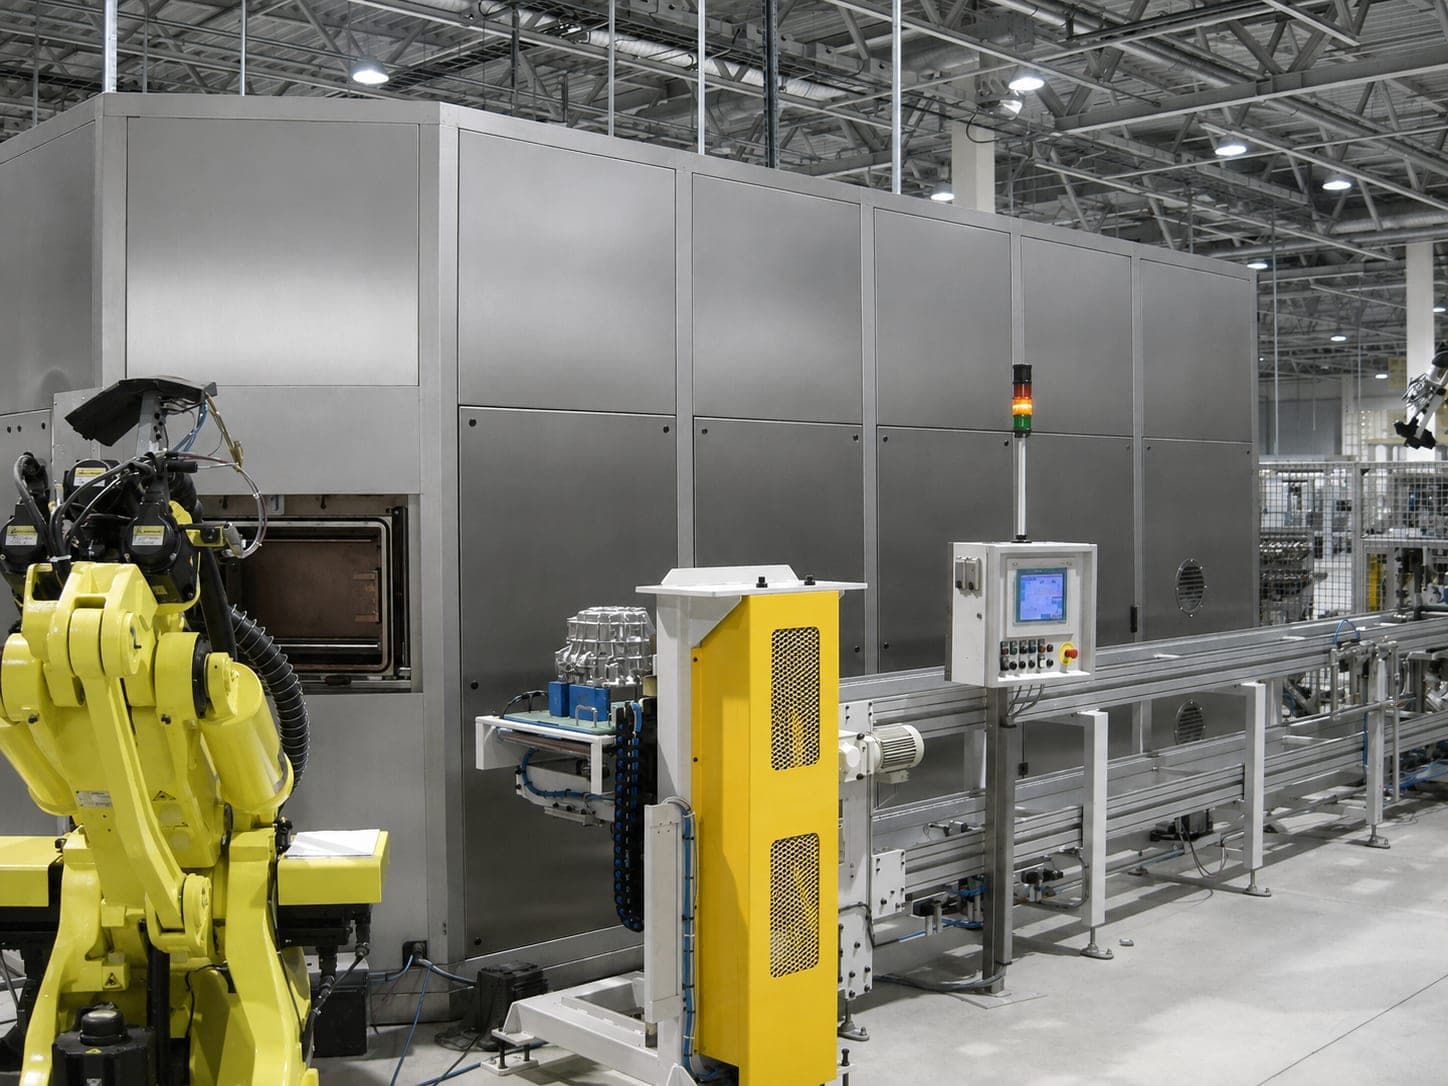
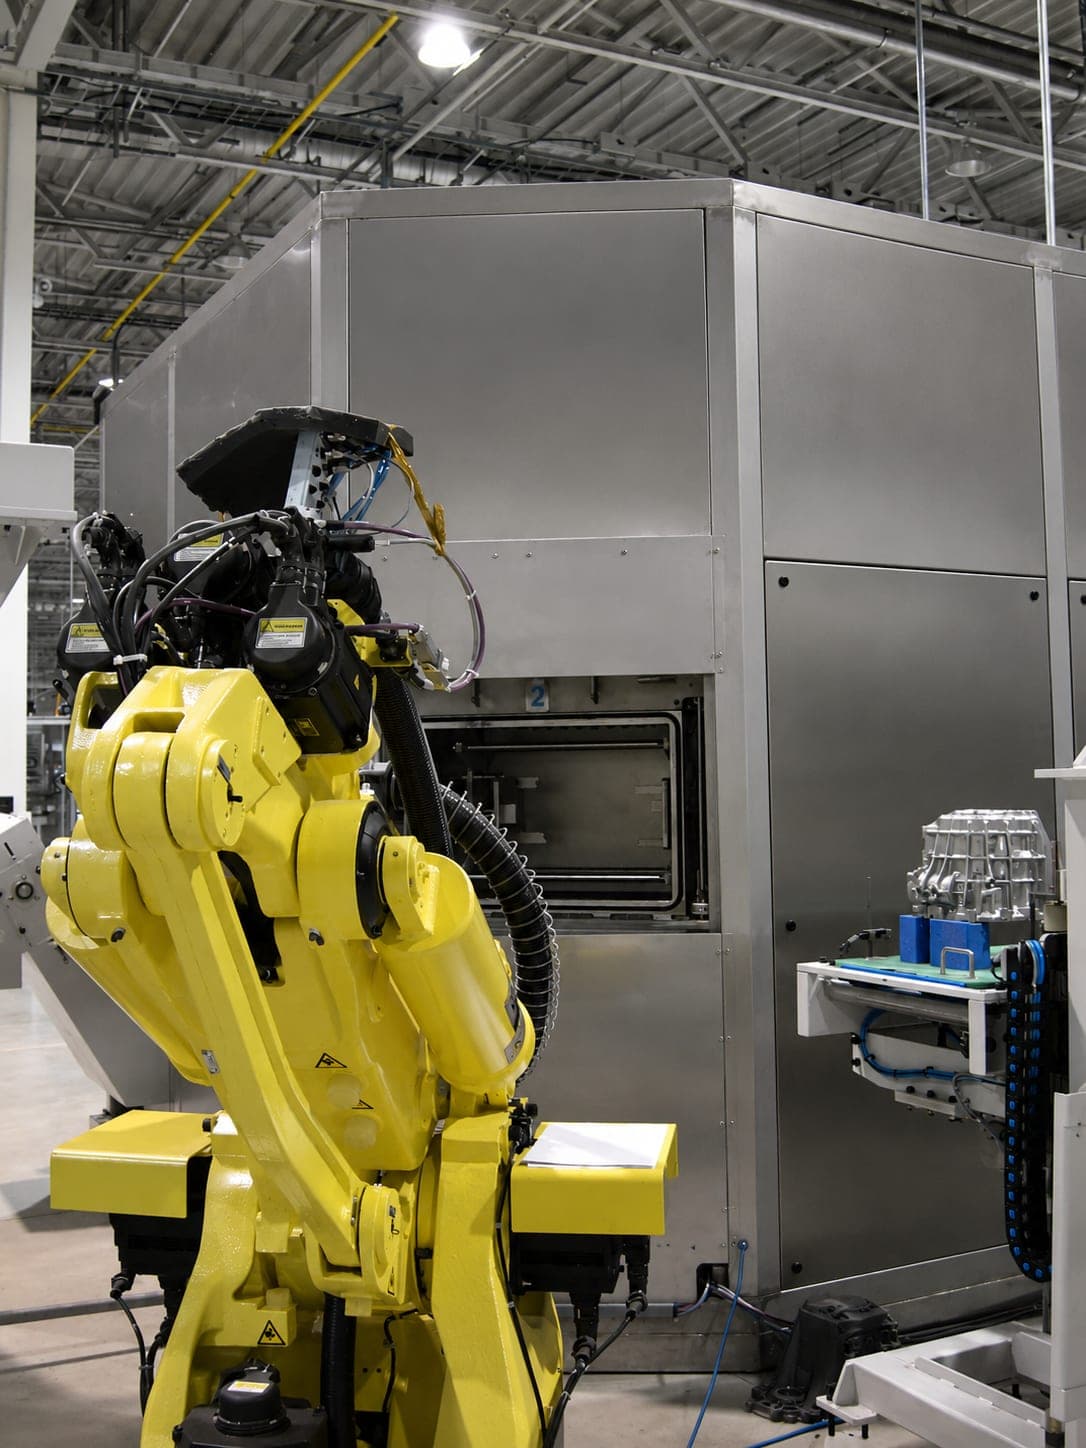
Miközben az állomásokon tisztítás, öblítés és szárítás zajlik, Ön a be- és kirakodási pozícióban már a következő alkatrészt készíti elő. Az átállási idő már nem része az ütemnek – kikerül belőle. Mivel a be- és kirakodás ugyanazon a helyen történik, a körasztalos berendezés különösen jól adagolható robottal: a robotnak csak egy pozíciót kell megközelítenie, nem kettőt.
Jellemző munkadarabok
Sorozatalkatrészek változatlan folyamatsorrenddel
Alumínium nyomásos öntvények és acélalkatrészek sorozatban, változatlan folyamatsorrenddel. Jellemző szennyeződések: olaj, emulzió, forgács, por.
Felépítés és működés
Több folyamatállomás egy forgóplatformon
- 1BerakodásEgyetlen pozícióban.
- 2TisztításTöbblépcsősre méretezve.
- 3ÖblítésIntegrált közegápolással.
- 4SzárításVákuum, hideg vagy forró levegő.
- 5KirakodásUgyanabban a pozícióban, mint a berakodás.
- 6Második öblítés vagy szárítása méretezéstől függőenA követelményektől függően.
- 7Lefúvatás vagy vákuumos szárítása méretezéstől függőenMagas szárítási követelmények esetén.
A folyamatok többlépcsősre méretezettek, a közegápolás integrált, a berendezés nagyrészt elszívott levegő nélkül működik.
Ennél a berendezéstípusnál két dolgot érdemes tudnia: az állomások száma konstrukciósan rögzített – a folyamatsorrend utólag nem bővíthető tetszőlegesen. És a leglassabb állomás határozza meg az összes többi ütemét. Éppen ezért itt a folyamatlépések felosztása a döntő méretezési szempont.
Konstrukciósan nagy pozicionálási pontosságra, kis helyigényű kompakt kialakításra, alacsony vízfogyasztásra és elfordulás ellen biztosított gyorszárakra méretezve.
Opcionális szerelési egységek
Szárítás
Vákuum, hideg vagy forró levegő.Vízkezelő berendezés
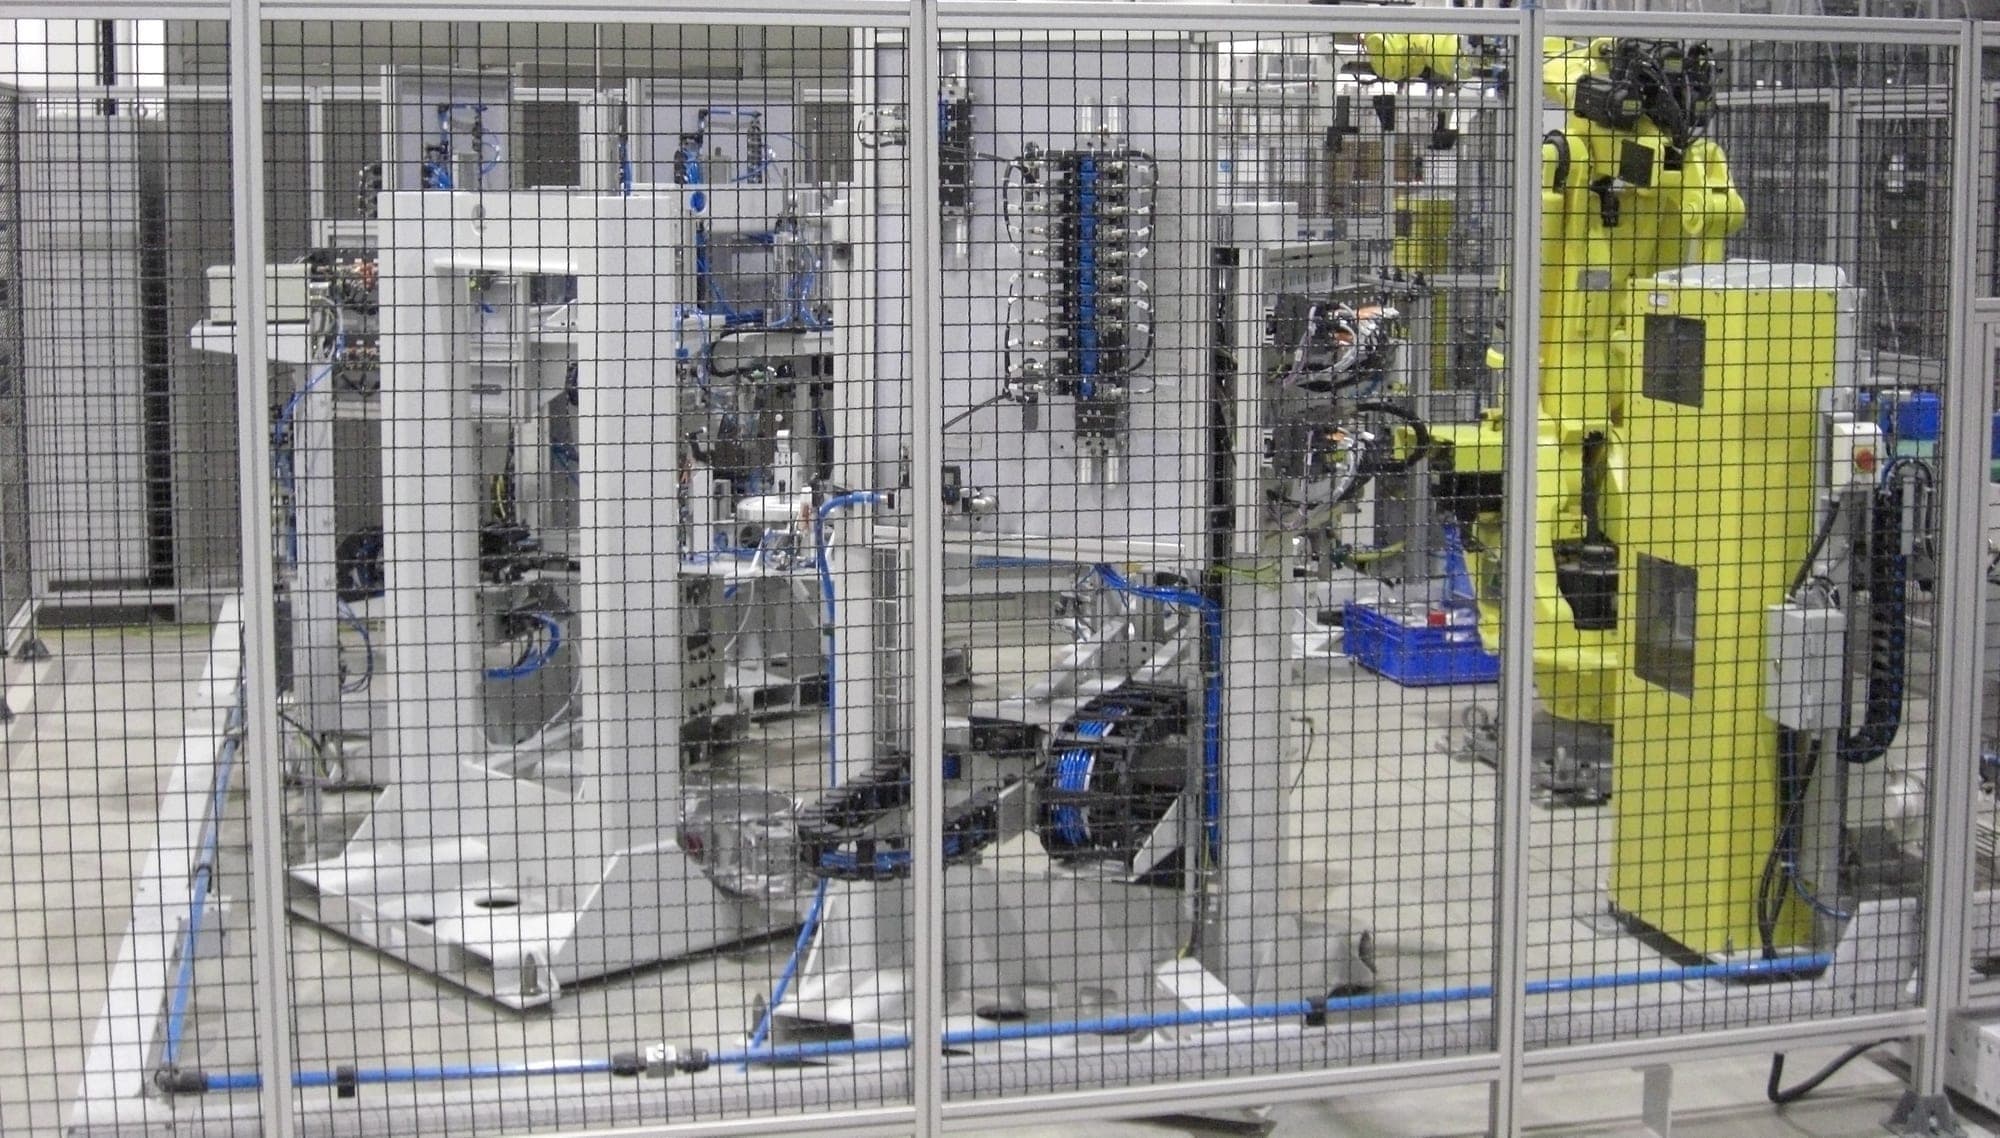
Automatizálás és szállítástechnika
Ne tévessze össze
Körasztalos tisztítás ≠ körasztalos sorjázás
Körasztalos tisztítóberendezésRT
- Megmunkálási folyamat
- Tisztítás
- Folyamatelv
- A munkadarab állomásról állomásra halad
Körasztalos vízsugaras sorjázóberendezésRT
- Megmunkálási folyamat
- Vízsugaras sorjázás
- Folyamatelv
- A munkadarab egy zárt megmunkálókamrában marad, a robot a cellán belül dolgozik
Amit az Ön számára méretezünk
Standard körasztalos berendezés nem létezik
Az Ön alkatrésze
Geometria, komplexitás, méret, zsákfuratok és átmenő furatok, anyag.A szennyeződés
Fajta, mennyiség, előírt maradékszennyeződés-értékek.Az Ön gyártása
Ciklusidő, az állomások száma és az állomásonkénti eljárás, be- és kirakodási koncepció, automatizálási fok, szárítás.Víz és közegek
Vegyszer-előírások, passziválás, vízminőség, vízkezelés, körfolyamatok.
Automatizálás
Robotos be- és kirakodásra építve
Mikor illik jobban egy másik berendezéstípus
A berendezéstípus a méretezés eredménye
Átfutásos berendezés
Ha a tisztítást gyártósorba kell integrálni, és az alkatrészeknek át kell futniuk rajta, vagy ha sok folyamatlépésre van szükség. Ott a zónák száma szabadabban választható.Kamrás berendezés
Ha az Ön alkatrészköre gyakran változik, vagy hosszabb ciklusidők is megengedettek.Merítéses berendezés
Ha az alkatrészt teljesen be kell meríteni.Vízsugaras sorjázás
Ha emellett sorját is el kell távolítani.
Szállítási terjedelem
Gyártási mélység és digitális berendezés-életciklus
Kérdések és válaszok
Gyakori kérdések a körasztalos berendezésről
Mi az a körasztalos tisztítóberendezés?
Átfutásos vagy körasztalos – mi a különbség?
Alkalmazási esetek
Alkatrészek, amelyeken ez a méretezés eldől
Minden eset részletesen bemutatja a méretezési tényezőket, a lehetséges berendezéskoncepciókat és az eljárásokat – itt csak az áll, miről van szó.
Hengerfej
A szórósugár azt találja el, amit lát – amit pedig nem lát, az csak a maradékszennyeződés-igazolásnál válik láthatóvá.
Sebességváltóház
A sebességváltóháznál a belső csatornák és a keresztfuratok metszéspontjai döntenek az eljárásról: szóráskor szórási árnyék keletkezik, nem minden felület érhető el. Minél összetettebb a geometria, annál inkább a merítés és az elárasztás jöhet szóba szórás helyett.
Hidraulikablokk
Egy hidraulikablokkot nemcsak beszerelnek, hanem közeg is áramlik át rajta – ami a csatornában marad, az a rendszerben marad.
Szelepblokk
A zsákfuratok és az elágazó csatornák pontosan azok a helyek, ahová a szórósugár nem jut el: azt találja el, amit lát.
Szintén körasztalos berendezéssel mint lehetséges koncepcióval: FőtengelyMagas műszaki tisztaságTöbb alkatrészváltozatTöbblépcsős tisztítási folyamat
Egyik eset sem vezet szükségszerűen körasztalos berendezéshez. Hogy melyik koncepció lesz a megoldás, az a méretezési tényezők összjátékából adódik – a berendezéstípus a méretezés eredménye, nem a kiindulópontja.
Közvetlen kapcsolat
Hauptstraße 31
93186 Pettendorf
Pettendorf bei Regensburg
Fax +49 (0) 9409-777 3607