
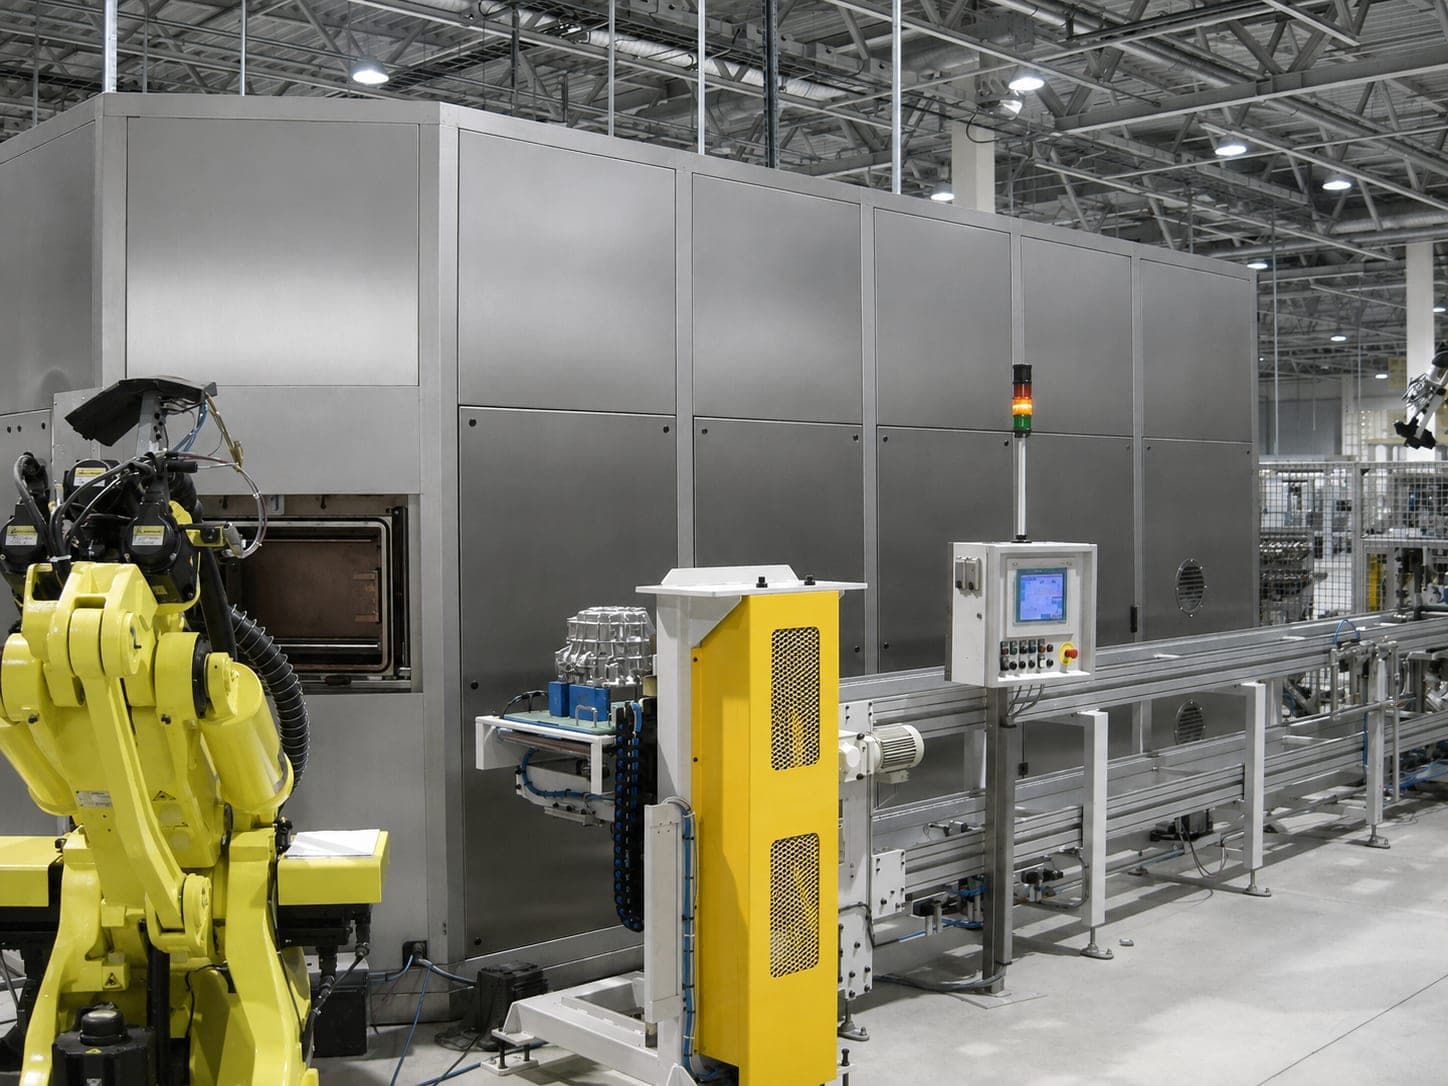
Körasztalos vízsugaras sorjázóberendezés
A sorjázási művelet rövid. Az ütem mégsem jön ki.
1 · A kihívás
Az idő nem a sorjázásnál vész el, hanem előtte és utána
Hol jelentkezik ez a probléma
Túlnyomórészt alumínium nyomásos öntvény.
Nincs rögzített szabványos sorjatípus – az alkatrész geometriája a mérvadó.
2 · A mérnöki megfontolás
Először azt tisztázzuk, hol vész el ténylegesen az idő
A szűk keresztmetszet a megmunkálási időben van
Akkor egy második robot a megoldás – robotcella két robottal.A szűk keresztmetszet a mellékidőben van (átállás, befogás)
Akkor egy olyan koncepció a megoldás, amely a kettőt párhuzamosan futtatja – a körasztalos elv.
Csak akkor építjük meg a berendezést, ha a mellék- és főidő aránya indokolja a körasztalos elvet. Ezt a konstrukció előtt számítjuk ki.
Egyebekben ugyanazokat a tényezőket értékeljük, mint minden sorjázási feladatnál: sorjatő · a sorjázandó helyek hozzáférhetősége · anyag · alkatrész-geometria · méret és tömeg · ciklusidő · maradékszennyeződési követelmény · munkadarab-befogó · automatizáltsági fok.
Az anyag ritkán a döntő tényező. Az alumínium, az acél, a rozsdamentes acél, a sárgaréz, a réz, a cink nyomásos öntvény és a műanyag egyaránt megmunkálható.
Miért marad ez egyedi megoldás
Az esetek többségében a három szabványos koncepció egyike a helyes választás. A körasztalos elv csak akkor éri meg, ha a mellékidő határozza meg az ütemet – és ez a kivétel, nem a szabály.
Akkor építjük, ha a projekt megkívánja. Az Ön számára ez több egyeztetést jelent az ajánlati szakaszban, mert több dolgot kell projektspecifikusan rögzíteni. Ez nem jelenti azt, hogy az elvet kevésbé uralnánk – a körasztalos elvet az ipari alkatrésztisztításban is alkalmazzuk.
3 · A gépkoncepció
A be- és kirakodás a megmunkálással párhuzamosan zajlik
A munkadarab a sorjázási folyamat alatt egy zárt megmunkálókamrában marad; a robot ezen a cellán belül dolgozik.
Ez az a különbség, amelyet ismerni kell – és pontosan fordítottja a körasztalos tisztítóberendezésnek:
Körasztalos vízsugaras sorjázóberendezésRT
- Megmunkálási folyamat
- Vízsugaras sorjázás
- Folyamatelv
- A munkadarab a zárt kamrában marad, a robot a cellában dolgozik
Körasztalos tisztítóberendezésRT
- Megmunkálási folyamat
- Tisztítás
- Folyamatelv
- A munkadarab folyamatállomásról folyamatállomásra halad
A fúvókák az eljárás szerszámai. Szabványos fúvókák, valamint saját fúvókageometriák, ha az alkalmazás megkívánja. Robotika: standard KUKA, alternatívaként ABB, FANUC, Yaskawa.
A vízkör zárt, a szűrés minden berendezés része. Biztonságtechnika kockázatértékelés alapján.
4 · Az eredmény – és annak igazolása
Két eredményt igazolunk
Mikor illik egy másik megoldás
A körasztalos elv a különleges eset, nem a kiindulópont
Robotcella egy robottal
A standard eset változó alkatrészeknél és összetett geometriáknál.Robotcella két robottal
Ha a megmunkálási idő a szűk keresztmetszet, nem az átállás.Stacioner vízsugaras sorjázóberendezés
Ha mindig ugyanaz az alkatrész fut rögzített befogási helyzetben.
Mikor nem a vízsugaras sorjázás a helyes választás
A vízsugaras sorjázás nem az optimális megoldás, ha az alábbi feltételek valamelyike fennáll:
Meghatározott élletöréseket vagy rádiuszokat kell kialakítani
Az eljárás eltávolítja a sorját, de nem helyettesíti a forgácsoló megmunkálást.Nagyon erősen tapadó vagy masszív sorják vannak jelen
Ezeket konstrukciós vagy gyártástechnológiai úton, más módon kell megszüntetni.A sorjázandó hely semmilyen megfelelő fúvókakoncepcióval nem érhető el
Az eljárás gazdaságilag nem észszerű
Például nagyon kis darabszámnál, vagy ha egy egyszerűbb sorjázási eljárás is elegendő.Egy másik eljárás jobban teljesíti a műszaki vagy gazdasági követelményeket
Szállítási terjedelem
Gyártási mélység és digitális berendezés-életciklus
Kérdések és válaszok
Gyakori kérdések a körasztalos sorjázóberendezésről
Mikor észszerű egy körasztalos sorjázóberendezés?
A körasztalos sorjázóberendezés a szabványos koncepcióik közé tartozik?
Alkalmazási esetek
Egy alkatrész, amelyen ez a méretezés eldől
Minden eset részletesen bemutatja a méretezési tényezőket, a lehetséges berendezéskoncepciókat és az eljárásokat – itt csak az áll, miről van szó.
Erősen sorjás alkatrészek
Az öntési sorják és a lemezkék nem egy élen ülnek, hanem szétszórva – és később maguktól leválnak.
Ez az eset nem vezet szükségszerűen a körasztalos sorjázóberendezéshez. Hogy melyik koncepció lesz, az a méretezési tényezők összjátékából adódik – a berendezéstípus a méretezés eredménye, nem a kiindulópontja.
Közvetlen kapcsolat
Hauptstraße 31
93186 Pettendorf
Pettendorf bei Regensburg
Fax +49 (0) 9409-777 3607