Ugrás a tartalomhoz

Nagy pontosságú vízsugaras sorjázás

„Nem tudjuk eltávolítani a sorját.”

Emögött ritkán áll eljárási probléma – sokkal inkább egy sorja, amely olyan helyen ül, ahová egyetlen szerszám sem fér hozzá: két furat metszéspontjában, egy elágazó alkatrész belsejében.
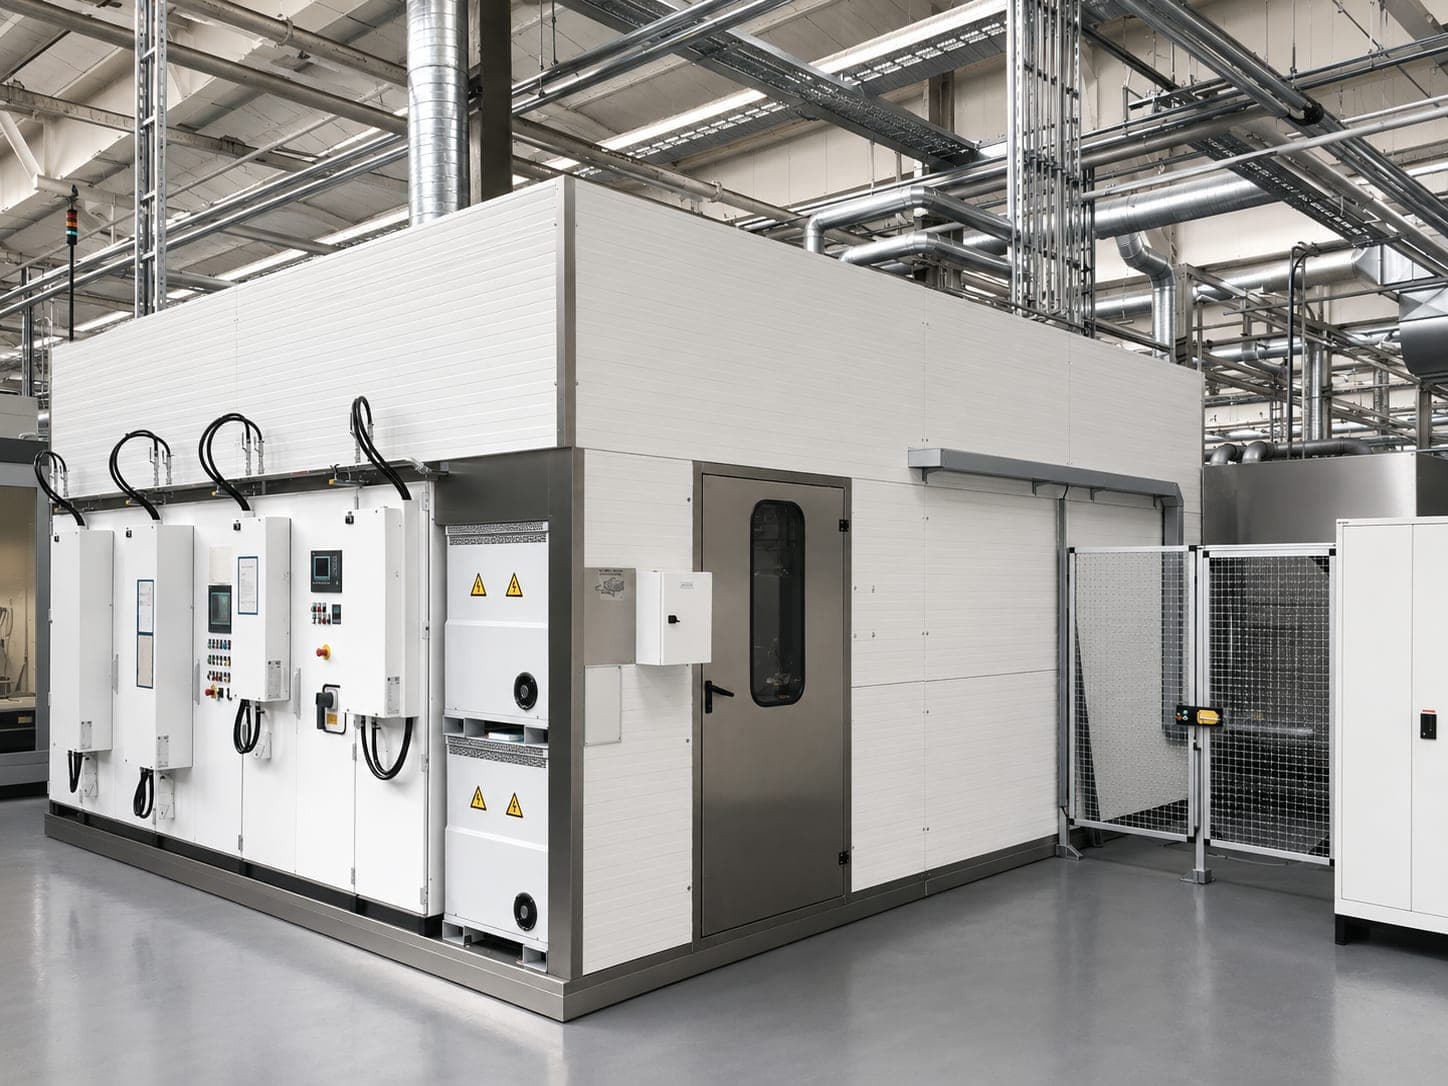
Zárt sorjázócella egy gyártócsarnokban: belmagasságig érő világos burkolat, balra előtte kapcsolószekrények sora kezelőpanelekkel, vészleállítóval és főkapcsolókkal, jobbra védőrácsos ajtó biztonsági kapcsolóval, felette a csarnok közegvezetékei

1 · A kihívás

A sorja ott ül, ahová nem fér hozzá szerszám

Sorja ott keletkezik, ahol az anyagot elválasztották vagy alakították – furatkilépéseknél, keresztfuratok és keresztező furatok metszéspontjainál, marási éleken. A külső felületen ez kezelhető. Egy elágazó alkatrész belsejében nem: egy kefének vagy egy marónak oda kellene elérnie, ahol két csatorna keresztezi egymást.

Egy visszamaradó sorja ritkán marad puszta alakhiba. Később leválik, és oda vándorol, ahol az alkatrész dolgozik – olaj- és hidraulikacsatornákba, szelepekhez, szivattyúkba és sebességváltókba. Egy csatornában levált sorja így nemcsak sorjázási, hanem maradékszennyeződési probléma is – ugyanaz a kérdés, amelyre minden tisztítóberendezésnek is választ kell adnia.

Amit az ügyfelek keresnek

  • Reprodukálhatóan biztonságos folyamat

    A kézi sorjázás működik, amíg a darabszám kicsi, és senki sem kér igazolást. Amint mindkettő megfordul, a minőség a napi formán múlik.
  • Alacsony maradékszennyeződés-értékek

    A levált sorja tisztasági probléma. A sorjázás és a maradékszennyeződés összetartozik.
  • Automatizálható folyamat

    Az ütem nem függhet a dolgozó kezek számától.
  • A belső sorják biztonságos eltávolítása

    Pontosan ott, ahová mechanikusan nem fér hozzá szerszám.

Milyen alkatrészekről van szó

Nem iparági lista, hanem egy közös jellemző: nem az a döntő, hogy melyik iparágban építik be az alkatrészt, hanem az, hogyan néz ki belülről – elágazó csatornák keresztfuratokkal és metszéspontokkal. A közös a sorjázási feladat, nem a kialakítás. A leggyakoribbak a sebességváltóházak, a szivattyúházak, a motorblokkok és az alumíniumházak.

SzelepblokkokHidraulikablokkokSebességváltóházakMotorblokkokSzivattyúházakTurbófeltöltő-házakKormányházak

Szinte mindig alumíniumból vagy alumínium nyomásos öntvényből – egy olyan anyagból, amely könnyen forgácsolható, ugyanakkor szívósan törik ki. Az anyag ennek ellenére nem korlát; azért a hangsúlyos terület, mert az alkatrészek alumíniumból készülnek, nem pedig azért, mert az eljárás erre korlátozódna.

Milyen sorjákról van szó

Fúrási sorjákKeresztfurat-sorjákKeresztező furatok sorjáiKilépési sorjákMarási sorjákÖntési sorjákLemezkék

A hét közül négy furatoknál vagy furatokban ül. Rögzített szabványos sorjatípus nincs – az alkatrész geometriája a mérvadó, nem a sorja megnevezése.

2 · Mikor ez a megfelelő eljárás

Ritkán egyetlen okból

A legtöbb projektben több ok is összeadódik – a műszaki tisztaság, a folyamatbiztonság és a gazdaságosság szinte mindig szerepet játszik.

Ez az oldal az ellenkező irányt is megmondja Önnek. Hogy hol nem ez az eljárás a helyes választás, az lejjebb, a 7. szakaszban olvasható – ugyanezen az oldalon, nem egy lábjegyzetben. Az, hogy a vízsugaras sorjázás nagy darabszámnál megtérül, nagyon kicsinél pedig nem, ugyanaz a megfontolás a két végéről nézve.

3 · Egy lépés kettő helyett

Ugyanaz a sugár leválasztja a sorját, és ki is viszi az alkatrészből

Ez nem kereszthivatkozás egy második ajánlatra, hanem az eljárás egyik tulajdonsága – és ezért előzi meg a gépre vonatkozó kérdést: megváltoztatja, miről kell dönteni, egy folyamatlépésről vagy kettőről.
  1. 1Sorja leválasztásaA nagynyomású sugár a tövénél oldja le a sorját.
  2. 2KihordásUgyanaz a sugár kiöblíti a csatornából.
  3. 3TisztításA maradékszennyeződést a méretezéstől függően ugyanabban a folyamatban távolítjuk el.
  4. 4Szárítása méretezéstől függőenProjektspecifikusan, ahol az alkatrész szárazon halad tovább.

A vízsugaras sorjázás az alkatrésztől és a folyamat méretezésétől függően lehetővé teszi, hogy a sorjázást és a tisztítást egyetlen kombinált gyártási lépésben végezzék el. Különösen magas műszaki tisztasági követelmények esetén utána tisztítóberendezés is beiktatható. Mindkét technológiát magunk fejlesztjük, és ugyanarra az alkatrészre méretezzük.

4 · Melyik gépkoncepció illik

Előbb a követelmény, aztán a koncepció

A kiválasztás projektspecifikusan, több kritérium alapján történik – darabszám, ciklusidő, munkadarabméret, automatizáltsági fok, alkatrész-geometria, a sorjázandó helyek hozzáférhetősége, folyamatkövetelmények és előírt tisztaság. A költségkeret tudatosan a műszaki kritériumok között szerepel, nem alattuk: egy olyan berendezés, amely műszakilag meggyőző, de nem térül meg, nem megoldás.

A három szabványos koncepció

Robotcella egy robottal

Rugalmasság – különböző alkatrészek, összetett geometriák, kis- és középsorozatok.

Robotcella két robottal

Megmunkálási teljesítmény – nagyon rövid ciklusidők, nagy termelési teljesítmény, párhuzamos megmunkálás.

Három koncepció, három érv, amelyek nem fedik egymást – éppen ezért ritkán egyértelmű a választás. Nálunk a robotos megoldás a standard; robot nélkül akkor méretezünk, ha a rögzített befogási helyzet és a gazdaságosság emellett szól. Ez megalapozott döntés, nem takarékos változat.
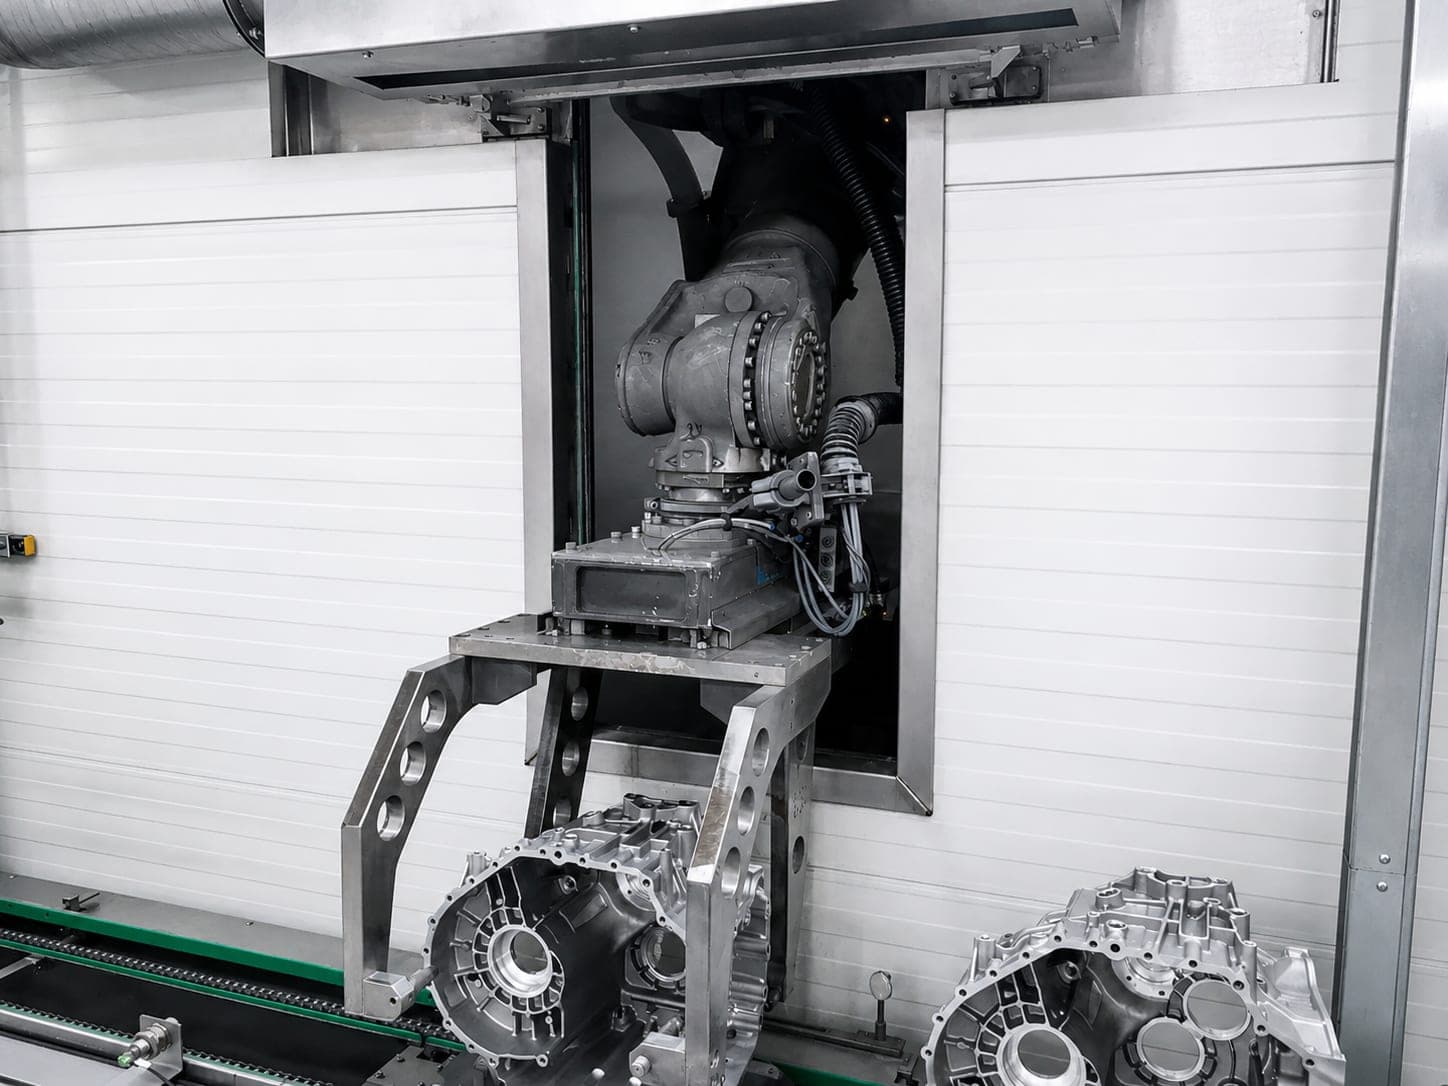
Egy sorjázócella kimenete: egy csuklókaros robot a nyitott zsilipen keresztül kifelé vezet egy alkatrészt, az előtte lévő szállítószalagon két alumíniumöntvény sebességváltóház áll
A robot a zsilipen keresztül vezeti ki az alkatrészt a cellából. Hogy egy alkatrészt így mozgatnak-e, vagy rögzítetten befogva marad, az egyike azoknak a tényezőknek, amelyekből a koncepció adódik – soha nem egyetlen tényező alapján dől el.
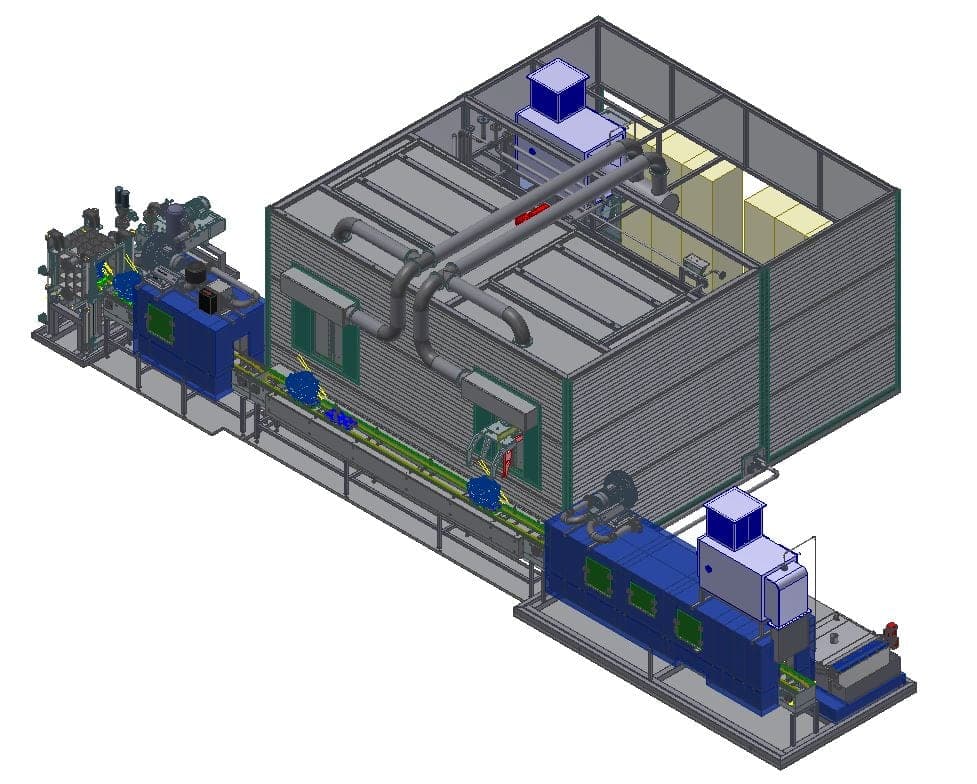
Egy vízsugaras sorjázóberendezés teljes CAD-ábrázolása: jobbra a burkolt megmunkálócella, balra előtte a nagynyomás- és közegtechnika saját alapkereten, közöttük a végighaladó szállítástechnika
Egy sorjázóberendezés több, mint a cella: a nagynyomás- és közegtechnika saját alapkereten áll, a szállítástechnika végighalad rajta. Hogy ebből mit hogyan méretezünk, az az alábbi nyolc tényezőből következik.

Amit projektspecifikusan méretezünk

Ha a koncepció megvan, nyolc tényező határozza meg a berendezést: alkatrész-geometria, anyag, sorjatő, a sorjázandó helyek hozzáférhetősége, ciklusidő, maradékszennyeződési követelmény, munkadarab-befogó és automatizáltsági fok. A sorjatő és a hozzáférhetőség az a kettő, amelyen a méretezés eldől: nem „a sorja” a feladat, hanem az, hogy hol indul, mennyire szilárdan ül – és hogy egy sugár eléri-e.

A nyomástartomány projekttől függően nagyjából 300 és 1500 bar között van; a szükségtelenül magas nyomást elkerüljük. A közeget is méretezzük – általában víz, a követelménytől függően korrózióvédelemmel, tisztítószerrel vagy adalékokkal. Minden további érték az árajánlatban születik meg: egyedi berendezésekhez nincsenek adatlapok.

Stacioner berendezés

Méretezve
Azonos munkadarabok, rögzített befogási helyzet
Az érv
Gazdaságosság azonos alkatrészeknél
Sorozat
Azonos alkatrészek

Egy robottal

Méretezve
Különböző alkatrészek, összetett geometriák
Az érv
Rugalmasság
Sorozat
Kicsitől közepesig

Két robottal

Méretezve
Nagyon rövid ütemek, nagy teljesítmény
Az érv
Megmunkálási teljesítmény
Sorozat
Nagy, párhuzamos
A sorjázási eljárás kiválasztása soha nem egyetlen jellemző alapján történik, hanem mindig a teljes folyamatkövetelmény alapján. Ez a kiválasztási segédlet tájékoztató jellegű, nem konfigurátor – a koncepció egy méretezés eredménye, nem besorolás.

5 · Tipikus alkalmazási esetek

Hol ül a sorja, és mi következik ebből

Hat feladat, ahogyan nap mint nap előfordulnak. Nem az alkatrész dönt a koncepcióról, hanem a sorjatő helyzete és az, ami a sorjázás után következik.

Hogy mi a döntő egy esetben, az a saját oldalán olvasható: a méretezési tényezők, a lehetséges berendezéskoncepciók és az eljárások részletesen.

Hengerfej

Kézi sorjázásnál minden eredmény más – ami egy próbadarabnál működik, az nem visz el egy sorozatot.

Sebességváltóház

A sorja a sebességváltóház belső csatornájában ül – ott, ahová mechanikusan semmilyen szerszám nem fér hozzá.

Hidraulikablokk

A csatornákat kifúrják, többszörösen metszik egymást, és minden metszéspontban sorja keletkezik.

Szelepblokk

Két furat metszéspontjában ül a sorja töve – oda semmilyen szerszám nem jut el, nem azért, mert túl nagy lenne, hanem mert nem vezet oda út.

Erősen sorjás alkatrészek

Az öntési sorják és a lemezkék nem egy élen ülnek, hanem szétszórva – és később maguktól leválnak.

Magas műszaki tisztaság

Igazolási kötelezettség alá eső alkatrész sorjázásakor a sorjának nemcsak el kell tűnnie – azt is igazolni kell, hogy eltűnt.

Ez a hat eset is csak tájékoztatás, nem kulcs. Ugyanaz a sorjatípus az alkatrész méretétől, a darabszámtól és a ciklusidőtől függően más gépkoncepciót igényelhet – a kiválasztás soha nem egyetlen jellemző alapján történik.

6 · Egyedi megoldás

Körasztal – ha nem a megmunkálás a szűk keresztmetszet, hanem az átállás

Körasztalos vízsugaras sorjázóberendezéseket projekttől függően valósítunk meg. Ezek nem tartoznak a három szabványos koncepcióhoz, mert más az érvük.

A körasztalos elvnél a be- és kirakodás a megmunkálással párhuzamosan zajlik – a mellékidő kiesik az ütemből. Ez akkor éri meg, ha az átállási és befogási idő a megmunkálási időhöz képest jelentős.

Körasztalos vízsugaras sorjázóberendezés

7 · Hol ütközik korlátokba az eljárás

A vízsugaras sorjázás nem automatikusan a legjobb megoldás

A vízsugaras sorjázás nem az optimális választás, ha az alábbi feltételek valamelyike fennáll:
  • Meghatározott élletörések vagy rádiuszok az előírások

    Az eljárás eltávolítja a sorját, de nem helyettesíti a forgácsoló megmunkálást – a sugár nem alakítja ki az élt.
  • Nagyon erősen tapadó vagy masszív sorják

    Ezeket konstrukciós vagy gyártástechnológiai úton, más módon kell megszüntetni.
  • A sorjázandó hely egyetlen fúvókakoncepcióval sem érhető el

    Hogy elérhető-e, azt nem a sorja mérete dönti el, hanem a geometria.
  • Gazdaságilag nem észszerű

    Például nagyon kis darabszámnál, vagy ha egy egyszerűbb sorjázási eljárás is elegendő.
  • Egy másik eljárás jobban teljesíti a követelményeket

    Műszakilag vagy gazdaságilag.

Az első és a harmadik pont az a kettő, amelyet az ajánlatkérés előtt érdemes ellenőrizni. Az anyag ritkán a döntő tényező: az alumínium, az acél, a rozsdamentes acél, a sárgaréz, a réz, a cink nyomásos öntvény és a műanyag egyaránt megmunkálható. Mondja el nekünk korán, mit tervez. Ha egy másik eljárás jobban illik, azt megmondjuk.

8 · Mi következik ezután

A sorjázás soha nem áll önmagában

A sorjázás egy lépés egy folyamatláncban. Ami előtte és utána történik – tisztítás, szárítás, vizsgálat, automatizálás –, az ugyanabba a méretezésbe tartozik.

9 · Hol üzemelnek sorjázóberendezéseink

Az iparág az alkatrészt követi

A sebességváltó-, szivattyú- és motorházak, valamint a szelepblokkok öntödékben és nyomásos öntéssel készülnek, és az autóiparban, illetve a gépiparban építik be őket. Ahol ezeket az alkatrészeket gyártják, ott sorják keletkeznek a belső csatornákban – és ott alkalmazzák az eljárást.

Már megvalósítva

AutóiparÖntödékNyomásos öntésGépiparRepülőgép- és űripar

Továbbra is az alkatrész a mérvadó, nem a gazdasági ágazat. Az eljárás nincs egyetlen iparághoz sem kötve: ahol egy alkatrész belül elágazó, és a sorja mechanikusan nem érhető el, ott méretezzük – függetlenül attól, melyik iparágban építik be.

10 · Szállítási terjedelem és igazolás

Két eredményt igazolunk: a maradék sorját és a maradékszennyeződést

Eltűnt a sorja – és tiszta az alkatrész? Mindkét igazolás egy kézből származik. Hogy az adott esetben milyen vizsgálati eljárásokat alkalmazunk, az a gépkoncepciók oldalain olvasható.

A szállítási terjedelmet projektspecifikusan határozzuk meg. A követelménytől függően magában foglalja a vízsugaras sorjázóberendezést, a szűrést, a vízkezelést, a szárítást, az automatizálást, a dokumentációt, a CE-megfelelőséget és a képzést. A szárítás alapértelmezetten nem része – ahol az alkatrésznek szárazon kell továbbhaladnia, ott projektspecifikusan integráljuk.

Kérdések és válaszok

Gyakori kérdések a vízsugaras sorjázásról

Mi a vízsugaras sorjázás?

Olyan eljárás, amely célzottan vezetett nagynyomású vízsugárral távolítja el a sorját – elsősorban ott, ahová szerszám nem fér hozzá. A sorja két furat metszéspontjában ül. Egy kefének vagy egy marónak oda kellene elérnie, ahol két csatorna keresztezi egymást. Ez nem lehetséges. Pontosan ezt a hiányt pótolja a sugár.

Hogyan lehet furatokat belülről sorjázni?

Nagynyomású vízsugaras sorjázással. A sorja két furat metszéspontjában ül – oda nem fér hozzá szerszám. Egy robot vagy egy rögzített fúvókarendszer vezeti a fúvókát a sorjázandó helyhez, keresztfuratokban és belső csatornákban is; ugyanaz a sugár leválasztja a sorját, és ki is viszi az alkatrészből. Hogy a hely elérhető-e egy fúvókakoncepcióval, azt az árajánlat előtt tisztázzuk.

Miért jelent egyáltalán problémát egy sorja az alkatrészben?

Egy visszamaradó sorja ritkán marad puszta alakhiba. Később leválik, és oda vándorol, ahol az alkatrész dolgozik – olaj- és hidraulikacsatornákba, szelepekhez, szivattyúkba és sebességváltókba. Egy csatornában levált sorja így nemcsak sorjázási, hanem maradékszennyeződési probléma is: ugyanaz a kérdés, amelyre minden tisztítóberendezésnek is választ kell adnia.

Milyen sorják távolíthatók el vízsugárral?

Fúrási sorják, keresztfurat-sorják, keresztező furatok sorjái, kilépési sorják, marási sorják, öntési sorják és lemezkék. A hét közül négy furatoknál vagy furatokban ül – pontosan ott, ahová szerszám nem fér hozzá. Rögzített szabványos sorjatípus nincs: az alkatrész geometriája a mérvadó, nem a sorja megnevezése.

Jellemzően milyen alkatrészekről van szó?

Szelepblokkok, hidraulikablokkok, sebességváltóházak, motorblokkok, szivattyúházak, turbófeltöltő-házak és kormányházak. A leggyakrabban sebességváltóházak, szivattyúházak, motorblokkok és alumíniumházak. Mindegyiknek ugyanaz a jellemzője: belső csatornák keresztfuratokkal és metszéspontokkal. A közös a sorjázási feladat, nem a kialakítás – ez nem iparági lista, és nem a konstrukcióra vonatkozó állítás.

Csak alumíniumnál működik a vízsugaras sorjázás?

Nem. Az alumínium azért a hangsúlyos terület, mert a tipikus alkatrészek – sebességváltó-, szivattyú- és motorházak, szelepblokkok – túlnyomórészt alumíniumból vagy alumínium nyomásos öntvényből készülnek. Az eljárás nem korlátozódik erre: az acél, a rozsdamentes acél, a sárgaréz, a réz, a cink nyomásos öntvény és a műanyag ugyanígy megmunkálható. Hogy az eljárás megfelelő-e, azt az alkatrész geometriája, a sorjatő, a hozzáférhetőség és a folyamatcél dönti el – ritkán az anyag.

Mikor jobb a vízsugaras sorjázás a mechanikus sorjázásnál?

Ha a sorja belül ül. A külső felületen a mechanikus sorjázás kezelhető – egy elágazó alkatrész belsejében nem. Ehhez jön még a gazdaságosság: a kézi sorjázás működik, amíg a darabszám kicsi, és senki sem kér igazolást. Amint mindkettő megfordul, a minőség a napi formán, az ütem pedig a dolgozó kezek számán múlik.

Lehet egy lépésben sorjázni és tisztítani?

Igen – az alkatrésztől és a folyamat méretezésétől függően. Ugyanaz a sugár, amely leválasztja a sorját, ki is viszi azt az alkatrészből; különben a levált sorja a csatornában maradna. Különösen magas műszaki tisztasági követelmények esetén utána tisztítóberendezés is beiktatható. Ez megváltoztatja, miről kell dönteni: egy folyamatlépésről kettő helyett.

Mikor nem a vízsugaras sorjázás a megfelelő eljárás?

A vízsugaras sorjázás nem az optimális megoldás, ha meghatározott élletöréseket vagy rádiuszokat kell kialakítani, ha nagyon erősen tapadó vagy masszív sorják vannak jelen, ha a sorjázandó hely semmilyen megfelelő fúvókakoncepcióval nem érhető el, ha az eljárás gazdaságilag nem észszerű – például nagyon kis darabszámoknál –, vagy ha egy másik eljárás jobban teljesíti a követelményeket. Az első és a harmadik pont az a kettő, amelyet az ajánlatkérés előtt érdemes ellenőrizni.

Kialakít a vízsugaras sorjázás meghatározott élletöréseket?

Nem. Az eljárás eltávolítja a sorját, de nem helyettesíti a forgácsoló megmunkálást. Akinek a követelményjegyzékében meghatározott élletörés szerepel, annak másik eljárásra van szüksége: a sugár eltávolítja a sorját, de nem alakítja ki az élt.

Melyik berendezéskoncepció illik az alkatrészemhez?

Ez előre nem rendelhető hozzá. Általánosan érvényes szabványos méretezés nincs, és a kiválasztás soha nem egyetlen jellemző alapján történik. A sorjatő és a hozzáférhetőség az a két tényező, amelyen a méretezés eldől: nem „a sorja” a feladat, hanem az, hogy hol indul, mennyire szilárdan ül – és hogy egy sugár eléri-e.

Milyen gépkoncepciók léteznek?

Három szabványos koncepció, mindegyik saját érvvel: a stacioner berendezés a gazdaságosságért azonos, rögzített befogási helyzetű alkatrészeknél, az egy robottal szerelt robotcella a rugalmasságért változó alkatrészeknél és összetett geometriáknál, valamint a két robottal szerelt robotcella a megmunkálási teljesítményért nagyon rövid ciklusidőknél. Három érv, amelyek nem fedik egymást – ezért ritkán egyértelmű a választás.

Mikor éri meg egy robotcella?

Ha rugalmasságra van szükség: különböző alkatrészek, összetett geometriák, kis- és középsorozatok. Nálunk a robotos megoldás a standard. Robot nélkül akkor méretezünk, ha a rögzített befogási helyzet és a gazdaságosság emellett szól – ez megalapozott döntés, nem takarékos változat.

Mi a különbség az egyrobotos és a kétrobotos robotcella között?

Az érv, nem a szám. Az egyrobotos cella a rugalmasságot képviseli – különböző alkatrészek, összetett geometriák, kis- és középsorozatok. A kétrobotos cella a megmunkálási teljesítményt: nagyon rövid ciklusidők, nagy termelési teljesítmény, párhuzamos megmunkálás. Akinek mindkettőre szüksége van, az méretezést kap, nem besorolást.

Milyen nyomásokat alkalmaznak a vízsugaras sorjázásnál?

Projekttől függően nagyjából 300 és 1500 bar közötti tartományban valósítunk meg berendezéseket. Hogy az Ön alkatrészének mire van szüksége, azt az anyag, a sorja geometriája, a sorjatő, az alkatrész geometriája és a kívánt eredmény dönti el. A szükségtelenül magas nyomást elkerüljük – az károsítja az alkatrészeket anélkül, hogy jobban eltávolítaná a sorját. A nagyobb nyomás nem jelent jobb minőséget.

Mivel dolgoznak – csak vízzel?

Általában vízzel dolgozunk, amely a követelménytől függően korrózióvédelemmel, tisztítószerrel vagy adalékokkal egészül ki. Hogy ezek közül mi észszerű, az az anyagból, a rákövetkező folyamatból és az előírt tisztaságból adódik. A közeg kiválasztása így a folyamat méretezésének része, nem a berendezés tulajdonsága.

A szárítás benne van a szállítási terjedelemben?

Alapértelmezetten nem. A szállítási terjedelmet projektspecifikusan határozzuk meg, és magában foglalhatja a vízsugaras sorjázóberendezést, a szűrést, a vízkezelést, a szárítást, az automatizálást, a dokumentációt, a CE-megfelelőséget és a képzést. Ahol az alkatrésznek szárazon kell továbbhaladnia, ott a szárítást projektspecifikusan integráljuk – ez a méretezés része, nem magától értetődő alkotóelem.

Hogyan automatizálhatom a kézi sorjázást?

Robot, vízsugaras sorjázás és automatizált munkadarab-kezelés kombinációjával. Az ok szinte mindig ugyanaz: a kézi sorjázás működik, amíg a darabszám kicsi, és senki sem kér igazolást. Hogy megtérül-e, azt előre megmondjuk – nagyon kis darabszámoknál a vízsugaras sorjázás gazdaságilag nem észszerű, és ilyenkor ezt meg is mondjuk.

Mely iparágak számára építenek sorjázóberendezéseket?

Már megvalósítva: autóipar, öntödék, nyomásos öntés, gépipar, valamint repülőgép- és űripar. Ez nem az ügyfélszerzés véletlene, hanem az alkatrészek következménye: a sebességváltó-, szivattyú- és motorházak, valamint a szelepblokkok öntödékben és nyomásos öntéssel készülnek, és az autóiparban, illetve a gépiparban építik be őket. Továbbra is az alkatrész a mérvadó, nem a gazdasági ágazat.

Közvetlen kapcsolat

CímITR GmbH powered by Zippel
Hauptstraße 31
93186 Pettendorf
Pettendorf bei Regensburg
Telefon+49 (0) 9409-777 3598
Fax +49 (0) 9409-777 3607

Az oldal szakmai felelőse: Kersten John – Senior Consultant, műszaki tisztaság