
Sorjázógép: stacioner vízsugaras sorjázóberendezés
Nagy darabszám, mindig ugyanaz az alkatrész – és mégis kézzel sorjáznak.
1 · A kihívás
A feladat itt nem a bonyolultság, hanem az ismétlődés
Hol jelentkezik ez a probléma
Túlnyomórészt alumínium nyomásos öntvény. Ehhez a koncepcióhoz ezek közül azok jöhetnek szóba, amelyek változatlan kivitelben és darabszámban futnak.
Milyen sorjákról van szó
A sugár mozgatható sugárvezetés nélkül is eléri a furatoknál és a furatokban lévő sorjákat – a fúvókát csak egyszer kell helyesen beállítani. Rögzített szabványos sorjatípus nincs; az alkatrész geometriája a mérvadó.
2 · A mérnöki megfontolás
A döntő kérdés: változik-e valami?
Ehhez értékeljük a sorjatövet, a sorjázandó helyek hozzáférhetőségét, az anyagot, az alkatrész geometriáját, a méretet és a tömeget, a ciklusidőt, a maradékszennyeződési követelményt, a munkadarab-befogót és az automatizáltsági fokot.
Az anyag ritkán a döntő tényező. Az alumínium, az acél, a rozsdamentes acél, a sárgaréz, a réz, a cink nyomásos öntvény és a műanyag egyaránt megmunkálható.
Egy mérlegelés, amelyet nyíltan felvetünk: ez a kialakítás a leggazdaságosabb, amíg az alkatrész változatlan – és a legkevésbé rugalmas, amint megváltozik. Ha előre látható, hogy új alkatrészek érkeznek, annak a döntésben a helye, nem az utólagos megbeszélésben.
Az ITR-nél a robotos megoldás a standard. Robot nélkül akkor méretezünk, ha a rögzített befogási helyzet és a gazdaságosság emellett szól – ez megalapozott döntés, nem rossz helyen történő spórolás. A stacioner berendezés teljes értékű szabványos koncepció, nem kényszermegoldás.
3 · A gépkoncepció
Rögzített fúvókarendszerek, egy alkatrészre egy helyzetben méretezve
A fúvókák ott helyezkednek el, ahol a sorjázandó helyek vannak – erre az egy alkatrészre, ebben az egy helyzetben méretezve. Szabványos fúvókákkal dolgozunk, és saját fúvókageometriákat tervezünk és gyártunk, ha az alkalmazás megkívánja.
Ezzel a mérnöki munka előrébb kerül. A robotcellánál a pályát programozzák, és az később módosítható. Itt a fúvókaelrendezést tervezik meg – ennek elsőre helyesnek kell lennie.
A befogókészülék itt nagyobb felelősséget visel, mint egyébként. Mivel a fúvókák rögzítettek, az alkatrésznek pontosan és ismétlési pontossággal ugyanabban a helyzetben kell ülnie. Egy eltérés, amelyet egy robot kompenzálni tudna, itt közvetlenül az eredményben jelenik meg. A standard a pneumatikus befogókészülék.
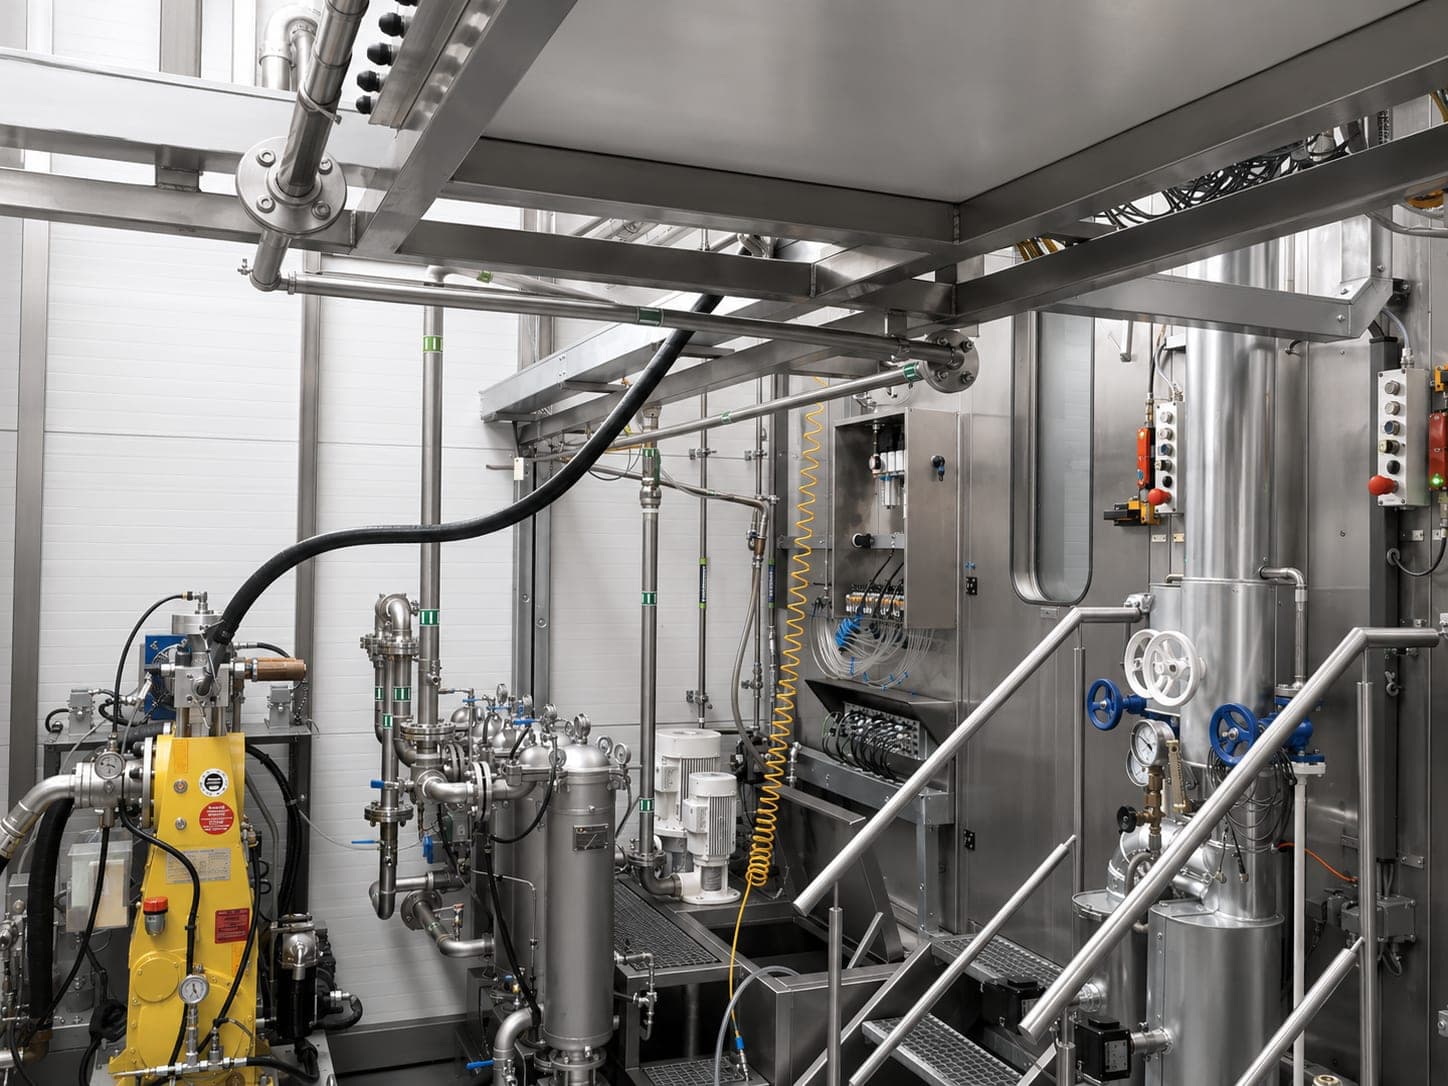
A vízkör zárt. A szűrés minden berendezés része; a további vízkezelést projekttől függően integráljuk. Biztonságtechnika kockázatértékelés alapján.
Hol bővíthető a koncepció
Vonalkód- és DataMatrix-rendszerek
Alkatrész-azonosítás és nyomon követhetőség.Automatikus berakodás
Összekapcsolás további berendezésekkel
Forgóasztal
Projekttől függően.
A látórendszer és a szerszámcserélő a robotcellák opciós kínálatához tartozik; hogy itt észszerűen alkalmazhatók-e, az egyedi eset kérdése.
4 · Az eredmény – és annak igazolása
Két eredményt igazolunk: a maradék sorját és a maradékszennyeződést
Egy rögzített folyamatnál a folyamatfelügyelet különösen hatékony: ha semminek sem szabad változnia, minden eltérés jelzés.
Mikor illik egy másik megoldás
A rögzített fúvókák egy alkatrészre vannak méretezve
Robotcella egy robottal
Amint különböző alkatrészeknek kell a berendezésen áthaladniuk, vagy a geometriák összetettek és a sorjázandó helyek szétszórtak.Robotcella két robottal
Nagyon rövid ciklusidők és nagy termelési teljesítmény esetén.Körasztalos vízsugaras sorjázóberendezés (egyedi megoldás)
Ha az átállási és befogási idő a megmunkálási időhöz képest jelentős.
Az eljárás korlátai
A vízsugaras sorjázás nem automatikusan a legjobb megoldás
Meghatározott élletörések vagy rádiuszok az előírások
Az eljárás eltávolítja a sorját, de nem helyettesíti a forgácsoló megmunkálást – a sugár nem alakítja ki az élt.Nagyon erősen tapadó vagy masszív sorják
Ezeket konstrukciós vagy gyártástechnológiai úton, más módon kell megszüntetni.A sorjázandó hely egyetlen fúvókakoncepcióval sem érhető el
Hogy elérhető-e, azt nem a sorja mérete dönti el, hanem a geometria.Gazdaságilag nem észszerű
Például nagyon kis darabszámnál, vagy ha egy egyszerűbb sorjázási eljárás is elegendő.Egy másik eljárás jobban teljesíti a követelményeket
Műszakilag vagy gazdaságilag.
Szállítási terjedelem
A szállítási terjedelmet projektspecifikusan határozzuk meg
Kérdések és válaszok
Gyakori kérdések a sorjázógépről
Mi a sorjázógép?
Mikor a stacioner sorjázóberendezés a helyes választás?
Hogyan épül fel egy stacioner sorjázóberendezés?
Alkalmazási esetek
Alkatrészek, amelyeken ez a méretezés eldől
Minden eset részletesen bemutatja a méretezési tényezőket, a lehetséges berendezéskoncepciókat és az eljárásokat – itt csak az áll, miről van szó.
Hidraulikablokk
A csatornákat kifúrják, többszörösen metszik egymást, és minden metszéspontban sorja keletkezik.
Szelepblokk
Két furat metszéspontjában ül a sorja töve – oda semmilyen szerszám nem jut el, nem azért, mert túl nagy lenne, hanem mert nem vezet oda út.
Erősen sorjás alkatrészek
Az öntési sorják és a lemezkék nem egy élen ülnek, hanem szétszórva – és később maguktól leválnak.
Egyik eset sem vezet szükségszerűen a stacioner sorjázógéphez. Hogy melyik koncepció lesz, az a méretezési tényezők összjátékából adódik – a berendezéstípus a méretezés eredménye, nem a kiindulópontja.
Közvetlen kapcsolat
Hauptstraße 31
93186 Pettendorf
Pettendorf bei Regensburg
Fax +49 (0) 9409-777 3607