
Ipari tisztítóberendezések alkatrésztisztításhoz
„Nem jönnek ki tisztán az alkatrészek.”
1 · A kihívás
Egyetlen telefonhívás sem egy géppel kezdődik
„Túl sok rajta az olaj.” · „Foltosak a darabok.” · „Nem stimmelnek a maradékszennyeződés-értékek.” · „Nem teljesül a tisztasági követelmény.”
Ritkán romlott el a régi berendezés. Többnyire a feladat változott meg, a berendezés pedig ugyanaz maradt – egy új járműprojekt, egy új alkatrész, egy új gyártási folyamat, egy új gyártósor vagy új minőségi követelmények nyomán. Hogy az alkatrészeket munkadarabnak, alkatrésznek vagy gépalkatrésznek hívják, ezen semmit sem változtat – a kérdés mindig ugyanaz: mit kell eltávolítani, és mit kell igazolni?
Egy kiváltó ok kilóg ebből a sorból: a használt alkatrészek felújítása – a remanufacturing. Aki mechanikus alkatrészeket újít fel, az nem frissen gyártott, hanem már üzemelt alkatrészt tisztít: a maradványok ilyenkor az üzemeltetésből, nem a gyártásból származnak. Ehhez is méretezünk tisztítóberendezéseket.
Amit el kell távolítani
Olaj, emulzió, forgács, por, sorja, maradékszennyeződés. A zsírtalanítás ennek során a feladat része, nem külön berendezéstípus – nálunk egy zsírtalanító berendezés olajra és emulzióra méretezett tisztítóberendezés. A beégett szennyeződések jelentik a legnehezebb esetet – akinél ilyen előfordul, jelezze korán.Ahol műszakilag nehézzé válik
Összetett geometriák, sok zsákfurat, sok átmenő furat. Nem a szennyeződés mennyisége a probléma, hanem az a hely, ahová a közegnek el kell jutnia.Amit igazolni kell
Maradékszennyeződés-értékek, műszaki tisztaság, ragaszthatóság, gyártási kapacitás, ciklusidő. Gyakran nem maga a tisztítás a cél, hanem az utána következő lépés.
2 · A mérnöki megfontolás
Nincs olyan merev szabály, hogy „X alkatrész → Y gép”
A · Az alkatrész
A geometria és annak összetettsége, méret, zsákfuratok, átmenő furatok, anyag, ömlesztett áru vagy egyedi alkatrész.B · A szennyeződés
Fajta, mennyiség és az elvárt maradékszennyeződés-értékek.C · A gyártás
Ciklusidő, gyártási mennyiség, szárítási követelmény – és hogy szükséges-e emellett sorjázás is.D · Víz és közegek
Vegyszerekre vonatkozó előírások, passziválás, vízminőség, vízkezelés, körfolyamatok és visszanyerés.
A víz önálló méretezési terület, nem tartozék
Hogy milyen vízminőség szükséges, azt nem a berendezés, hanem az Ön gyártása dönti el. Városi víz, lágyított víz vagy DI-víz – a választás a maradékszennyeződésre vonatkozó követelménytől, az alkatrésztől, az anyagtól, a következő folyamattól és a folyamatbiztonságtól függ. Az, hogy a tisztítás után ragasztanak, bevonatolnak vagy festenek-e, alapvetően megváltoztatja a követelményt. Szükség esetén a teljes vízkezelést méretezzük és integráljuk – fordított ozmózis, bepárlók, vízkezelő rendszerek. Szabványos felszereltség nincs; a kiválasztás a méretezést követi.
Ugyanezen a szinten helyezkedik el a munkadarab-befogó is. Nemcsak a méretezésben szerepel, hanem magában az eljárás kiválasztásában is: hogy elegendő-e a szórás, vagy meríteni kell, az attól is függ, hogyan tartják az alkatrészt.
Mikor nem javasoljuk
Nincsenek oldószeres berendezések
Ez nem kapacitáskihasználtsági kérdés, hanem portfóliódöntés.Irreálisan alacsony maradékszennyeződési követelmények
A leggyakoribb ok, amiért egy feladat így nem oldható meg. Ezt az ajánlat előtt mondjuk meg, nem az átvétel után.Beégett szennyeződések
A műszakilag legnehezebb eset – hogy megvalósítható-e vagy sem, azt a helyszíni felmérés dönti el, nem az értékesítési anyag.
Műszaki okokból alapvetően nem utasítunk el projekteket általánosságban. Ha nemet mondunk, az inkább a kapacitáson vagy a gazdaságosságon múlik – és akkor ezt Önnek is így mondjuk meg.
3 · A megoldási koncepció
Az alapfolyamat szinte minden berendezésnél ugyanaz
- 1TisztításSzórás, merítés vagy elárasztás – önállóan vagy kombinálva.
- 2ÖblítésA különálló tartályok megakadályozzák a keveredést.
- 3SzárításKeringtetett levegő vagy infravörös.
- 4Második öblítés vagy szárítása méretezéstől függőenA követelménytől függően.
- 5Lefúvatás vagy vákuumos szárítása méretezéstől függőenMagas szárítási követelmények esetén.
Az ipari alkatrésztisztítás eljárásai
Minél összetettebb a geometria, és minél több a furat és a zsákfurat, annál inkább a merítés és az elárasztás jöhet szóba a szórás helyett. Szórásnál szórási árnyék keletkezik – nem minden felület érhető el. Az ultrahang és a vákuumos szárítás opciók, nem eljárások: egy opció kiegészít egy eljárást, de nem helyettesíti.
Elárasztásos tisztítás
Nehezen elérhető területek – a közeget nagy térfogatárammal vezetik a munkadarab fölé és köré.
Ha sorja is jelen van, a vízsugaras sorjázás a jobb megoldás. Az air-blow a megmunkálási sorrenden belül előtisztít – Air-blow rendszerek
Az alkatrésztisztító berendezések kivitelei
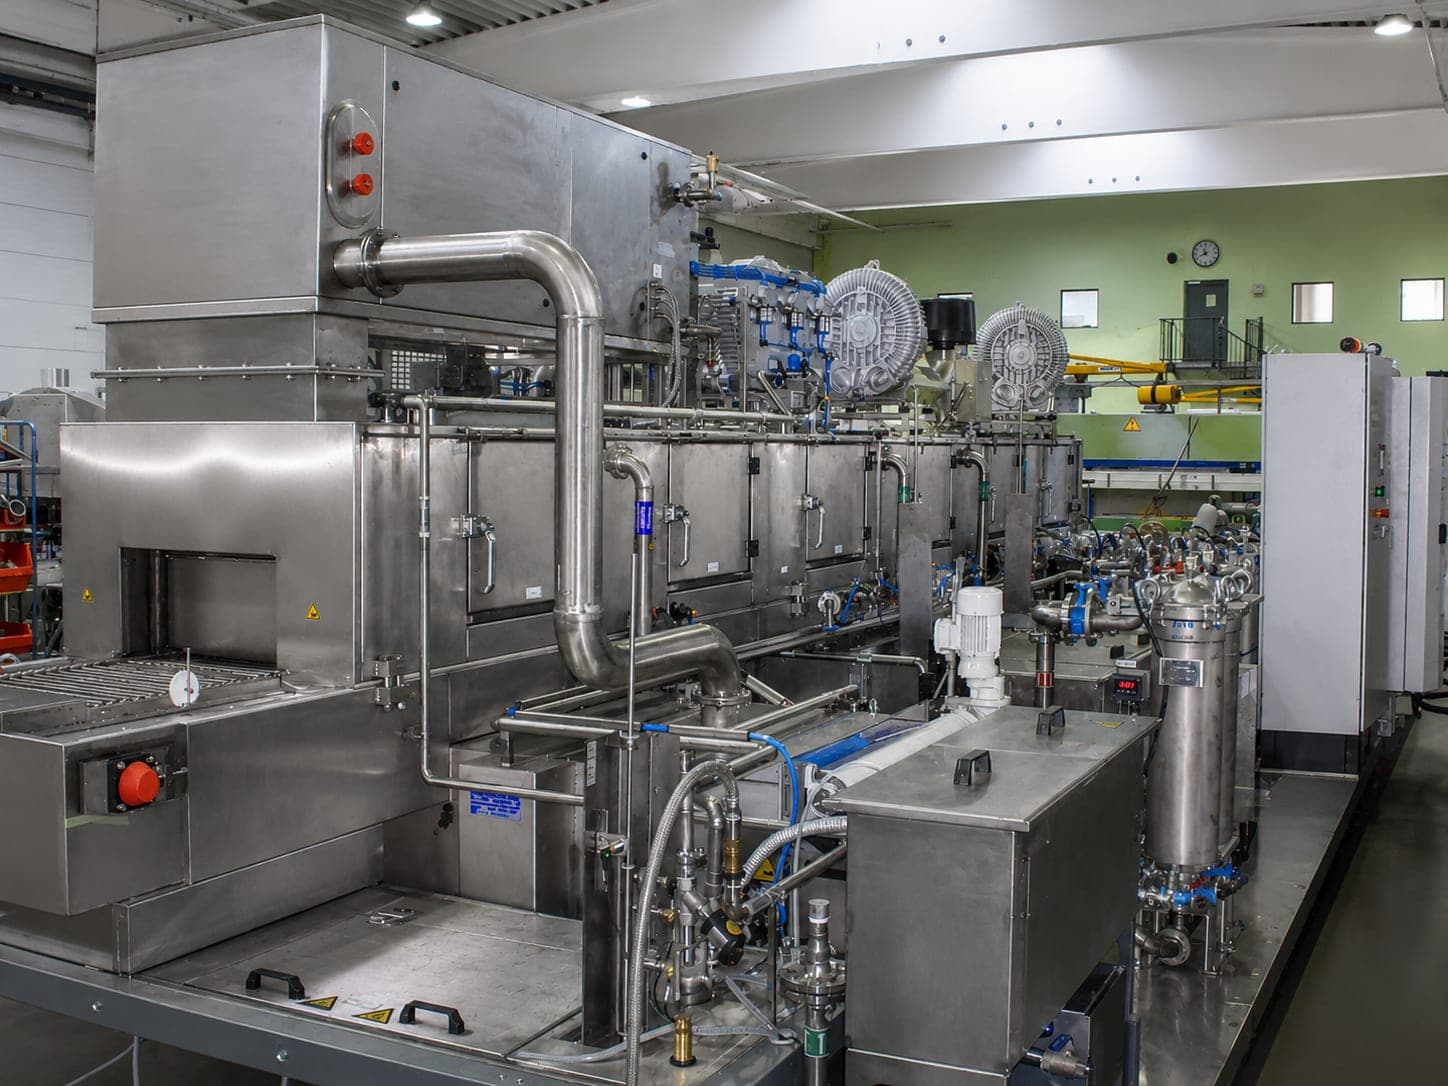
Kamrás tisztítóberendezések
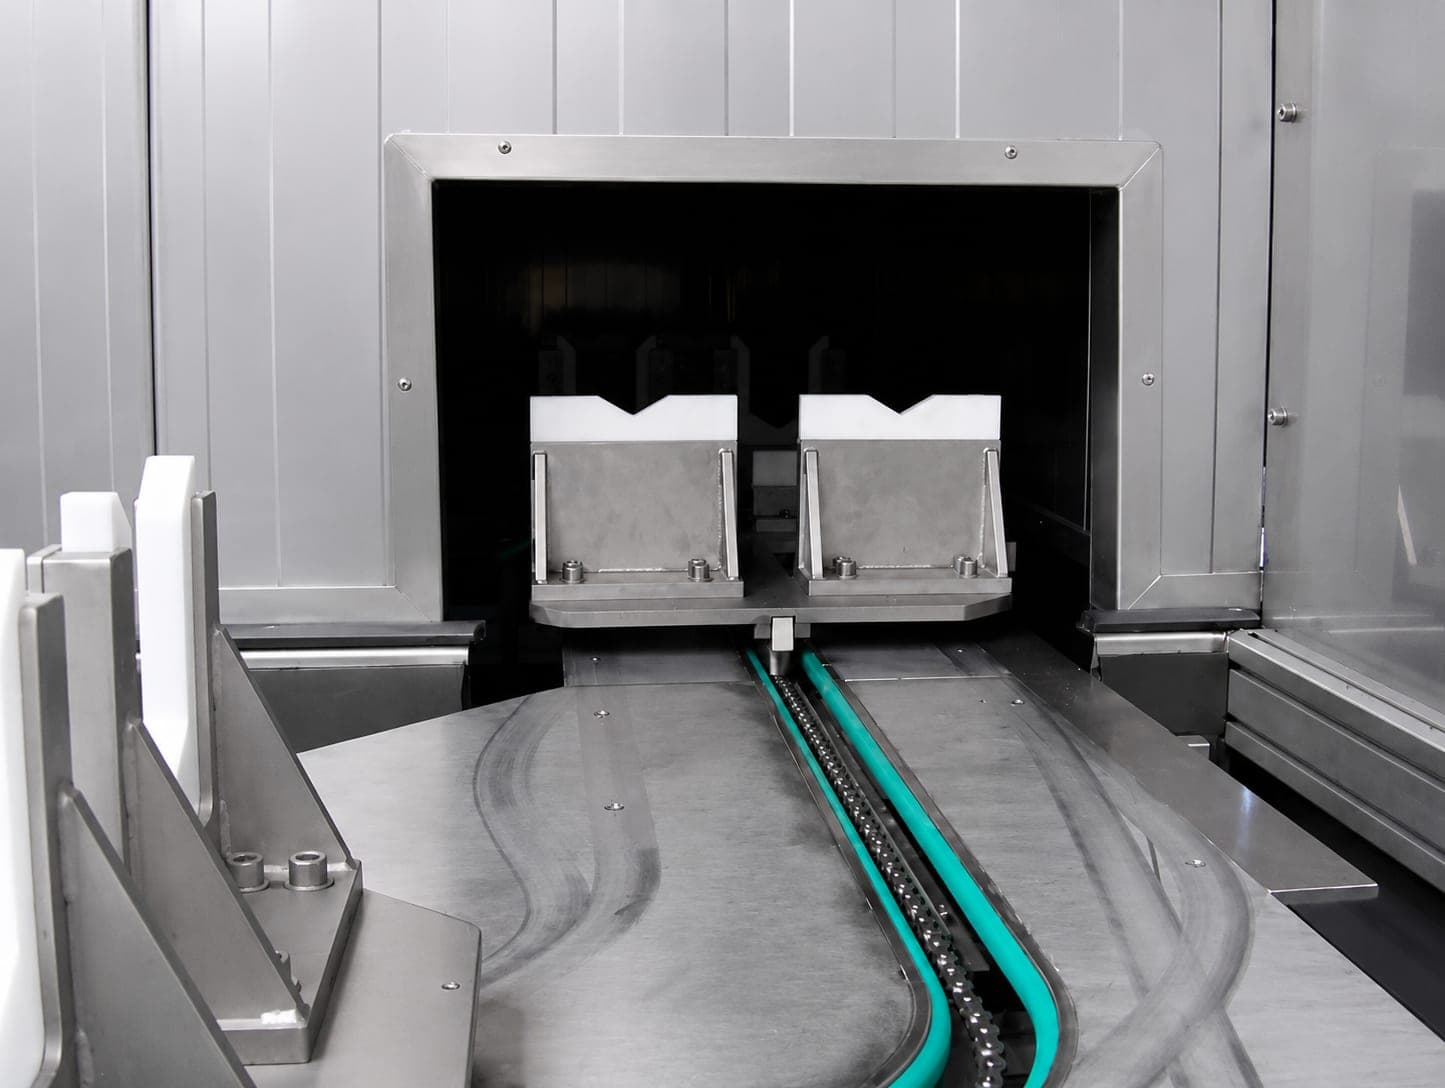
Rugalmasság – változó alkatrészek, kis és közepes darabszám, ciklusonként több perces nagyságrendű ütemidő.
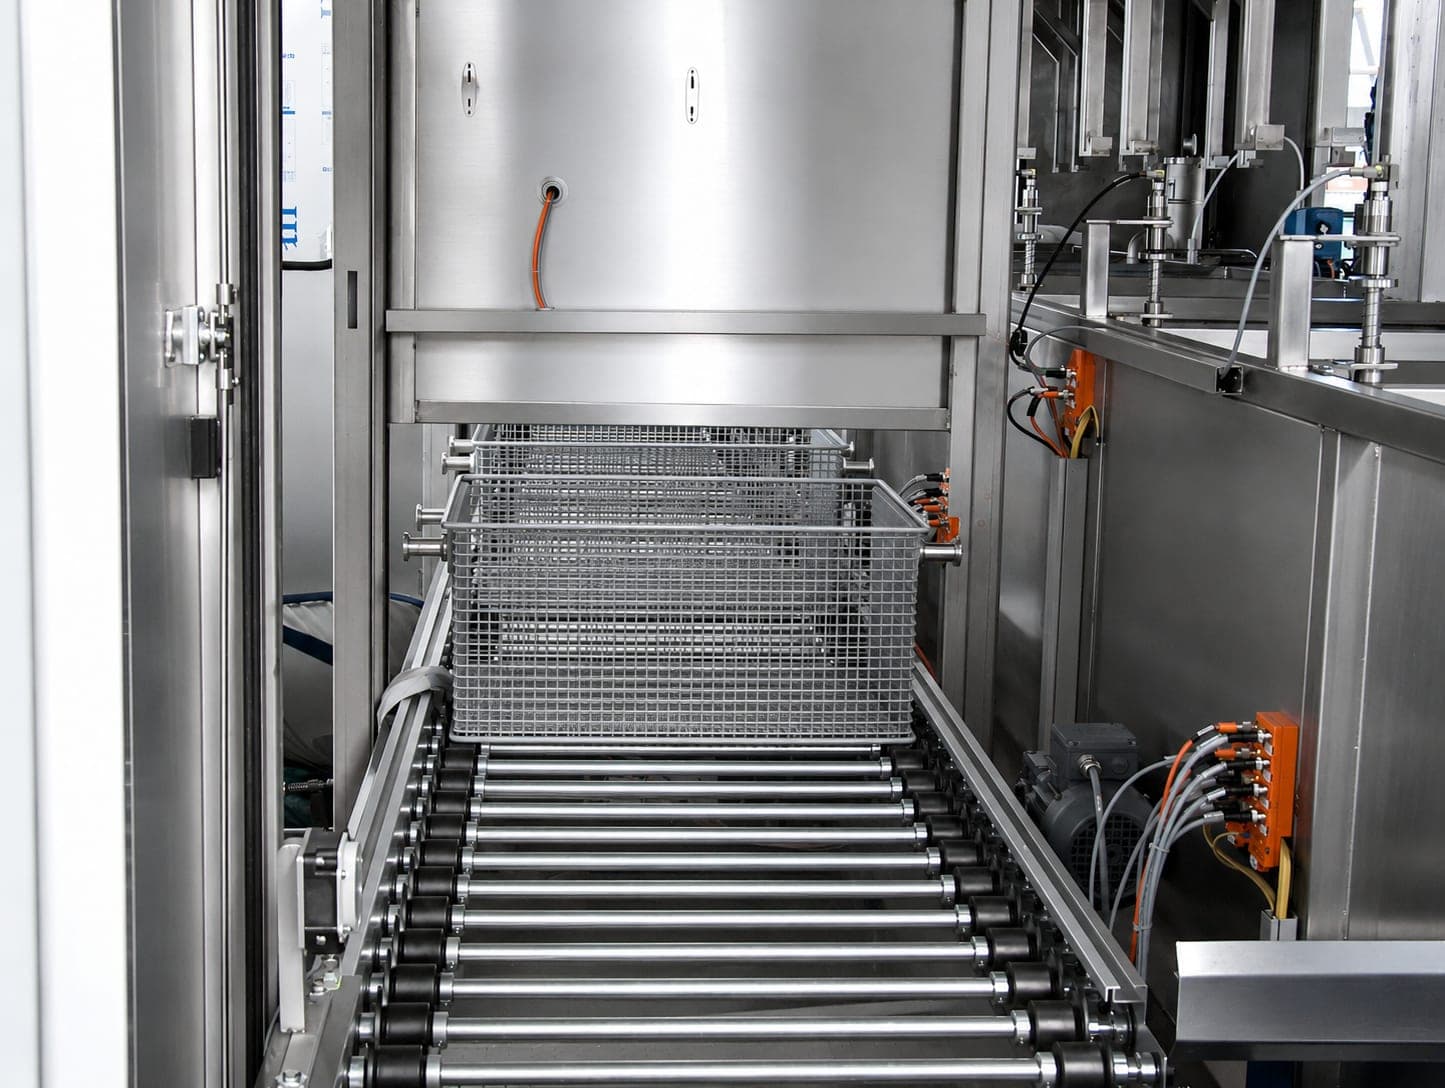
Átfutásos tisztítóberendezések
Áteresztőképesség – nagy darabszám definiált alkatrész-spektrum mellett, folyamatos áramlás, másodperces nagyságrendű ütemidő.
Körasztalos tisztítóberendezések
Ütem meghatározott sorozatgyártási folyamat mellett – a be- és kirakodás a megmunkálással párhuzamosan zajlik, a mellékidő kiesik az ütemből.
Merítéses tisztítóberendezések
Teljes bemerítés – ha a közegnek biztosan el kell érnie az összes területet.
Merítéses-szórásos berendezések
Kombináció – a hozzáférhető felületeket szórással, a nehezen elérhetőket merítéssel kezeljük.
Egyedi berendezések
Ha egyetlen kivitel sem megfelelő – teljes egészében a feladat alapján fejlesztve.
Két gyakran összetévesztett megkülönböztetés
Átfutásos berendezésZD
- Honnan ered a rövid ütemidő
- Folyamatos áramlás a gyártósorban
- Előfeltétel
- Azonos jellegű alkatrészek
- A munkadarab mozgása
- Áthalad a berendezésen
Körasztalos berendezésRT
- Honnan ered a rövid ütemidő
- A be- és kirakodás a megmunkálással párhuzamosan zajlik
- Előfeltétel
- Meghatározott sorozatgyártási folyamat
- A munkadarab mozgása
- Folyamatállomásról folyamatállomásra halad
Merítés
- Mikor
- A munkadarabot teljesen be kell meríteni a közegbe
- Ömlesztett áru
- Lehetséges
Elárasztás
- Mikor
- A közeget nagy térfogatárammal vezetik a munkadarab fölé és köré
- Ömlesztett áru
- Lehetséges
4 · Jellemző alkalmazási esetek
Min múlik a döntés az egyes esetekben
Hogy mi a döntő egy esetben, az a saját oldalán olvasható: a méretezési tényezők, a lehetséges berendezéskoncepciók és az eljárások részletesen.
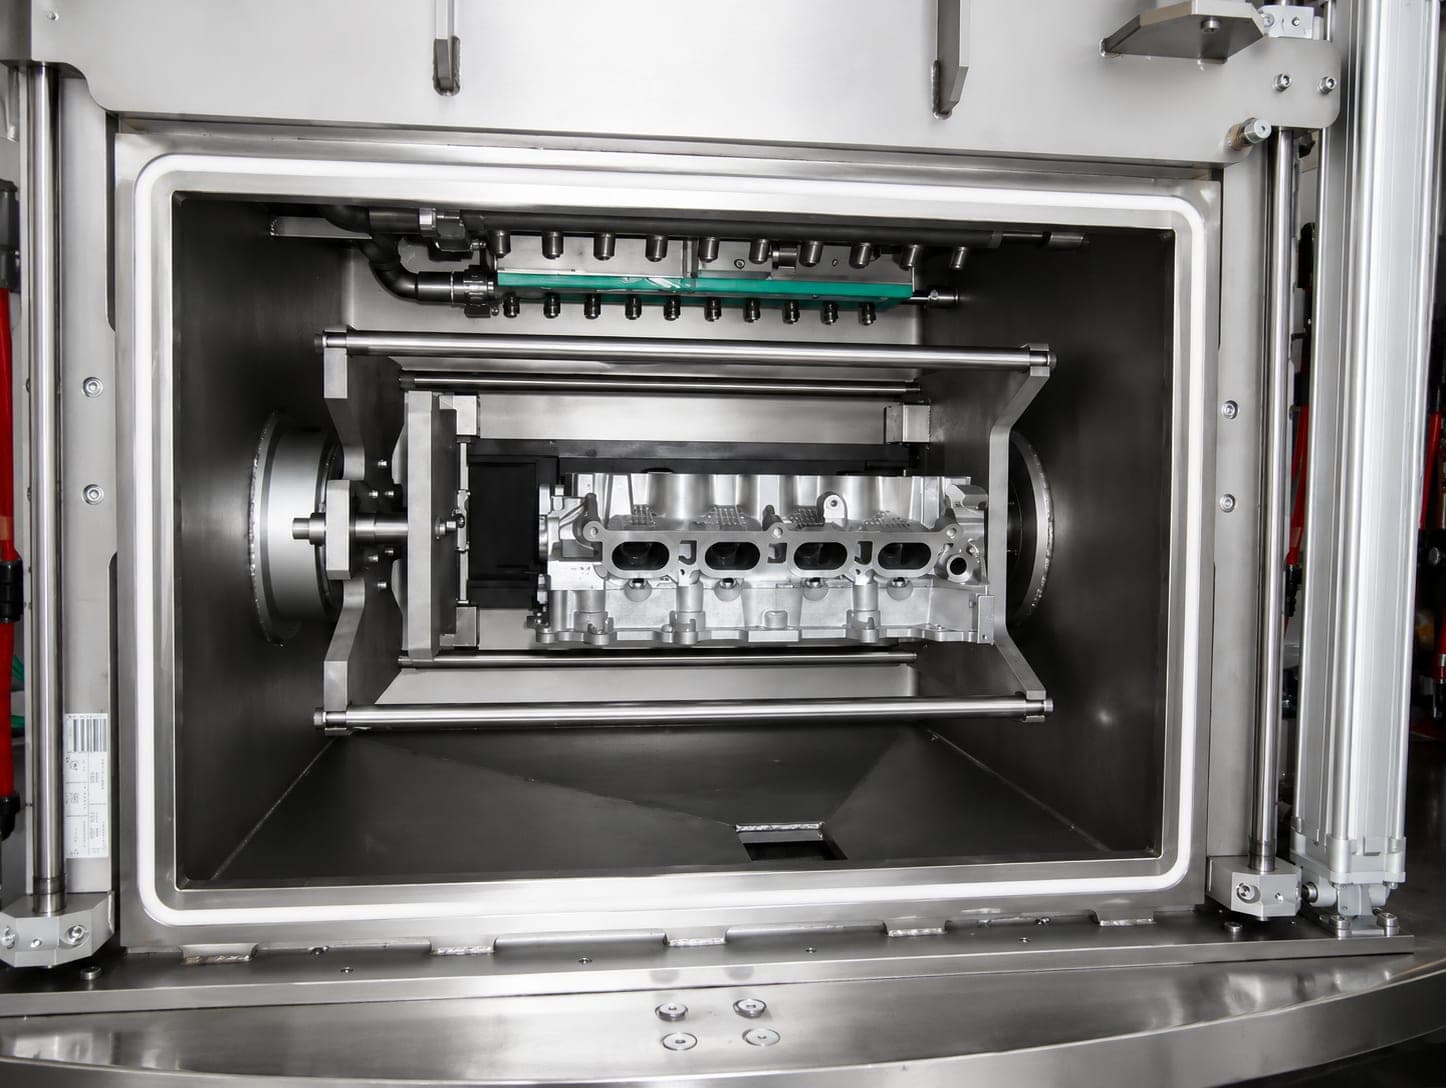
Hengerfej
A szórósugár azt találja el, amit lát – amit pedig nem lát, az csak a maradékszennyeződés-igazolásnál válik láthatóvá.
Sebességváltóház
Egy sebességváltóházzal szemben támasztott sorjázási követelmény rendszerint tisztasági követelmény, és ennek megfelelően is vizsgálják.
Hidraulikablokk
Egy hidraulikablokkot nemcsak beszerelnek, hanem közeg is áramlik át rajta – ami a csatornában marad, az a rendszerben marad.
Szelepblokk
A zsákfuratok és az elágazó csatornák pontosan azok a helyek, ahová a szórósugár nem jut el: azt találja el, amit lát.
Alumínium nyomásos öntvény
Az alumínium nyomásos öntvényen a szennyeződés másként tapad, mint egy hűtő-kenő folyadék – és aminek ki kell jönnie az üregből, az egy olyan geometriában ül, amelyet éppen arra terveztek, hogy hozzáférhetetlen legyen.
Magas műszaki tisztaság
Nem maga a tisztaság a nehéz, hanem annak igazolása: egy olyan alkatrész, amely tiszta, de tisztasága nincs igazolva, igazolási kötelezettséggel működő gyártásban nem használható fel.
Ezek közül egyik hozzárendelés sem szabály. Ugyanaz az alkatrész a darabszámtól, a ciklusidőtől, a maradékszennyeződésre vonatkozó követelménytől és az anyagáramlástól függően egy másik berendezésben jobb kezekben lehet – nincs olyan szabály, hogy „X alkatrész, Y gép”. Amit itt lát, az a mérlegelés, nem annak eredménye.
5 · Az eredmény
A projektfolyamat a tényleges teljesítmény
- 1
Műszaki tisztázás és helyszíni felmérés
Megvizsgáljuk a feladatot – alkatrész, szennyeződés, előírt tisztaság.Az Ön közreműködése: Az alkatrész, a rajz és a tisztasági előírás rendelkezésre bocsátása.
- 2
Ajánlat és megrendelés
Az eljárást, a kivitelt és az automatizáltsági fokot egymással szemben mérlegeljük. - 3
Konstrukció folyamatos jóváhagyássalmeghatározó szakasz
Minden konstrukciós fázist Önnel egyeztetünk, és Ön hagy jóvá. Egy egyedi berendezés a folyamatos műszaki párbeszéd révén jön létre. - 4
Gyártás és belső gyári átvételmeghatározó szakasz
A berendezés csak akkor hagyja el gyárunkat, ha az értékek megfelelnek. - 5
Szerelés, üzembe helyezés, végátvétel Önnélmeghatározó szakasz
Ezt követően kísérjük a gyártást – projekttől függően napokon vagy heteken át.Az Ön közreműködése: Végátvétel a helyszínen, az Ön alkatrészeivel.
Ahol a tisztítás érintkezik egyéb szolgáltatásainkkal
Sorjázás
A „Szükséges sorjázás?” minden tisztítóberendezés egyik méretezési paramétere. Ha a tisztítás önmagában nem elegendő, megvizsgáljuk a vízsugaras sorjázást.Automatizálás
Minden kivitelt automatizált be- és kirakodással szállítunk: robot, anyagmozgatási technika, szállítástechnika. A cella, a munkadarab-befogó, a vezérlés és a biztonságtechnika egy kézből származik.Ha Önnek már van berendezése
Más gyártók berendezéseit is modernizáljuk – a hangsúly a vezérlés átépítésén és a bővítésen van, nem a komponenscserén. Minden retrofit előtt helyszíni felmérést végzünk, még az ajánlat előtt.
Iparágak
Már megvalósítva
A lista azokat az iparágakat nevezi meg, amelyekben berendezéseink működnek. Nem kizáró jellegű: ahol meghatározott tisztasági követelményekkel rendelkező alkatrészeket gyártanak, ott méretezünk – a mérvadó az alkatrész, nem a gazdasági ágazat.
Szállítási terjedelem
Rozsdamentes acél szerkezet, zárt körfolyamat
Kérdések és válaszok
Gyakori kérdések a tisztítóberendezésekről és az alkatrésztisztításról
Mi az ipari alkatrésztisztítás?
Mi az ipari tisztítóberendezés?
Mi az alkatrésztisztító berendezés?
Épít az ITR zsírtalanító berendezéseket?
Az ITR tisztítóberendezés-gyártó?
Melyik tisztítóberendezés alkalmas az én alkatrészemhez?
Milyen típusú tisztítóberendezések léteznek?
Hogyan működik egy ipari tisztítóberendezés?
Milyen szennyeződéseket távolítanak el?
Mitől válik egy tisztítási feladat műszakilag nehézzé?
Tisztíthatók különböző alkatrészek egyetlen berendezéssel?
Mennyi ideig tart egy tisztítási folyamat?
Hogyan biztosítják a tisztítási minőséget?
Épít az ITR oldószeres berendezéseket is?
Mikor nem oldható meg egy tisztítási feladat?
Milyen adatok gyorsítják meg a megbízható állásfoglalást?
Más gyártók berendezéseit is modernizálják?
Milyen iparágak számára építenek tisztítóberendezéseket?
Közvetlen kapcsolat
Hauptstraße 31
93186 Pettendorf
Pettendorf bei Regensburg
Fax +49 (0) 9409-777 3607