Verschiedene Bauteile, kleine Serien — eine eigene Anlage je Teil rechnet sich nicht.
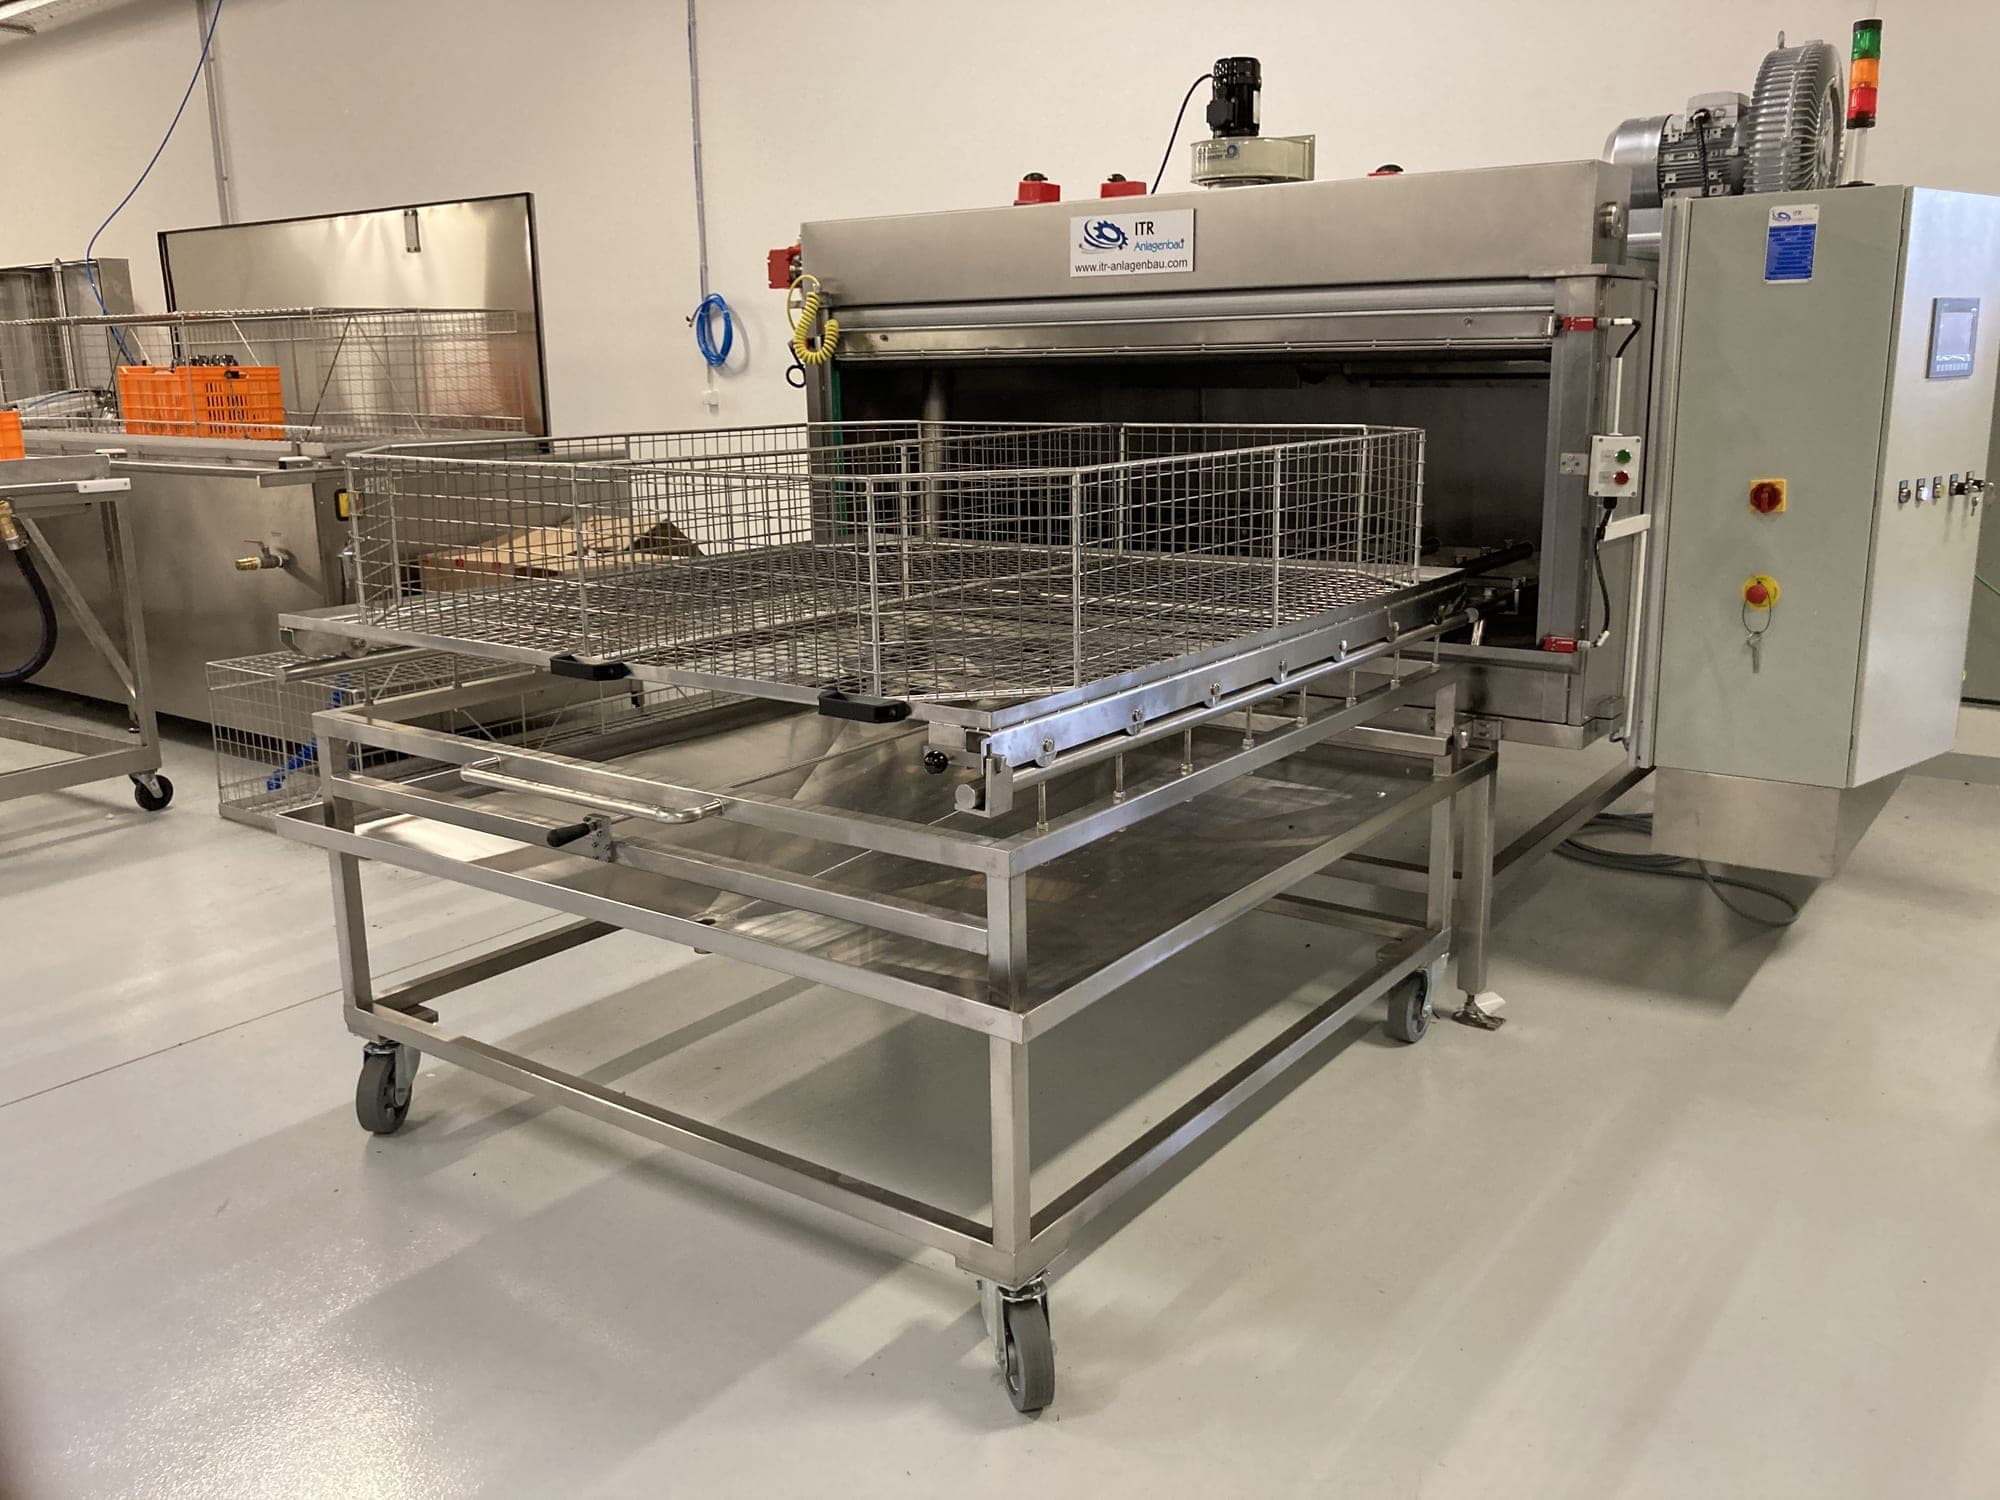
Kammerreinigungsanlagen
Wofür sie gemacht ist
Die Bauart für den Chargenbetrieb
Hohe Flexibilität
Unterschiedliche Bauteile laufen über dieselbe Anlage.Kleine bis mittlere Stückzahlen
Chargenbetrieb statt Linie.Höhere Taktzeiten zulässig
Mehrere Minuten je Zyklus — Raum für einen flexiblen Prozess.
Mehrere Prozessschritte finden in einer geschlossenen Kammer statt. Für Schüttgut setzen wir in der Regel eine Flutreinigung innerhalb der Kammeranlage ein: Das Medium wird mit hohem Volumen über und um die Teile geführt.
Typische Werkstücke
Vom Aluminium-Druckguss bis zum Motorblock
Aluminium-Druckgussteile, Stahlteile, Getriebegehäuse. Große Bauteile wie Motorblöcke reinigen wir mit Lanzentechnik — sie fährt gezielt in Bohrungen und Durchgangsbohrungen, statt nur die Oberfläche zu treffen.
Typische Verschmutzungen sind Öl, Emulsion, Späne und Staub. Eingebrannte Verschmutzungen sind der schwierigste Fall — sprechen Sie uns hier früh an, dann klären wir die Machbarkeit, bevor Sie planen.
Aufbau und Arbeitsweise
Einkammerverfahren mit mehreren Reinigungstanks
- 01ReinigenSprühen, Fluten oder Tauchen — einzeln oder kombiniert.
- 02SpülenGetrennte Laugenbehälter verhindern Vermischung.
- 03TrocknenUmluft oder Infrarot.
- 04Ultraschallje nach AuslegungWo Tauch- und Flutprozesse zum Einsatz kommen.
- 05Vakuumtrocknungje nach AuslegungFür hohe Trocknungsanforderungen.
Die Werkstücke werden in Korb, Box oder auf Warenträger über eine Beschickungseinheit in die Kammer geschoben — manuell oder automatisiert. Mehrkammer-Lösungen verkürzen die Durchlaufzeit: Während in einer Kammer gereinigt wird, läuft in der nächsten schon der Folgeschritt.
Optionale Baugruppen
- 01
Trocknung
Umluft oder Infrarot. - 02
Medienpflege
Wasseraufbereitungsanlage, Ölabscheider. - 03
Mehrkammer-Durchschubsystem
Für kürzere Durchlaufzeiten. - 04
Beladefahrwagen
Für die Handhabung schwerer Chargen. - 05
Automation
Be- und Entladelösungen.
Was wir für Sie auslegen
Eine Standard-Kammeranlage gibt es nicht
Ihr Bauteil
Geometrie, Komplexität, Größe, Sacklöcher und Durchgangsbohrungen, Werkstoff, Schüttgut oder Einzelteil.Die Verschmutzung
Art, Menge, geforderte Restschmutzwerte.Ihre Produktion
Taktzeit, Chargengröße, Trocknungsanforderung, ob zusätzlich entgratet werden muss.Wasser und Medien
Chemievorgaben, Passivierung, Wasserqualität von Stadtwasser bis DI-Wasser, Aufbereitung, Kreisläufe und Rückgewinnung.
Automatisierung
Automatisiert be- und entladen — aus einer Hand
Abgrenzung
Wann eine andere Bauart besser passt
- 01
Durchlaufanlage
Bei hohen Stückzahlen und definiertem Teilespektrum, mit Takten von Sekunden statt Minuten. - 02
Rundtaktanlage
Bei definiertem Serienprozess, wenn Be- und Entladen parallel zur Bearbeitung laufen sollen. - 03
Tauchanlage
Wenn das Bauteil vollständig eingetaucht werden muss, damit das Medium alle Bereiche sicher erreicht. - 04
Wasserstrahlentgraten
Wenn zusätzlich Grat entfernt werden muss und Reinigen allein nicht ausreicht.
Fragen und Antworten
Häufige Fragen zur Kammeranlage
Was ist eine Kammerreinigungsanlage?
Wann ist eine Kammeranlage sinnvoll — und wann eine Durchlaufanlage?
Welche Vorteile bietet eine Kammerreinigungsanlage?
Anwendungsfälle
Bauteile, an denen sich diese Auslegung entscheidet
Jeder Fall führt die Auslegungsfaktoren, die möglichen Anlagenkonzepte und die Verfahren im Einzelnen — hier steht nur, worum es geht.
Zylinderkopf
Der Spritzstrahl trifft, was er sieht — und was er nicht sieht, wird erst im Restschmutznachweis sichtbar.
Getriebegehäuse
Innenkanäle und Querbohrungsverschneidungen entscheiden am Getriebegehäuse über das Verfahren: Beim Sprühen entsteht Spritzschatten, nicht jede Fläche ist erreichbar. Je komplexer die Geometrie, desto eher kommen Tauchen und Fluten infrage statt Sprühen.
Hydraulikblock
Ein Hydraulikblock wird nicht nur montiert, er wird durchströmt — was im Kanal bleibt, bleibt im System.
Ventilblock
Sacklöcher und verzweigte Kanäle sind genau die Stellen, an denen ein Spritzstrahl nicht ankommt: Er trifft, was er sieht.
Ebenfalls mit einer Kammeranlage als möglichem Konzept: Querbohrungen und SacklöcherAluminium-DruckgussteilHohe technische SauberkeitGroße und schwere BauteileMehrere Bauteilvarianten
Keiner dieser Fälle führt zwangsläufig zur Kammeranlage. Welche Bauart es wird, entsteht aus dem Zusammenspiel von Geometrie, Verschmutzung, Sauberkeitsanforderung, Stückzahl und Taktzeit — die Bauart ist das Ergebnis der Auslegung, nicht ihr Ausgangspunkt.
Direkter Kontakt
Hauptstraße 31
93186 Pettendorf
Pettendorf bei Regensburg
Fax +49 (0) 9409-777 3607
Fachlich verantwortlich für diese Seite: Fikret Önal — Geschäftsführer