Zum Inhalt springen
ITR GmbH powered by Zippel
Anfrage stellen
Menü
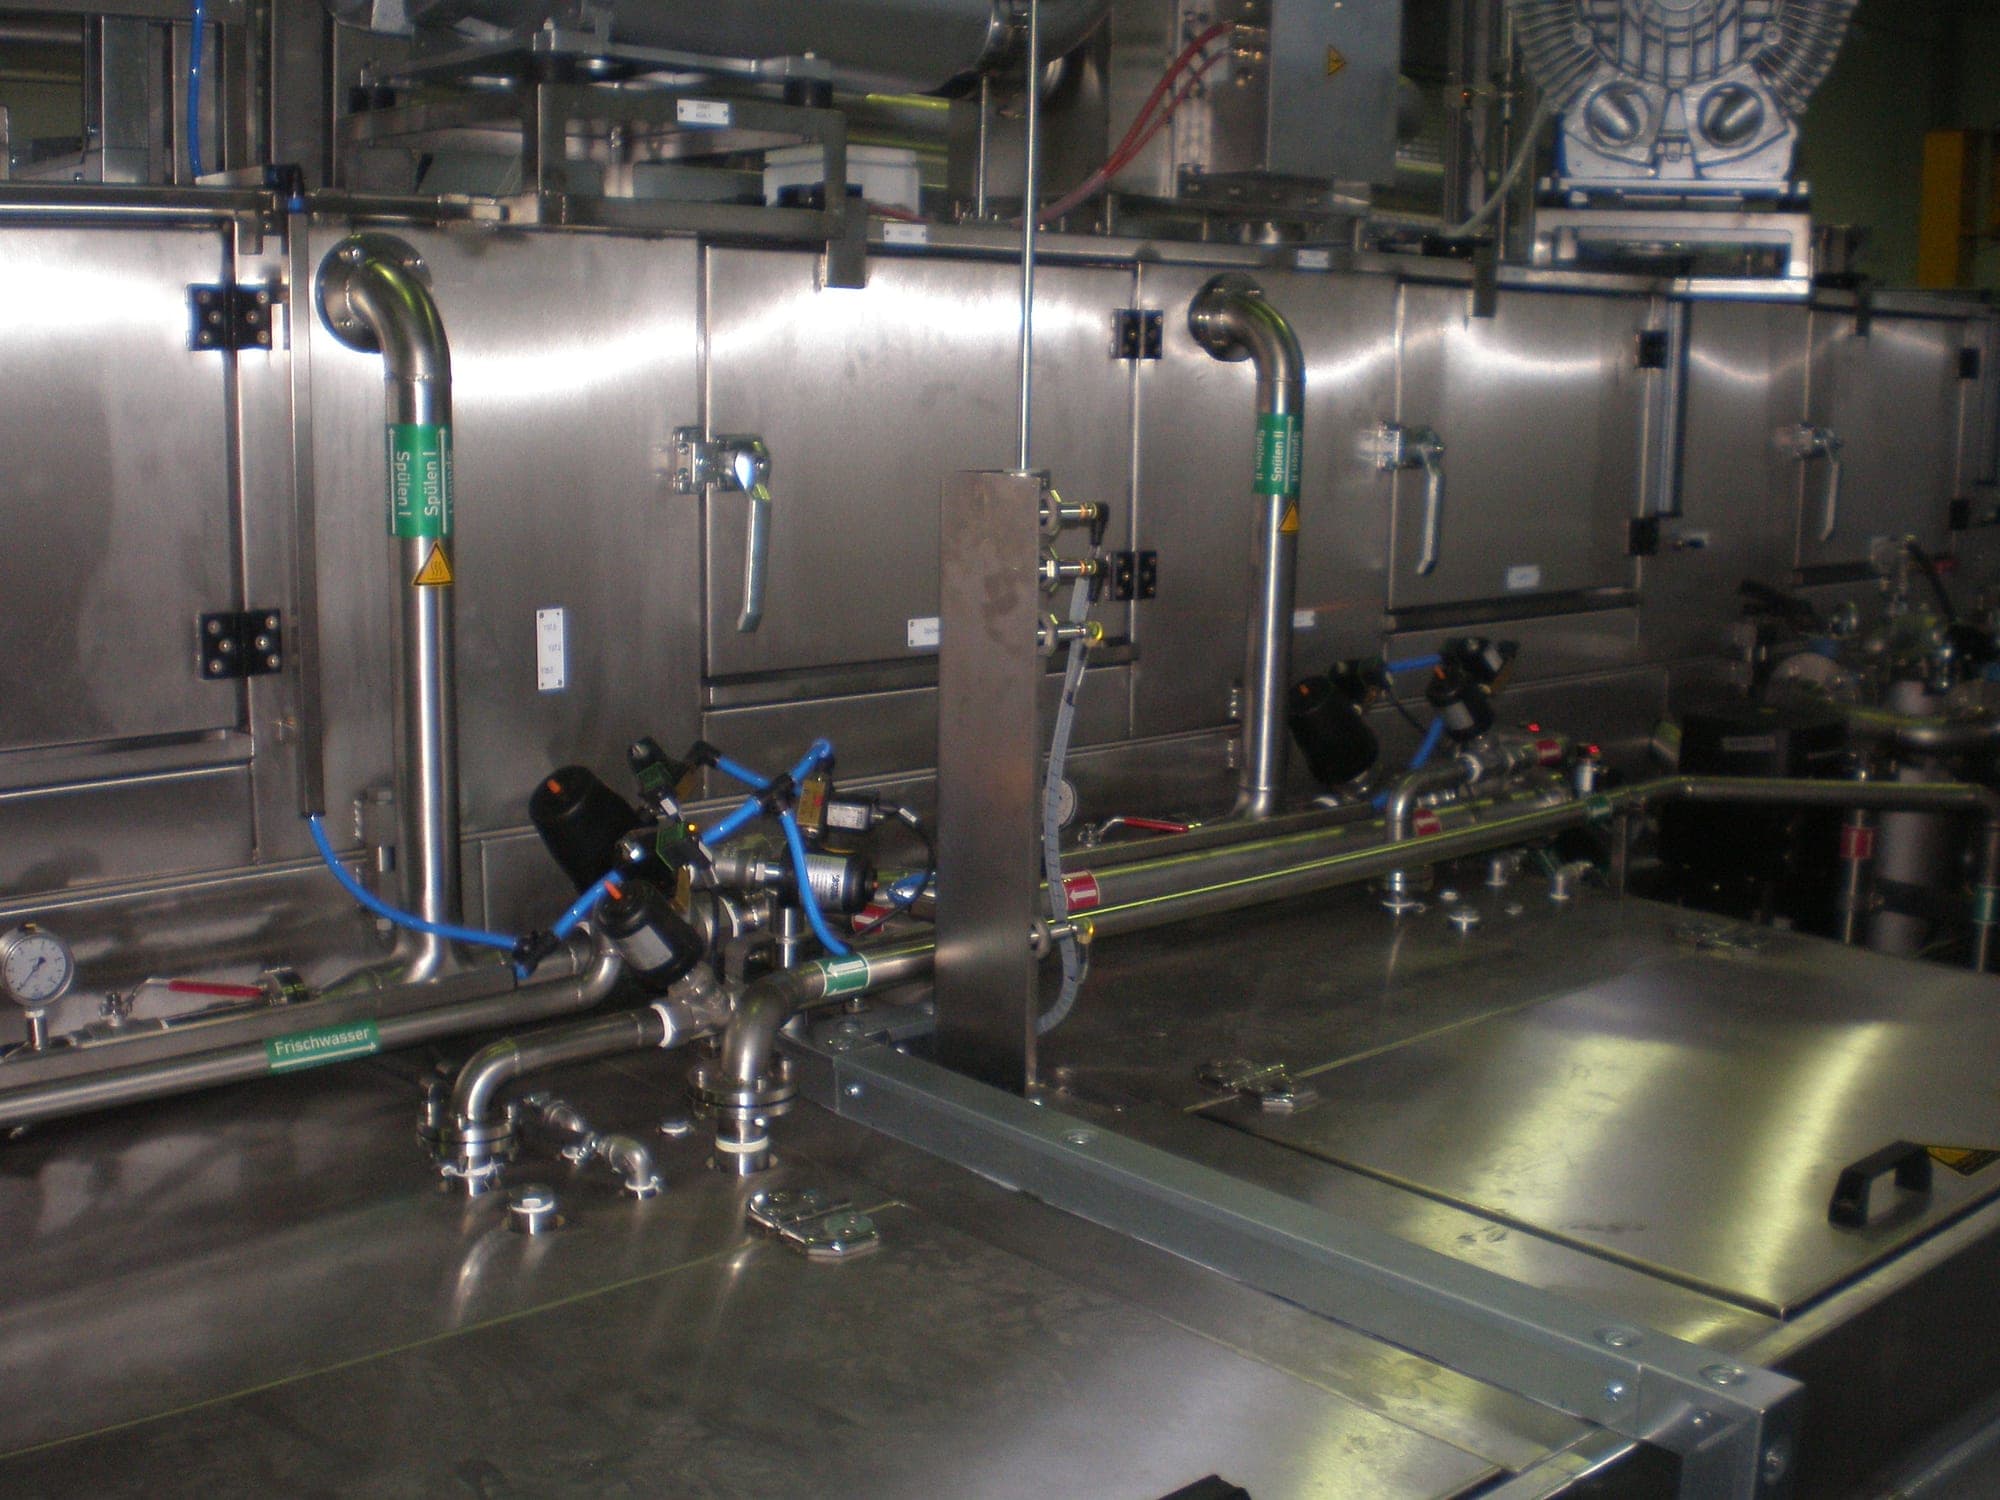
Medienführung an der Längsseite einer Reinigungsanlage: zwei Steigleitungen tragen grüne Beschriftungsschilder „Spülen I" und „Spülen II", die waagerechte Leitung darunter ist mit „Frischwasser" gekennzeichnet; dazwischen Absperrventile, ein Manometer und die Verschlusshebel der Wartungsklappen

Ein sauberes, aber feuchtes Bauteil ist nicht fertig.

Trocknung

Die Trocknung steht am Ende des Prozesses — und wird genau deshalb oft unterschätzt. Wie trocken das Bauteil sein muss, bestimmt nicht die Anlage, sondern der Schritt danach.

1 · Die Herausforderung

Die Trocknung steht am Ende — und wird deshalb unterschätzt

Dabei entscheidet sie mit über das, was am Bauteil ankommt: Restfeuchte in Sacklöchern und Bohrungen, Flecken durch antrocknende Rückstände, Korrosion an blanken Flächen.

Wie trocken das Bauteil sein muss, bestimmt nicht die Anlage, sondern der Schritt danach: Wird geklebt, beschichtet, lackiert oder montiert, verändert das die Anforderung grundlegend.

2 · Die Engineering-Überlegung

Ein eigener Auslegungsparameter, keine Zutat am Ende

Trocknen ist der dritte feste Schritt im Grundprozess — projektabhängig erweitert um ein zweites Spülen, ein zweites Trocknen oder ein Abblasen, dazu zusätzliche Stationen, Pumpen und Tanks.
  1. 01Reinigen
  2. 02Spülen
  3. 03Trocknen
  4. 04Zweites Spülen oder Trocknenje nach Auslegung
  5. 05Abblasenje nach Auslegung

Die Trocknungsanforderung geht gemeinsam mit Bauteilgeometrie, Restschmutzanforderung und Taktzeit in die Entscheidung ein — und sie hängt eng mit der Wasserqualität zusammen: Wo Rückstandsfreiheit gefordert ist, entscheidet sie mit, ob mit Stadtwasser, enthärtetem Wasser oder DI-Wasser gearbeitet wird.

Wie viel Flüssigkeit überhaupt in die Trocknung gelangt, entscheidet sich vorher — an der Werkstückaufnahme. Ein Bauteil mit Sacklöchern, das waagerecht auf dem Werkstückträger liegt, kann nicht ablaufen: Das Wasser bleibt in der Bohrung stehen und geht vollständig in die Trocknung. Eine andere Aufnahme — gekippt oder gedreht — ändert genau das. Die Flüssigkeitsmenge ist deshalb kein Eingangswert, sondern ein Ergebnis aus Geometrie und Lage. Damit gehört die Werkstückaufnahme zur Trocknungsauslegung wie Taktzeit und Restschmutzanforderung.
Technische Sauberkeit und Restschmutz
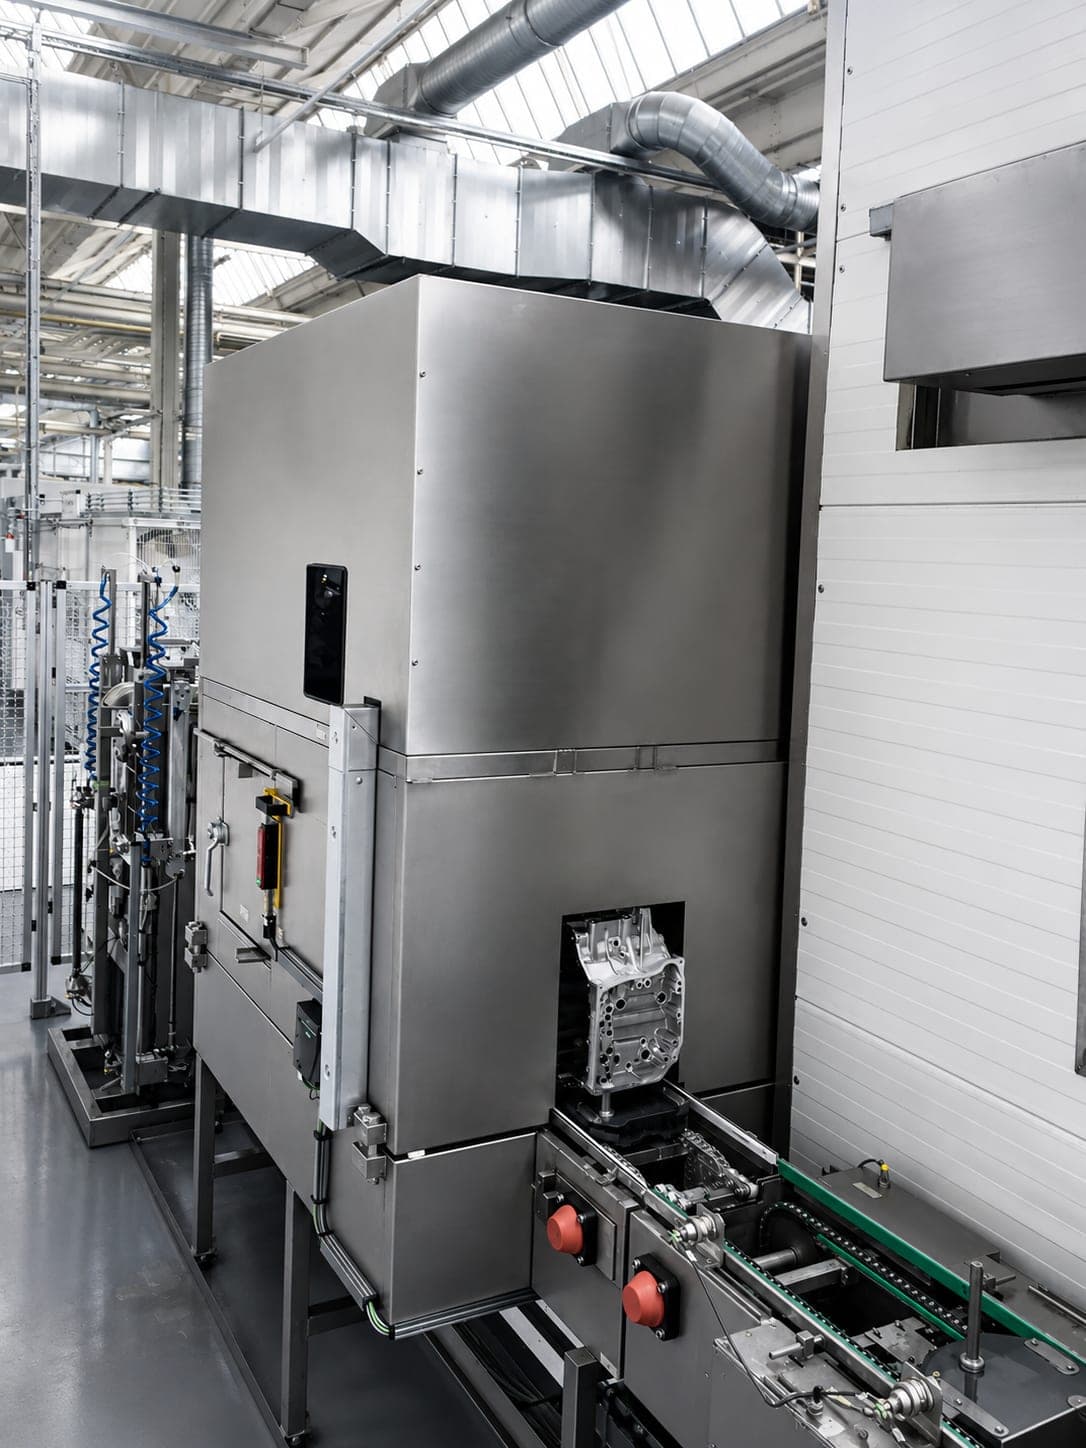
Vakuumkammer einer Reinigungsanlage in der Halle: über der Kammer der Aufbau mit Absaugung, in der Übergabeöffnung ein Gussgehäuse auf dem Werkstückträger, davor die Fördertechnik mit Not-Halt-Tastern
Jede Prozessstufe braucht Bauraum und Peripherie: über der Kammer der Aufbau mit der Absaugung, davor die Übergabe mit dem Bauteil auf dem Werkstückträger.
Chargenweise durch die Kammer: Gitterkörbe mit Kunststoffkästen auf der Fördertechnik, darauf die Gussteile.9 Sekunden

3 · Vakuumtrocknung als Option

Eine Option, kein eigenes Verfahren

Eingesetzt wird sie bei erhöhten Trocknungsanforderungen und sehr hohen Restschmutzanforderungen — dort, wo eine konventionelle Trocknung Restfeuchte in Bohrungen und Sacklöchern zurücklassen würde.

Ob sie im konkreten Fall nötig ist, entscheidet die Auslegung — es gibt keine pauschale Regel.

4 · Wo die Trocknung zum Einsatz kommt

Bestandteil praktisch jeder Reinigungsanlage

Von der Kammer- über die Durchlauf- bis zur Tauchanlage. Beim Wasserstrahlentgraten gehört die Trocknung dagegen nicht standardmäßig zum Lieferumfang: Wo das Bauteil trocken weitergehen muss, wird sie projektspezifisch integriert.

Fragen und Antworten

Häufige Fragen zur Trocknung

Warum müssen Bauteile nach der Reinigung getrocknet werden?

Ein sauberes, aber feuchtes Bauteil ist nicht fertig. Restfeuchte in Sacklöchern und Bohrungen, Flecken durch antrocknende Rückstände, Korrosion an blanken Flächen — die Trocknung steht am Ende und wird genau deshalb oft unterschätzt. Wie trocken das Teil sein muss, bestimmt nicht die Anlage, sondern der Schritt danach.

Welche Trocknungsverfahren gibt es?

Trocknungsstufen gehören zu praktisch jeder Reinigungsanlage — von der Kammer- über die Durchlauf- bis zur Tauchanlage. Neben der konventionellen Trocknung stehen Abblasen und die Vakuumtrocknung zur Verfügung, projektabhängig auch ein zweites Trocknen. Welche Kombination trägt, entscheidet die Auslegung.

Wann ist Vakuumtrocknung nötig?

Bei erhöhten Trocknungsanforderungen und sehr hohen Restschmutzanforderungen — dort, wo eine konventionelle Trocknung Restfeuchte in Bohrungen und Sacklöchern zurücklassen würde. Die Vakuumtrocknung ist dabei eine Option, kein eigenes Verfahren. Ob sie im konkreten Fall nötig ist, entscheidet die Auslegung; eine pauschale Regel gibt es nicht.

Wie werden Sacklöcher und Innenbohrungen getrocknet?

Sacklöcher und Bohrungen sind der kritische Fall — dort bleibt Restfeuchte stehen, wo eine konventionelle Trocknung nicht hinreicht. Bei hoher Anforderung ist die Vakuumtrocknung die Antwort darauf. Deshalb ist die Trocknungsanforderung ein eigener Auslegungsparameter und nicht eine Zutat am Ende: Sie geht gemeinsam mit Bauteilgeometrie, Restschmutzanforderung und Taktzeit in die Entscheidung ein.

Was hat die Trocknung mit der Wasserqualität zu tun?

Mehr, als man erwartet. Wo Rückstandsfreiheit gefordert ist, entscheidet die Wasserqualität mit, ob nach dem Trocknen Flecken bleiben — Stadtwasser, enthärtetes Wasser und DI-Wasser hinterlassen unterschiedlich viel. Trocknungsanforderung und Wasserqualität werden deshalb gemeinsam ausgelegt, nicht nacheinander.

Warum sind meine Bauteile nach dem Waschen noch nass?

Weil die Trocknung für Ihre Geometrie und die Lage des Bauteils nicht ausgelegt ist. Bohrungen und Sacklöcher stellen die höchsten Anforderungen — dort bleibt Restfeuchte stehen. Wie viel Flüssigkeit überhaupt in die Trocknung gelangt, entscheidet sich an der Werkstückaufnahme: Ein Teil mit Sacklöchern, das waagerecht auf dem Werkstückträger liegt, kann nicht ablaufen. Bei hoher Anforderung ist die Vakuumtrocknung die Option, die die konventionelle Trocknung nicht ersetzt, sondern ergänzt.

Anwendungsfälle

Bauteile, an denen sich dieses Verfahren entscheidet

5 ausgearbeitete Aufgaben nennen die Trocknung als mögliches Verfahren. Was an ihnen den Ausschlag gibt, steht jeweils auf der eigenen Seite.

Jeder Fall führt die Auslegungsfaktoren, die möglichen Anlagenkonzepte und die Verfahren im Einzelnen — hier steht nur, worum es geht.

Querbohrungen und Sacklöcher

Sacklöcher und Querbohrungen sind genau die Stellen, an denen ein Spritzstrahl nicht ankommt: Er trifft, was er sieht.

Kurbelwelle

Eine Kurbelwelle ist lang, unwuchtempfindlich und hat schwer zugängliche Bohrungen — genau dort sitzen Öl, Kühlschmierstoff und Späne aus der Bearbeitung.

Hohe technische Sauberkeit

Nicht die Sauberkeit selbst ist das Schwierige, sondern ihr Nachweis: Ein Bauteil, das sauber ist, aber nicht belegt sauber, ist in einer Fertigung mit Nachweispflicht nicht verwendbar.

Definierte Bauteiltemperatur

Das Bauteil ist sauber und trocken — und trotzdem nicht übergabefähig: Ein zu warmes Teil ist für eine Dichtigkeitsprüfung nicht brauchbar.

Ebenfalls mit Trocknung als möglichem Verfahren: Mehrstufiger Reinigungsprozess

Keiner dieser Fälle führt zwangsläufig zur Trocknung. Welches Verfahren es wird, entsteht aus dem Zusammenspiel der Auslegungsfaktoren — das Verfahren ist das Ergebnis der Auslegung, nicht ihr Ausgangspunkt.

Direkter Kontakt

AnschriftITR GmbH powered by Zippel
Hauptstraße 31
93186 Pettendorf
Pettendorf bei Regensburg
Telefon+49 (0) 9409-777 3598
Fax +49 (0) 9409-777 3607