Sistema de limpeza por aspersão e imersão
Quando um componente precisa das duas coisas: superfícies externas acessíveis e cavidades internas. Os dois processos ocorrem em uma câmara hermeticamente estanque, e o lote gira e bascula em todos os eixos.
“Não conseguimos tirar a rebarba.” — e a peça ainda tem a primeira etapa de usinagem pela frente.
1 · O desafio
“Não conseguimos tirar a rebarba.” · “As peças não saem limpas.” · “As peças estão manchadas.” · “Os valores de contaminação residual estão fora.” · “O requisito de limpeza não está sendo atendido.”
A última frase, neste setor, muitas vezes não vem da própria área de qualidade, e sim do comprador. Quem funde para a indústria automotiva ou para a construção de máquinas herda o requisito de limpeza deles — e precisa atendê-lo antes que a peça deixe a fábrica.
2 · De que componentes se trata
Já construímos sistemas para a remoção de machos salinos por lavagem. Isso não é uma etapa de limpeza no sentido habitual, e sim uma etapa de fabricação: o macho cumpriu a sua função assim que o componente solidificou — e precisa depois sair por completo da cavidade. O que fica para trás não é sujeira, e sim um resto da ferramenta.
Não existe um tipo de máquina padrão para isso. O sistema nasce conforme a geometria da cavidade, não conforme um catálogo.
Alumínio e alumínio fundido sob pressão são o foco. Aço, aço inoxidável, latão, cobre, zamak e plástico também processamos — não há limite no material. Qual material e qual estado de material está presente é um dos fatores que determinam o dimensionamento.
3 · Que exigências decorrem disso
Dois resultados precisam ser comprovados, não um: rebarba residual — a rebarba sumiu? E contaminação residual — a peça está limpa? As duas comprovações passam por um único interlocutor, mas não as duas pela mesma mão: a análise de contaminação residual é realizada por um laboratório de ensaios acreditado e independente, não por nós. Isso é intencional — desse valor depende a nossa liberação, e ele não deve vir de nós.
4 · Que soluções respondem a isso
Quando um componente precisa das duas coisas: superfícies externas acessíveis e cavidades internas. Os dois processos ocorrem em uma câmara hermeticamente estanque, e o lote gira e bascula em todos os eixos.
Quando a peça de trabalho ou as peças a granel precisam ser totalmente imersas no meio de processo, para que ele alcance com segurança todas as áreas.
Gama de peças variável, várias etapas de processo em uma câmara fechada. Para peças a granel, em regra como lavagem por inundação dentro da câmara.
Onde altos volumes de produção ocorrem em ciclos curtos e a gama de peças está definida no planejamento.
Acrescentamos ultrassom onde são utilizados processos de imersão e de inundação. Em caso de sujidade incrustada, procure-nos cedo: esclarecemos a viabilidade antes de você planejar — não depois.
O jato de água de alta pressão remove rebarbas e, ao mesmo tempo, as carrega para fora do componente. Em peças fundidas, é exatamente esse o ponto: uma partícula metálica fina desprendida que fica na cavidade apenas deslocou o problema.
Para a remoção de partículas metálicas finas usamos o termo rebarbação de partículas metálicas finas — ela é executada por sistemas robóticos integrados, inclusive com geometria complicada e altos requisitos de contaminação residual. Dimensionamos a pressão conforme a tarefa, não conforme catálogo.
Justamente com alumínio e com resíduos incrustados, a química de processo decide junto sobre o resultado — e igualmente sobre proteção anticorrosiva e passivação. Não desenvolvemos nem produzimos produtos químicos de limpeza próprios. A seleção de meios de processo adequados, porém, faz parte da elaboração do projeto: nós os selecionamos, os ajustamos ao seu processo em conjunto com fabricantes químicos estabelecidos e os integramos ao sistema.
E, por baixo de tudo, vale: não existe uma regra fixa “componente X → máquina Y”. Geometria da peça, tipo de sujidade, requisito de contaminação residual, volume de produção, tempo de ciclo, conceito de produção, grau de automação, dispositivo de fixação da peça, capacidade de expansão futura e viabilidade econômica decidem em conjunto.
5 · Por que as duas coisas andam juntas
Quem contrata as duas coisas separadamente tem uma interface exatamente no ponto em que o problema nasce. Onde a limpeza técnica vai além do que o processo de rebarbação já entrega, acoplamos a jusante um sistema de limpeza completo — dimensionado para o mesmo componente, pelos mesmos projetistas.
6 · Onde desaconselhamos
E, na aspersão, surge sombra de jato. Em geometrias complexas com muitos furos cegos, imersão e inundação entregam os melhores resultados.
7 · Onde estamos em fundição e fundição sob pressão
Já realizados
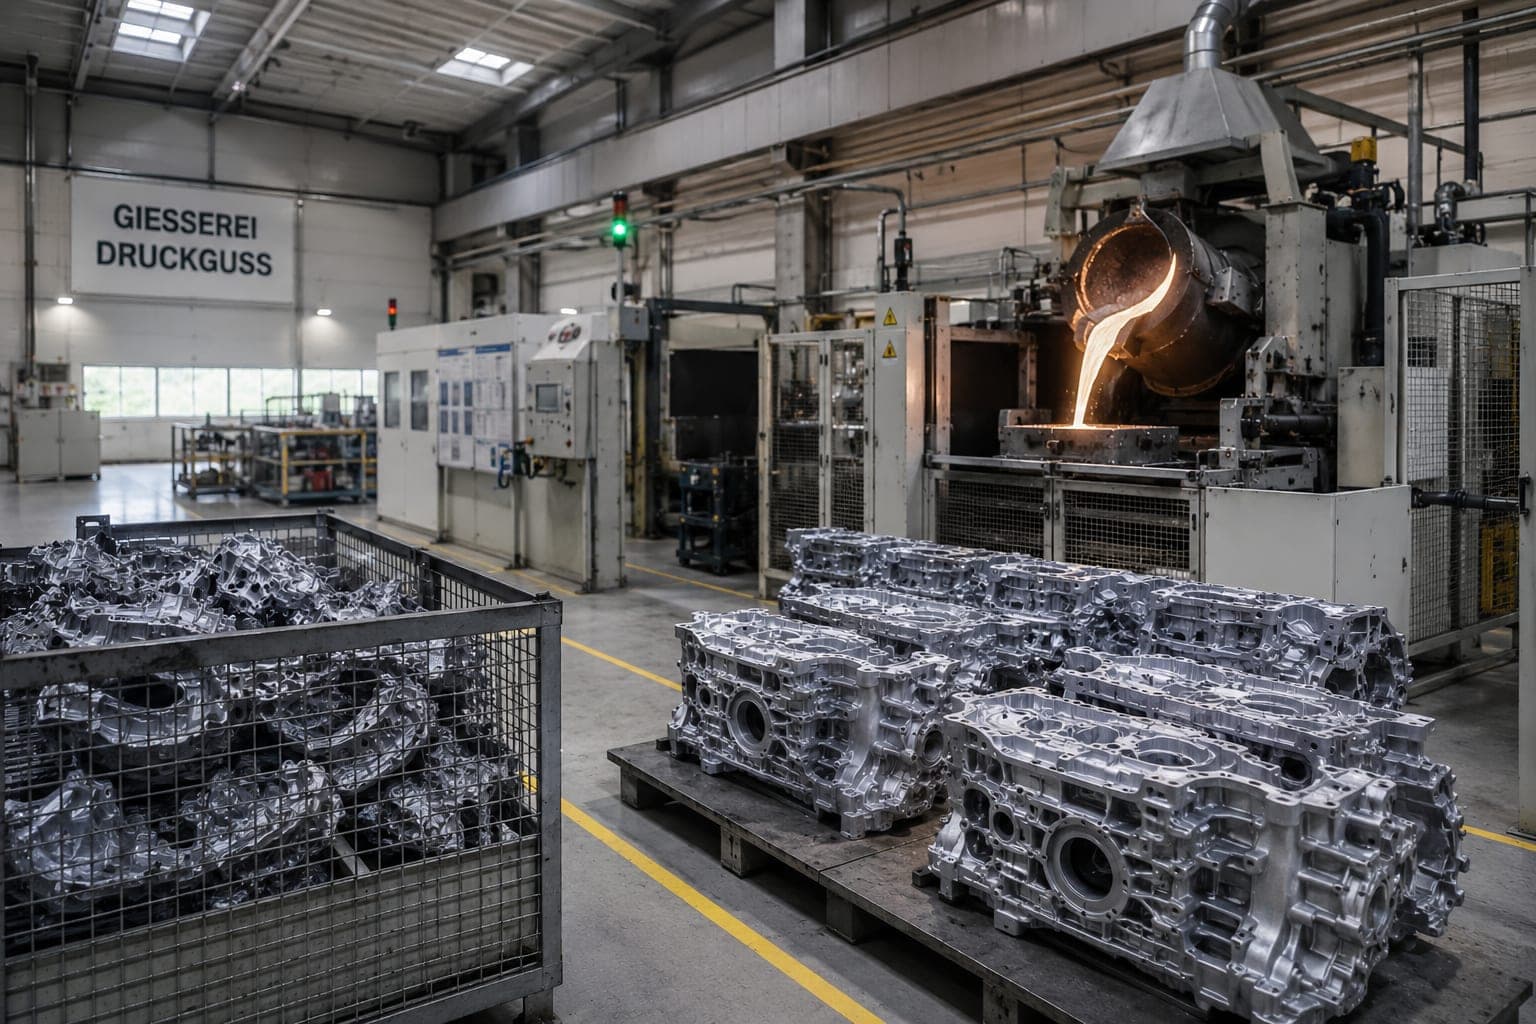
Isso não é um acaso da prospecção, e sim consequência dos componentes. Carcaças de câmbio, de bomba e de motor, bem como blocos de válvulas, são fabricados predominantemente em alumínio e alumínio fundido sob pressão — ou seja, nascem aqui, antes de serem montados na indústria automotiva e na construção de máquinas. Onde essas peças são fundidas, surgem rebarbas de fundição e partículas metálicas finas. É ali que o processo está.
O mesmo componente, dois pontos de vista: o que aqui nasce como peça bruta reaparece na nossa página sobre a indústria automotiva como componente a ser usinado — visto do outro lado da cadeia de fornecimento.
8 · Escopo de fornecimento
Perguntas e respostas
Aplicações
Cada caso apresenta os fatores de dimensionamento, os conceitos de sistema possíveis e os processos em detalhe — aqui consta apenas do que se trata.
A sujidade em uma peça fundida em alumínio sob pressão adere de forma diferente de um fluido de corte — e o que precisa sair da cavidade está em uma geometria construída exatamente para ser inacessível.
Rebarbas de fundição e partículas metálicas finas não ficam em uma única aresta, e sim espalhadas — e mais tarde se soltam sozinhas.
A atribuição situa — ela não afirma um projeto. E ela não decide nada sobre o sistema: qual conceito uma tarefa exige nasce da interação dos fatores de dimensionamento, não do setor.