“Limpo” não é um estado que se enxerga. É um valor que se mede.
Limpeza técnica e contaminação residual
1 · O desafio
Dois mal-entendidos que dificultam projetos repetidamente
Rebarba residual e contaminação residual são dois resultados diferentes
Rebarba residual
A rebarba sumiu?Contaminação residual
A peça está limpa?
Justamente na rebarbação as duas são confundidas — sendo que são duas perguntas, não uma. Um componente pode estar livre de rebarbas e ainda assim sujo, e vice-versa. Ambos os resultados precisam ser comprovados separadamente: quem verifica apenas um não conhece o estado da peça.
Limpeza não é visível
Se uma peça atinge a limpeza exigida não se enxerga nela. Isso se decide por grandezas mensuráveis — quantidade de partículas, tamanho de partículas, massa de contaminação residual — verificadas por métodos definidos. Para a garantia da qualidade isso significa: não conta a inspeção visual, e sim a comprovação. E essa comprovação precisa ser reprodutível, não acertar uma única vez.
2 · Considerações de engenharia
Não é o sistema de limpeza que decide o quão limpa uma peça precisa estar
É justamente nesse ponto que uma consulta muitas vezes revela a sua verdadeira razão — não é a limpeza o objetivo, e sim a etapa seguinte, que não funciona sem uma superfície limpa. Por isso, conosco, o requisito de limpeza está no início de cada dimensionamento, não no fim: como um dos parâmetros a partir dos quais processo, qualidade da água e sequência de processo são sequer derivados.
A qualidade da água faz parte da limpeza, não é acessório
Qual qualidade de água é necessária se orienta pelo requisito de contaminação residual, pelo material e pelo processo subsequente — água da rede, água abrandada ou água deionizada. Se após a limpeza se cola ou se reveste, isso altera a exigência de forma fundamental. Onde necessário, dimensionamos também o tratamento de água completo — até osmose e evaporador.
Quando a exigência é irrealista
Requisitos de contaminação residual irrealisticamente baixos são o motivo mais comum para uma tarefa não ter solução naquela forma. Dizemos isso antes da proposta, não depois do aceite. Não é uma recusa por comodidade, e sim a condição para que uma exigência uma vez prometida se sustente ao final de forma reprodutível. Uma limpeza que não se consegue manter de forma duradoura não é um objetivo alcançável — ainda que ela pudesse ser demonstrada em um ensaio isolado.
3 · Como o resultado é comprovado
Cinco métodos de verificação — e um deles não verifica a peça
Inspeção visual
Rebarba visivelmente presente ou não.Verificação assistida por câmera
O mesmo, automatizado, reprodutível, dentro da cadência.Verificação de rebarba residual
O próprio resultado da rebarbação.Análise de contaminação residual
A limpeza, onde exigido conforme VDA 19 / ISO 16232.Monitoramento de processo
O processo em andamento, não a peça individual. Ele mantém o processo dentro da janela — a condição para que não seja necessário verificar cada peça. A comprovação se desloca da peça individual para o processo.
O que a VDA 19 e a ISO 16232 estabelecem
Essas normas definem como a limpeza técnica é medida, para que um valor seja comparável e repetível.
Do componente ao valor verificável
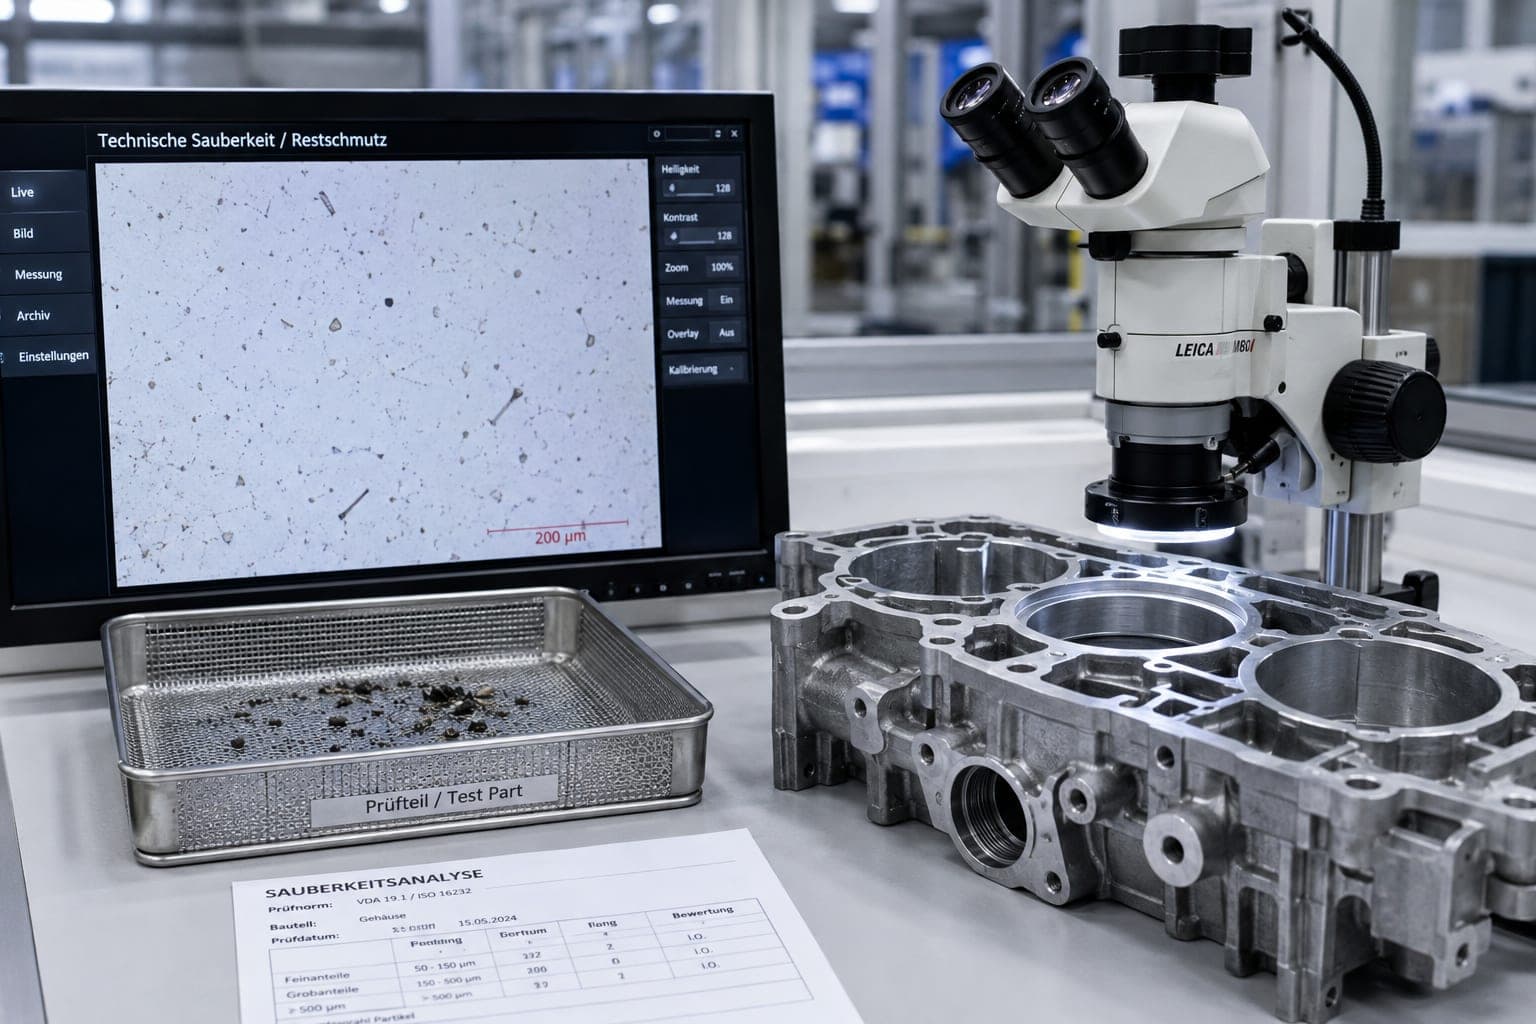
- 01ExtraçãoAs partículas são desprendidas do componente e recolhidas.
- 02Análise gravimétricaA massa de contaminação residual é determinada.
- 03Análise ópticaQuantidade e tamanho das partículas são registrados por microscopia.
- 04Classes de tamanho de partículaO resultado é expresso em classes e, com isso, torna-se comparável.
É assim que “limpo” vira um valor verificável — e um requisito de limpeza vira um compromisso verificável.
A comprovação não é feita por quem construiu o sistema
Quem constrói um sistema e depois mede por conta própria se ele atinge os valores prometidos está avaliando o próprio trabalho. Por isso a ITR não realiza análises de contaminação residual por conta própria. A análise fica a cargo de um laboratório de ensaios acreditado e independente, que não está subordinado às instruções da ITR — mede-se conforme as suas especificações ou conforme VDA 19 / ISO 16232, onde estas são exigidas.
Para você isso significa: o número do qual depende a liberação não vem de nós. Se o sistema não atinge os valores acordados, não o liberamos — e essa decisão se apoia em um resultado pelo qual um terceiro responde.
4 · O resultado
Só quando os valores estão corretos é que o sistema deixa a fábrica
Se os valores de contaminação residual acordados não forem atingidos, o sistema não é liberado.
Verifica-se duas vezes — na aceitação interna em fábrica com componentes originais e novamente no aceite final no cliente. Só o segundo aceite prova, nas suas condições reais, aquilo que o primeiro prometeu.
O critério é a repetibilidade: o sistema precisa atingir a limpeza exigida de forma duradoura na operação prevista, não em um bom caso isolado. É exatamente para isso que o dimensionamento está voltado desde o início.
Onde este tema se encaixa
O denominador comum dos dois processos centrais
Perguntas e respostas
Perguntas frequentes de gerentes de qualidade e compradores
O que significa limpeza técnica?
O que é contaminação residual?
Qual é a diferença entre rebarba residual e contaminação residual?
O que determina o quão limpo um componente precisa estar?
Segundo quais normas a limpeza técnica é verificada?
O que é a VDA 19.1?
O que é a ISO 16232?
Como um sistema é dimensionado para VDA 19.1 ou ISO 16232?
A ITR realiza as análises de contaminação residual por conta própria?
O que acontece se os valores de contaminação residual acordados não forem atingidos?
Quão reprodutível é uma limpeza industrial de peças?
Que valores de contaminação residual podem ser atingidos?
E se o meu requisito de limpeza não for tecnicamente alcançável?
Por que não consigo atingir os meus valores de contaminação residual?
De que depende a qualidade de água necessária?
Por que as faces de vedação são especialmente críticas, e que resíduos atrapalham a vedação posterior?
Aplicações
Uma tarefa em que isso se evidencia
Cada caso apresenta os fatores de dimensionamento, os conceitos de sistema possíveis e os processos em detalhe — aqui consta apenas do que se trata.
Alta limpeza técnica
Não é a limpeza em si que é difícil, e sim a sua comprovação: um componente que está limpo, mas não comprovadamente limpo, não pode ser utilizado em uma produção com obrigação de comprovação.
Também aqui nenhuma característica isolada decide: qual conceito a tarefa exige nasce da interação dos fatores de dimensionamento.
Contato direto
Hauptstraße 31
93186 Pettendorf
Pettendorf bei Regensburg
Fax +49 (0) 9409-777 3607
Responsável técnico por esta página: Kersten John — Consultor Sênior em Limpeza Técnica